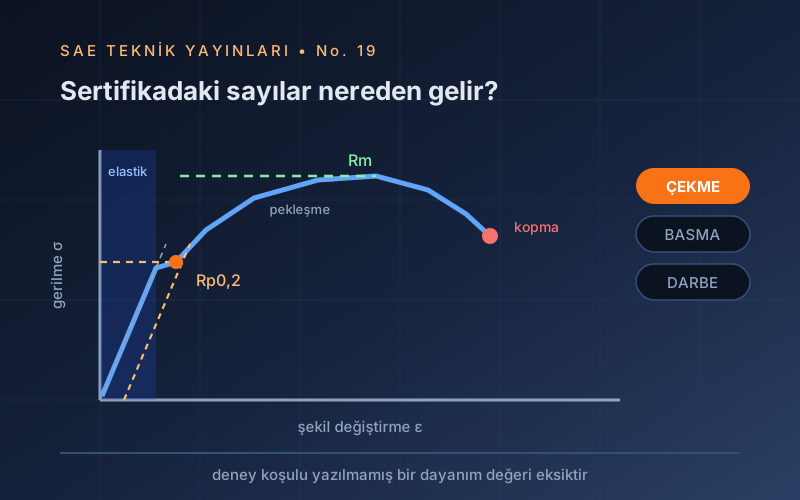
Bir malzeme sertifikasında gördüğünüz ReH, Rp0,2, Rm, A ve KV değerlerinin tamamı birkaç basit deneyden çıkar. Bu belge o sayıların nereden geldiğini, ne anlattığını ve nerede yanıltabileceğini anlatır. Çerçeve kural şu: bir mekanik deney sonucu malzemeyi değil, o numuneyi o koşulda tanımlar — numunenin yeri, yönü, deney hızı ve sıcaklığı yazılmadan verilen bir dayanım sayısı eksiktir.
1.Giriş: Her Sertifikanın Arkasındaki Deney
Bir malzeme sertifikasında gördüğünüz ReH, Rp0,2, Rm, A ve KV değerlerinin tamamı birkaç basit deneyden çıkar. Bu yayın, o sayıların nereden geldiğini, ne anlattığını ve nerede yanıltabileceğini anlatır.
Seride sertlik (No.13) ve kırılma tokluğu (No.15) ayrı birer konu olarak ele alındı; burada çekme, basma ve darbe deneyleri bir araya getiriliyor — çünkü bu üçü, tasarımda kullanılan temel dayanım ve süneklik verisini üreten deneylerdir.
2.Çekme Deneyi ve Eğrinin Okunması
Numune sabit hızla çekilir; kuvvet ve uzama kaydedilir. Kuvvet başlangıç kesitine, uzama başlangıç ölçü boyuna bölünerek mühendislik gerilme–şekil değiştirme eğrisi elde edilir.
2.1 Eğriden okunan büyüklükler
| Simge | Adı | Tanımı ve dikkat edilecek nokta |
|---|---|---|
| E | Elastisite modülü | Elastik doğrunun eğimi. Isıl işlemle değişmez; çeliğin E'si ≈210 GPa'dır, sertleştirmek bunu artırmaz |
| ReH / ReL | Üst / alt akma dayanımı | Yalnızca belirgin akma gösteren malzemelerde (yumuşak çelik) ölçülür; eğride dişli plato görülür |
| Rp0,2 | %0,2 kalıcı uzama dayanımı | Belirgin akma yoksa kullanılan tanımlı akma. Alüminyum, paslanmaz, ıslah çeliği hep bununla verilir |
| Rm | Çekme dayanımı | Eğrinin tepe noktası. Boyunlanmanın başladığı yerdir, kopma gerilmesi değildir |
| A | Kopma uzaması (%) | Süneklik ölçüsü. Ölçü boyuna bağlıdır — bkz. §2.3 |
| Z | Kesit daralması (%) | Sünekliğin daha duyarlı ölçüsü; ölçü boyundan bağımsızdır, temizlik ve inklüzyon durumunu iyi yansıtır |
2.2 Mühendislik gerilmesi ve gerçek gerilme
Mühendislik gerilmesi kuvveti başlangıç kesitine böler; gerçek gerilme ise o andaki kesite:
σmüh = F / A0 · σgerçek = F / Ai · σgerçek = σmüh (1 + ε)
Boyunlanma başlayana kadar ikisi birbirine yakındır. Tepe noktasından sonra mühendislik eğrisi düşer ama gerçek gerilme artmaya devam eder — malzeme zayıflamaz, sadece kesit küçülür. Şekillendirme simülasyonlarında (bkz. No.2) daima gerçek gerilme–gerçek şekil değiştirme verisi kullanılır.
2.3 En sık yapılan hata: uzamayı ölçü boyu yazmadan vermek
Kopma uzaması A, numunenin ölçü boyuna bağlıdır. Boyunlanma bölgesindeki yerel uzama kısa numunede toplam içinde daha büyük pay tutar; bu yüzden aynı malzeme kısa numunede daha yüksek % uzama verir.
3.Numune, Hız ve Düzenek
| Konu | Bilinmesi gereken |
|---|---|
| Numune yeri ve yönü | Haddelenmiş üründe enine numune boyunadan daha düşük süneklik verir (bantlı yapı, inklüzyon yönlenmesi). Sertifikada yön belirtilmelidir |
| Deney hızı | Hız arttıkça akma ve çekme dayanımı yükselir, süneklik düşer. EN ISO 6892-1 iki yöntem tanımlar: A (şekil değiştirme hızı kontrollü) ve B (gerilme artış hızı kontrollü) — raporda hangisi kullanıldığı yazılır |
| Ekstansometre | Uzama traversten değil ekstansometreden okunmalıdır; makine esnekliği ve çene kayması traversi yanıltır. E modülü yalnızca ekstansometre ile ölçülebilir |
| Çene kayması | Eğrinin başındaki yatay/kavisli bölge genellikle gerçek malzeme davranışı değil, numunenin çeneye oturmasıdır |
| Kopma yeri | Ölçü boyunun orta üçte birinde olmalı; dışında ise uzama sonucu geçersizdir (standart yeniden deney ister) |
| Sıcaklık | Oda sıcaklığı dışındaki deneyler ayrı standartlara tabidir (yüksek sıcaklık EN ISO 6892-2) |
4.Basma Deneyi
Çekmenin aynadaki görüntüsü gibi düşünülür ama önemli farkları vardır:
- Sünek malzemede kopma yoktur; numune fıçılaşır ve basıklaşır. Bu yüzden "basma dayanımı" sünek metallerde çoğu zaman anlamlı bir sayı vermez — deney daha çok akış eğrisi elde etmek için yapılır.
- Gevrek malzemede (dökme demir, beton, seramik, sinterlenmiş parça) basma dayanımı çekme dayanımından kat kat yüksektir; bu malzemeler basmaya çalıştırılır. Gri dökme demirde bu oran tipik olarak 3–4 kattır.
- Sürtünme hatası: numune ile baskı plakası arasındaki sürtünme fıçılaşma yaratır ve ölçülen dayanımı yüksek gösterir. Yağlama ve doğru boy/çap oranı (tipik 1,5–2) şarttır.
- Burkulma: numune fazla uzunsa malzeme değil geometri ölçülür. Kısa ve düzgün numune gerekir.
Ayrıca basma deneyi, çekmede boyunlanma yüzünden ulaşılamayan büyük şekil değiştirmelere çıkabildiği için dövme ve haddeleme simülasyonlarının akış eğrisi verisini üretmekte tercih edilir (bkz. No.2).
5.Çentik Darbe Deneyi (Charpy)
Çentikli bir numune sarkaç çekiçle kırılır; kırmak için harcanan enerji joule olarak okunur. Amaç dayanım ölçmek değil, malzemenin ani yükleme altında gevrek davranıp davranmadığını görmektir.
| Ayrıntı | Neden önemli |
|---|---|
| Çentik tipi | V çentik (KV) ve U çentik (KU) farklı sonuç verir; simge mutlaka belirtilir. Standart V çentik 2 mm derinlik, 45°, 0,25 mm kök yarıçapı |
| Numune boyutu | Tam boy 10×10×55 mm. Kesit yetmiyorsa alt boy (7,5 veya 5 mm) kullanılır ve sonuç düşer; doğrudan karşılaştırılamaz, simgeye yazılır (ör. KV2 7,5 mm) |
| Sıcaklık | Sonucun en belirleyici değişkeni. Numune banyodan çıktıktan sonra 5 saniye içinde kırılmalıdır |
| Üç numune kuralı | Sonuç tek numuneyle verilmez; geçiş bölgesinde saçılma çok büyüktür. Ortalama ve tekil değerlerin her ikisi için sınır konur (ör. ort. 27 J, tekil min. 19 J) |
| Çentik yönü | Çentik, çatlağın ilerlemesi istenen düzleme açılır; haddelenmiş üründe yöne göre sonuç değişir (ör. L-T, T-L) |
6.Sonuçları Birbirine Bağlamak
Deneyler tek tek değil, birlikte okunduğunda anlam kazanır:
| İlişki | Yorum |
|---|---|
| Rm ↔ sertlik | Çeliklerde Rm (MPa) ≈ 3,3 × HV. Parçayı kesmeden ön fikir verir; yalnızca çelikler için ve yaklaşıktır (bkz. No.13) |
| Rp0,2/Rm oranı | Akma oranı. Yükseldikçe (0,90'a doğru) malzemenin aşırı yükte plastik rezervi azalır; yapı çeliği şartnameleri bu orana üst sınır koyar |
| Dayanım ↑ ise tokluk ↓ | Genel eğilim. Tane küçültme bu kuralın tek istisnasıdır: dayanımı ve tokluğu birlikte artırır (bkz. No.7) |
| Z (kesit daralması) düşük | Dayanım normal görünse bile Z düşükse malzeme temiz değildir: inklüzyon, gözenek, segregasyon veya hidrojen şüphesi (bkz. No.12, No.18) |
| Yorulma ve kırılma | Çekme verisi statik hesabın girdisidir; çevrimsel yükte No.9, çatlak varlığında No.15 devreye girer |
7.Sertifika Okuma Rehberi
Bir EN 10204 muayene belgesinde mekanik değerlere bakarken sırasıyla şunlar sorgulanır:
- Belge tipi nedir? 2.2 üreticinin kendi beyanı, 3.1 üreticinin bağımsız muayene biriminin, 3.2 ise ayrıca alıcı/üçüncü taraf onaylı sonucudur. Değerin ağırlığı belge tipine göre değişir.
- Değerler hangi numuneden? Döküm partisi mi, ısıl işlem şarjı mı, bu parça mı? İzlenebilirlik numarası eşleşiyor mu?
- Yön ve konum: boyuna mı enine mi, yüzeyden mi çekirdekten mi?
- Uzama hangi ölçü boyuyla? A5 mi A50mm mi?
- Darbe hangi sıcaklıkta, hangi çentikle, hangi numune boyutuyla? Üç değer de var mı yoksa sadece ortalama mı?
- Sertlik hangi ölçekte? Dönüşümle mi verilmiş? (bkz. No.13)
- Şartname sınırları yazılı mı ve ölçülen değerler sınırın neresinde — kıl payı mı geçmiş?
8.Standartlar ve Kontrol Listesi
| Konu | Standart |
|---|---|
| Çekme deneyi — oda sıcaklığı | EN ISO 6892-1 · ASTM E8/E8M |
| Çekme deneyi — yüksek sıcaklık | EN ISO 6892-2 |
| Basma deneyi (metal) | ASTM E9 |
| Charpy çentik darbe | EN ISO 148-1 · ASTM E23 |
| Sertlik (Brinell / Vickers / Rockwell) | EN ISO 6506 / 6507 / 6508 (bkz. No.13) |
| Deney makinesi doğrulama | EN ISO 7500-1 (kuvvet) · EN ISO 9513 (ekstansometre) |
| Muayene belgeleri | EN 10204 |
| Deney laboratuvarı yeterliliği | EN ISO/IEC 17025 |
- Numune nereden, hangi yönde alındı — şartnameye uygun mu?
- Ölçü boyu ve numune tipi raporda yazılı mı (A5 / A50mm)?
- Uzama ekstansometreyle mi ölçüldü, traversten mi?
- Deney hızı ve yöntemi (A/B) belirtildi mi?
- Kopma ölçü boyunun orta üçte birinde mi?
- Darbede sıcaklık, çentik tipi, numune boyutu ve üç ayrı değer var mı?
- Makine kalibrasyonu geçerli mi (EN ISO 7500-1)?
- Sonuçlar şartname sınırına göre nerede — kıl payı geçenler için doğrulama gerekir mi?
9.Yararlanılan Temel Kaynaklar
- Dieter, G.E., Mechanical Metallurgy, 3. baskı, McGraw-Hill, 1986.
- Davis, J.R. (ed.), Tensile Testing, 2. baskı, ASM International, 2004.
- ASM International, ASM Handbook Vol. 8: Mechanical Testing and Evaluation, 2000.
- Callister, W.D. & Rethwisch, D.G., Materials Science and Engineering: An Introduction, 10. baskı, Wiley, 2018.
- İlgili standartlar: EN ISO 6892-1, EN ISO 6892-2, ASTM E8/E8M, ASTM E9, EN ISO 148-1, ASTM E23, EN ISO 7500-1, EN ISO 9513, EN 10204, EN ISO/IEC 17025.
Ders Notu
Mekanik Deneyler — SAE Teknik Yayınları No.19 (PDF · 0,21 MB)Bu not 19 notluk serinin parçası — tüm ders notları ve tablo PDF'leri.
Elinde bir parça mı var?
Hasar incelemesi, malzeme seçimi ya da ikinci görüş için ön değerlendirme ücretsiz: durumu bir paragrafla anlat, hangi incelemenin gerektiğini ve ne süreceğini söyleyeyim.