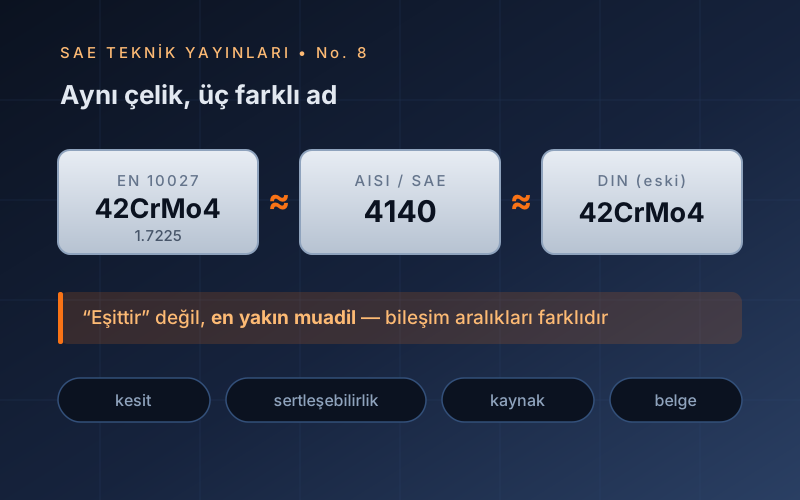
Çelik seçimi, kataloğun en iyi malzemesini bulma işi değil, parçanın karşılamak zorunda olduğu kısıtları en düşük toplam maliyetle sağlayan malzemeyi bulma işidir. Bu kısıtların yarısı mekanik değildir: kesit kalınlığı, kaynak ihtiyacı, ısıl işlem imkânı, tedarik ve belgelendirme de en az akma dayanımı kadar belirleyicidir. Seçim, malzeme + teslim durumu + kesit + belge dörtlüsüyle tamamlanır.
1.Giriş: Seçim, En İyiyi Değil Kısıtları Karşılayanı Bulmaktır
Çelik seçimi "en iyi çeliği bulma" işi değildir; parçanın karşılamak zorunda olduğu kısıtları en düşük toplam maliyetle sağlayan malzemeyi bulma işidir. Kısıtlar genellikle şunlardır: taşınacak yük ve gerilme seviyesi, çalışma sıcaklığı, darbe ihtimali, aşınma, korozyon, kesit kalınlığı, imalat yöntemi (talaşlı, dövme, kaynak), ısıl işlem imkânı, tedarik süresi ve fiyat.
Bu kısıtların yarısı mekanik değildir. Sahada en çok karşılaşılan hata, yalnızca akma dayanımına bakılarak yapılan seçimdir: dayanımı tutturan ama o kesitte sertleşemeyen, kaynak edilemeyen ya da tedarik edilemeyen bir çelik, doğru seçilmiş sayılmaz.
2.Adlandırma Sistemleri
Dünyada tek bir çelik adlandırma dili yoktur. Mühendisin karşılaştığı dört sistem şunlardır:
- EN 10027-1 — sembolik adlandırma: çeliğin bileşimini ya da kullanım amacını doğrudan anlatır (C45, 42CrMo4, S355J2).
- EN 10027-2 — sayısal adlandırma (malzeme numarası): 1.XXXX biçiminde, benzersiz ve dilden bağımsız (1.0503, 1.7225, 1.4301).
- AISI / SAE: Kuzey Amerika'da yaygın dört haneli sistem (1045, 4140, 8620); bileşim gruplarına dayanır.
- DIN (eski) ve TS: Eski Alman adları (Ck45, 42CrMo4) ve TS EN karşılıkları; Türkiye'de TS EN standartları yürürlüktedir.
Alaşımlı çeliklerde (toplam alaşım < %5) element rakamı, içeriğin bir çarpanla büyütülmüş hâlidir: Cr, Mn, Ni, Si, Co, W için 4; Mo, V, Ti, Al, Cu, Nb için 10; B, N, P, S, Ce için 100. Bu yüzden 42CrMo4'te "4" bir sıra numarası değil, %1 krom demektir.
3.Standart Karşılıkları — ve Neden "Birebir" Olmadıkları
Karşılık tabloları günlük işin vazgeçilmezidir, ama bir uyarıyla kullanılmalıdır: farklı standartlar aynı çeliği tanımlamaz, benzer çelikleri tanımlar. Bileşim aralıkları, kükürt/fosfor sınırları, tane boyutu ve teslim durumu şartları ülkeden ülkeye değişir. Bu nedenle tabloların doğru okunuşu "eşittir" değil, "en yakın muadil"dir.
| EN (sembolik) | EN (numara) | AISI / SAE | DIN (eski) | Tipik kullanım |
|---|---|---|---|---|
| S235JR | 1.0038 | ≈ A36 | St 37-2 | Genel yapı çeliği, kaynaklı konstrüksiyon |
| S355J2 | 1.0577 | ≈ A572 Gr.50 | St 52-3 | Yüksek dayanımlı yapı çeliği |
| C45 / C45E | 1.0503 / 1.1191 | 1045 | C45 / Ck45 | Mil, pim, orta yüklü makine parçası |
| 42CrMo4 | 1.7225 | 4140 | 42CrMo4 | Islah çeliği; mil, dişli, bağlantı elemanı |
| 34CrNiMo6 | 1.6582 | ≈ 4340 | 34CrNiMo6 | Büyük kesitli, yüksek yüklü ıslah parçaları |
| 16MnCr5 | 1.7131 | 5115 | 16MnCr5 | Sementasyon; küçük dişli, mil |
| 20MnCr5 | 1.7147 | 5120 | 20MnCr5 | Sementasyon; dişli, şanzıman elemanı |
| 20NiCrMo2-2 | 1.6523 | 8620 | 21NiCrMo2 | Sementasyon; orta kesit, iyi çekirdek tokluğu |
| 51CrV4 | 1.8159 | 6150 | 50CrV4 | Yay, burulma yüklü parça |
| 100Cr6 | 1.3505 | 52100 | 100Cr6 | Rulman bileziği ve bilyesi |
| X5CrNi18-10 | 1.4301 | 304 | X5CrNi18-10 | Paslanmaz; gıda, genel korozyon |
| X2CrNiMo17-12-2 | 1.4404 | 316L | X2CrNiMo17-13-2 | Paslanmaz; klorürlü ortam, kaynaklı |
4.Seçim Akışı
Seçim, malzeme kataloğundan başlamaz; parçanın görevinden başlar. Aşağıdaki sıra, pratikte hatayı en aza indiren yoldur:
5.Kesit Etkisi: Aynı Çelik, Farklı Parça
Islah çeliklerinin katalogdaki mekanik değerleri belirli bir kesit aralığı için geçerlidir; EN 10083 bu değerleri kalınlık kademelerine (<16 mm, 16–40 mm, 40–100 mm …) göre ayrı ayrı verir. Kesit büyüdükçe çekirdeğin soğuma hızı düşer, martenzit oranı azalır ve ıslah sonrası çekirdek sertliği geriler.
Bu yüzden seçim cümlesi şöyle kurulur: "Ø90 mm milde çekirdekte 40 HRC isteniyorsa C45 yetmez; 42CrMo4 veya daha sertleşebilir bir çelik gerekir." Sertleşebilirlik kavramı ve Jominy deneyi için Teknik Yayınlar No.7: Çeliklerde Isıl İşlem'e bakılabilir.
6.Kaynaklanabilirlik ve Karbon Eşdeğeri
Parça kaynak edilecekse seçim kriterleri değişir: yüksek karbon ve alaşım, ısıdan etkilenen bölgede sert ve çatlamaya yatkın yapı oluşturur. Pratikte kullanılan ölçü karbon eşdeğeridir (IIW formülü):
CEV = C + Mn/6 + (Cr + Mo + V)/5 + (Ni + Cu)/15
| CEV | Kaynaklanabilirlik | Gereken önlem |
|---|---|---|
| < 0,40 | İyi | Özel önlem gerekmez |
| 0,40 – 0,60 | Dikkat ister | Ön ısıtma, kontrollü soğuma, uygun elektrot |
| > 0,60 | Zor | Yüksek ön ısıtma + kaynak sonrası ısıl işlem; mümkünse tasarım değişikliği |
Kaynaklı konstrüksiyonda doğru hamle genellikle çeliği sertleştirmek değil, yapı çeliğine geçip kesiti büyütmektir: S355J2 ile çözülen bir bağlantı, 42CrMo4 ile çözülmeye çalışıldığında hem daha pahalı hem de daha riskli olur.
7.İşlenebilirlik ve Şekillendirilebilirlik
- Talaşlı imalat: Çok yumuşak çelik yapışır, çok sert çelik takım ömrünü yakar; 180–250 HB aralığı çoğu işlem için en verimli penceredir. Otomat çelikleri (EN 10087) kükürt ilavesiyle talaş kırmayı kolaylaştırır — ancak kükürt enine tokluğu ve yorulma dayanımını düşürür, dinamik yüklü parçada tercih edilmez.
- Soğuk şekillendirme: Düşük karbon, düşük alaşım ve küreselleştirilmiş yapı gerekir. Borlu çelikler, düşük karbonla iyi şekillendirilebilirlik sağlarken sonradan yapılacak ısıl işlemde sertleşebilirlik kazandırır.
- Sıcak dövme: Dövülebilirlik ve tane yapısı önemlidir; mikroalaşımlı çeliklerde kontrollü soğutma, ayrı bir ıslah işlemi olmadan hedef mukavemeti verebilir.
8.Belgelendirme: EN 10204 Muayene Dokümanları
Seçimin son halkası belgedir. Aynı çelik, farklı belgeyle gelir ve farklı güvence taşır:
| Tip | Adı | Anlamı |
|---|---|---|
| 2.1 | Uygunluk beyanı | Üretici, siparişe uygun olduğunu beyan eder; deney sonucu içermez |
| 2.2 | Deney raporu | Özel olmayan (başka partilerden) deney sonuçları verilir |
| 3.1 | Muayene sertifikası | Teslim edilen partiden alınan sonuçlar; üreticinin üretimden bağımsız yetkili birimi onaylar |
| 3.2 | Muayene sertifikası | 3.1'e ek olarak alıcının temsilcisi veya bağımsız kuruluş tarafından karşı imzalanır |
9.Yaygın Seçim Hataları
| Hata | Sonuç | Doğrusu |
|---|---|---|
| Yalnızca akma dayanımına bakmak | Kesitte sertleşmeyen çekirdek, beklenenden düşük yorulma ömrü | Kesit + sertleşebilirlik birlikte değerlendirilir |
| Karşılık tablosunu "eşittir" saymak | Farklı S/P sınırı, farklı teslim durumu, tutmayan ısıl işlem | Bileşim aralığı ve ürün standardı karşılaştırılır |
| Kaynaklı parçada ıslah çeliği | IEB'de sert yapı, soğuk çatlak | CEV hesaplanır; gerekirse yapı çeliği + büyük kesit |
| Dinamik parçada otomat çeliği | Kükürt inklüzyonları çatlak başlangıcı olur | İşlenebilirlik ısıl işlemle, bileşimle değil, çözülür |
| Teslim durumunu yazmamak | Aynı ada sahip farklı sertlikte malzeme gelir | Resimde +QT / +N / +A ve sertlik aralığı belirtilir |
| Belgeyi sonra düşünmek | Uyuşmazlıkta kanıt yok | Sipariş aşamasında EN 10204 tipi kararlaştırılır |
10.Sipariş Cümlesi: Seçimin Yazıya Dökülmesi
Doğru yapılmış bir seçim, tek bir satırda eksiksiz ifade edilebilmelidir. Eksiksiz bir sipariş/resim satırı şu altı bileşeni taşır:
- Malzeme adı ve numarası: 42CrMo4 (1.7225)
- Ürün standardı: EN 10083-3
- Teslim durumu: +QT (ıslah edilmiş)
- Boyut / kesit: Ø80 mm çubuk
- Kabul kriteri: çekirdekte 28–34 HRC, ölçüm yüzeyden 20 mm derinlikte
- Belge: EN 10204 tip 3.1
Bu altı bileşenden biri eksikse, eksik olan bileşeni tedarikçi kendi lehine yorumlar; bu yorum farkı çoğu uyuşmazlığın ve bir kısım hasarın başlangıç noktasıdır.
11.Yararlanılan Temel Kaynaklar
- Bringas, J.E. (ed.), Handbook of Comparative World Steel Standards, 4. baskı, ASTM International, 2007.
- ASM International, ASM Handbook Vol. 1: Properties and Selection — Irons, Steels, and High-Performance Alloys, 1990.
- Ashby, M.F., Materials Selection in Mechanical Design, 5. baskı, Butterworth-Heinemann, 2016.
- Krauss, G., Steels: Processing, Structure, and Performance, 2. baskı, ASM International, 2015.
- Bhadeshia, H.K.D.H., Honeycombe, R., Steels: Microstructure and Properties, 4. baskı, Butterworth-Heinemann, 2017.
- İlgili standartlar: EN 10020 (çelik sınıflandırması), EN 10027-1/-2 (adlandırma), EN 10025-2 (yapı çelikleri), EN 10083-1/-2/-3 (ıslah çelikleri), EN 10084 (sementasyon çelikleri), EN 10087 (otomat çelikleri), EN 10088-1 (paslanmaz çelikler), EN 10204 (muayene dokümanları), EN ISO 683-1/-2, ISO 4948-1, SAE J403 ve J404 (AISI/SAE bileşimleri), ASTM A29.
Ders Notu
Çelik Seçimi ve Standart Karşılıkları — SAE Teknik Yayınları No.8 (PDF · 0,18 MB)Bu not 19 notluk serinin parçası — tüm ders notları ve tablo PDF'leri.
Elinde bir parça mı var?
Hasar incelemesi, malzeme seçimi ya da ikinci görüş için ön değerlendirme ücretsiz: durumu bir paragrafla anlat, hangi incelemenin gerektiğini ve ne süreceğini söyleyeyim.