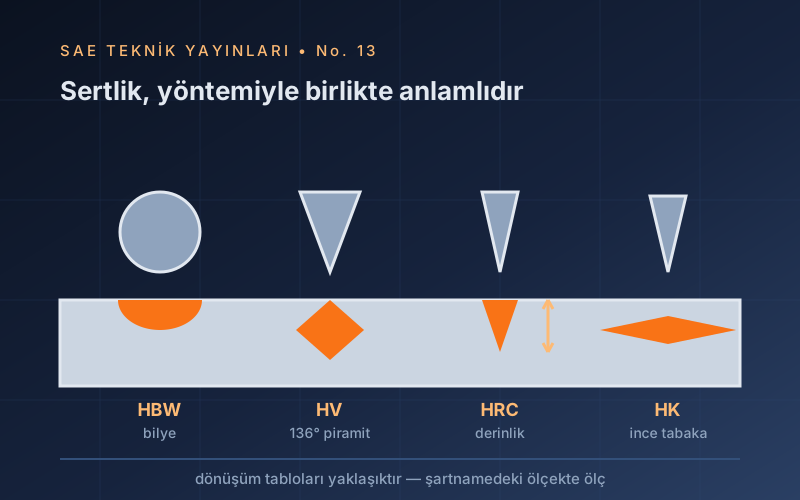
Sertlik, bir malzemenin kalıcı iz oluşumuna gösterdiği direnç olarak tanımlanır; ancak bu direnç hangi uçla, hangi yükle ve nasıl ölçüldüğüne göre değişir. Bu yüzden sertliğin tek ve mutlak bir tanımı yoktur ve değer daima yöntemiyle birlikte yazılır: 220 HV10, 45 HRC, 180 HBW 2,5/187,5. Yine de sertlik endüstrinin en çok kullandığı deneydir — hızlı, ucuz, neredeyse tahribatsızdır ve ısıl işlemin, kaynağın ve yüzey işleminin en pratik kontrolüdür.
1.Giriş: Sertlik Bir Malzeme Sabiti Değildir
Çekme dayanımı ya da elastisite modülü gibi büyüklüklerin aksine sertliğin tek ve mutlak bir tanımı yoktur. Sertlik, "bir malzemenin kalıcı iz oluşumuna gösterdiği direnç" olarak tanımlanır — ama bu direnç, hangi uçla, hangi yükle ve nasıl ölçüldüğüne bağlı olarak değişir. Bu yüzden sertlik daima yöntemiyle birlikte yazılır: 220 HV10, 45 HRC, 180 HBW 2,5/187,5.
Sertlik ölçümü yine de endüstrinin en çok kullandığı deneydir; çünkü hızlı, ucuz, neredeyse tahribatsız ve doğru kullanıldığında ısıl işlemin, kaynağın, yüzey işleminin ve malzeme karışıklığının en pratik kontrolüdür.
2.Dört Temel Yöntem
2.1 Brinell (EN ISO 6506 / ASTM E10)
Sertleştirilmiş karbür bilye (D = 10; 5; 2,5 veya 1 mm) belirli bir yükle bastırılır ve iz çapı d ölçülür:
HBW = 0,102 · 2F / [ πD ( D − √(D² − d²) ) ]
Yük, yük derecesi 0,102·F/D² üzerinden seçilir: çelik ve dökme demir için 30, bakır alaşımları için 10, alüminyum için 5, yumuşak metaller için 2,5 veya 1. İz büyük olduğu için heterojen ve kaba taneli malzemelerin ortalamasını alır; döküm, dövme ve sıcak haddelenmiş ürünlerde idealdir. Üst sınırı pratik olarak ≈650 HBW'dir.
2.2 Vickers (EN ISO 6507 / ASTM E92, E384)
Karşılıklı yüzeyleri arasındaki açı 136° olan elmas piramit kullanılır; iki köşegenin ortalaması d (mm) ölçülür:
HV = 0,1891 · F / d² (F newton, d mm)
Vickers'ın en büyük üstünlüğü tek ve sürekli bir ölçek olmasıdır: en yumuşak metalden en sert kaplamaya kadar aynı sayı sistemi kullanılır ve yükten (geniş bir aralıkta) bağımsızdır. Mikro sertlik (HV0,01–HV1) ile kaplama, ITAB, karbürize tabaka ve tek tek fazlar ölçülebilir.
2.3 Rockwell (EN ISO 6508 / ASTM E18)
Diğerlerinden farklı çalışır: önce ön yük (tipik 98 N / 10 kgf) uygulanıp sıfır alınır, sonra ana yük uygulanıp kaldırılır ve kalıcı derinlik farkı doğrudan sertliğe çevrilir. İz ölçülmediği için hızlıdır ve operatöre bağımlılığı düşüktür — seri üretim kontrolünün standart yöntemidir.
| Ölçek | Uç | Toplam yük | Kullanım ve geçerli aralık |
|---|---|---|---|
| HRC | 120° elmas koni | 1471 N (150 kgf) | Sertleştirilmiş çelik. 20–70 HRC dışında kullanılmaz |
| HRB | 1,5875 mm (1/16") bilye | 980 N (100 kgf) | Yumuşak çelik, bakır, alüminyum alaşımları; ≈20–100 HRB |
| HRA | 120° elmas koni | 588 N (60 kgf) | Çok sert ve ince malzeme, sert metal |
| HR15N / 30N / 45N | elmas koni (yüzeysel) | 147 / 294 / 441 N | Yüzeysel ölçekler: ince sac, nitrürlenmiş yüzey, kaplama |
2.4 Knoop (ISO 4545 / ASTM E384)
Uzun köşegeni kısa köşegeninin yaklaşık 7 katı olan eşkenar dörtgen iz bırakır. İz sığ olduğu için çok ince tabakalarda, kırılgan malzemelerde ve seramiklerde Vickers'tan üstündür; ayrıca yönelime bağlı (anizotropik) sertlik ölçümüne izin verir.
3.Taşınabilir Yöntemler — Sahada Ölçüm
Parçayı laboratuvara götürmek mümkün olmadığında (büyük döküm, kaynaklı yapı, kurulu makine) taşınabilir cihazlar kullanılır. Hepsinin ortak özelliği dolaylı ölçüm yapmasıdır — sonuç masa tipi cihaz kadar güvenilir değildir.
| Yöntem | İlke | Dikkat edilecek |
|---|---|---|
| Leeb (geri tepme) ISO 16859 / ASTM A956 | Çarptırılan bilyenin geri tepme hızı ölçülür | Parça kütlesi ve rijitliği sonucu doğrudan etkiler (tipik olarak >2–5 kg veya kütleye bağlanmış). İnce ve küçük parçada yanıltıcı |
| UCI (ultrasonik) ASTM A1038 / DIN 50159 | Vickers ucu bastırılırken titreşen çubuğun frekans kayması ölçülür | Malzemenin elastisite modülüne göre kalibrasyon gerekir — çelikte kalibre cihaz alüminyumda yanlış okur |
| Taşınabilir Brinell (çekiç) | Referans çubukla aynı anda iz bırakılır, iki iz karşılaştırılır | Kaba ama sağlam; operatör etkisi yüksek |
| Shore / IRHD ISO 868, ISO 48 | Yaylı uç batma derinliği | Elastomer ve plastik içindir; metalde kullanılmaz |
4.Yöntem Seçimi
| Durum | Uygun yöntem |
|---|---|
| Kaba taneli / heterojen döküm, dövme | Brinell — büyük iz ortalama alır |
| Sertleştirilmiş çelik, seri üretim kontrolü | Rockwell C — hızlı, doğrudan okur |
| İnce sac, kaplama, nitrürlenmiş yüzey | Vickers düşük yük veya Rockwell yüzeysel (N) |
| Sementasyon derinliği, ITAB sertlik taraması | Vickers HV0,3–HV1 (profil ölçümü) |
| Tek faz, karbür, çok ince tabaka | Mikro Vickers / Knoop |
| Seramik, cam, kırılgan malzeme | Knoop — sığ iz, çatlatma riski düşük |
| Montajlı büyük parça, sahada | Leeb (ağır parça) veya UCI (ince/hafif parça) |
5.Dönüşüm Tabloları ve Tehlikesi
ISO 18265 ve ASTM E140, ölçekler arasında dönüşüm tabloları verir. Bu tabloların iki kritik sınırı vardır:
- Malzemeye özgüdür. Karbon çeliği için geçerli dönüşüm, östenitik paslanmaz, dökme demir, bakır veya nikel alaşımı için geçerli değildir. Tablonun hangi malzeme grubu için verildiği okunmadan kullanılamaz.
- Yaklaşıktır. Dönüşüm, ampirik ortalamalardır; tek tek parçada sapma, deneyin kendi belirsizliğinden büyük olabilir.
6.Sertlik ve Çekme Dayanımı
Çeliklerde sertlik ile çekme dayanımı arasında yararlı bir yaklaşık bağıntı vardır:
Rm (MPa) ≈ 3,3 × HV · Rm (MPa) ≈ 3,4 × HBW
Bu bağıntı, parçayı kesmeden dayanım hakkında ön fikir vermesi bakımından değerlidir; ancak sertlik akma dayanımı, süneklik ve tokluk hakkında bilgi vermez. Sert olan her malzeme güçlü değildir — çoğu zaman tam tersine daha gevrektir.
7.Hata Kaynakları ve Geometri Kuralları
| Hata kaynağı | Etkisi ve önlemi |
|---|---|
| Yetersiz yüzey hazırlığı | Tufal, pas, boya ve dekarbürize tabaka sertliği düşük gösterir. Mikro sertlikte yüzey parlatılmalıdır (bkz. No.10) |
| İnce numune | Örsün etkisi okunur — "örs etkisi". Kalınlık kuralı sağlanmalı; sağlanamıyorsa daha düşük yük seçilmeli |
| İzlerin yakınlığı | Komşu izin pekleşmiş bölgesi sertliği yüksek gösterir |
| Eğri yüzey | Silindirik/küresel yüzeyde düzeltme katsayısı uygulanır veya düzlem taşlanır |
| Yük uygulama hızı ve süresi | Standart bekleme tipik olarak 10–15 s; sürünen malzemelerde süre mutlaka raporlanır |
| Titreşim ve gevşek bağlama | Özellikle Rockwell'de derinlik ölçümünü bozar; cihaz rijit ve titreşimsiz zeminde olmalı |
| Kalibrasyon | Sertlik referans blokları ile her vardiya/gün dolaylı doğrulama; periyodik doğrudan kalibrasyon (ISO 6506-2/6507-2/6508-2) |
| Tek ölçüme güvenmek | En az 3–5 ölçümün ortalaması; aykırı değer atılmadan önce nedeni araştırılır |
8.Sertlik Profili ve Tabaka Derinliği
Yüzey sertleştirilmiş parçalarda tek bir yüzey sertliği yeterli değildir; kesitten içeri doğru sertlik profili alınır (tipik olarak HV1 veya HV0,3 ile, yüzeye dik bir hat üzerinde kademeli aralıklarla).
| Büyüklük | Tanım eşiği | Standart |
|---|---|---|
| CHD — sementasyon derinliği | Genellikle 550 HV1'e düşülen derinlik | ISO 2639 · ASTM E1077 |
| NHD — nitrürleme derinliği | Çekirdek sertliği + 50 HV | ISO 18203 |
| SHD — indüksiyon/alev sertleşme derinliği | Tipik olarak çekirdeğin belirlenen oranı (örn. 0,8 × yüzey sertliği) | ISO 18203 |
| Kaynakta sertlik taraması | ITAB maksimumu — yapı çeliğinde yaygın sınır ≈350 HV | ISO 9015-1 / -2 |
Kaynaklı bağlantıda sertlik taraması, ITAB'da martenzit oluşup oluşmadığının en pratik göstergesidir ve soğuk çatlak riskini doğrudan işaret eder (bkz. No.11). Isıl işlem doğrulaması için bkz. No.7.
9.Pratik Kontrol Listesi
- Resimde/şartnamede hangi ölçek ve yük isteniyor? Ölçüm aynı ölçekte mi yapılacak?
- Malzeme ve beklenen sertlik, seçilen ölçeğin geçerli aralığında mı (ör. HRC için 20–70)?
- Yüzey hazırlandı mı? Tufal, dekarbürizasyon, boya kaldırıldı mı?
- Numune kalınlığı ve alt destek kuralı sağlanıyor mu? Örs temiz mi?
- İz aralığı ≥3d, kenar mesafesi ≥2,5d (hafif alaşımda 6d / 3d) sağlanıyor mu?
- Cihaz bugün referans blokla doğrulandı mı?
- Kaç ölçüm alınacak, ortalama mı yoksa her ölçüm ayrı mı raporlanacak?
- Dönüşüm tablosu kullanıldıysa raporda belirtildi mi, malzeme grubu doğru mu?
10.Yararlanılan Temel Kaynaklar
- Tabor, D., The Hardness of Metals, Oxford University Press, 1951.
- ASM International, ASM Handbook Vol. 8: Mechanical Testing and Evaluation, 2000.
- Herrmann, K. (ed.), Hardness Testing: Principles and Applications, ASM International, 2011.
- Chandler, H., Hardness Testing, 2. baskı, ASM International, 1999.
- İlgili standartlar: EN ISO 6506-1…4 (Brinell), EN ISO 6507-1…4 (Vickers), EN ISO 6508-1…3 (Rockwell), ISO 4545-1 (Knoop), ISO 16859 / ASTM A956 (Leeb), ASTM A1038 / DIN 50159 (UCI), ISO 18265 / ASTM E140 (dönüşüm), ISO 2639 / ASTM E1077 (sementasyon derinliği), ISO 18203 (sertleşme derinliği), ISO 9015-1/-2 (kaynakta sertlik), ASTM E10, E18, E92, E384.
Ders Notu
Sertlik Ölçme Yöntemleri — SAE Teknik Yayınları No.13 (PDF · 0,19 MB)Bu not 19 notluk serinin parçası — tüm ders notları ve tablo PDF'leri.
Elinde bir parça mı var?
Hasar incelemesi, malzeme seçimi ya da ikinci görüş için ön değerlendirme ücretsiz: durumu bir paragrafla anlat, hangi incelemenin gerektiğini ve ne süreceğini söyleyeyim.