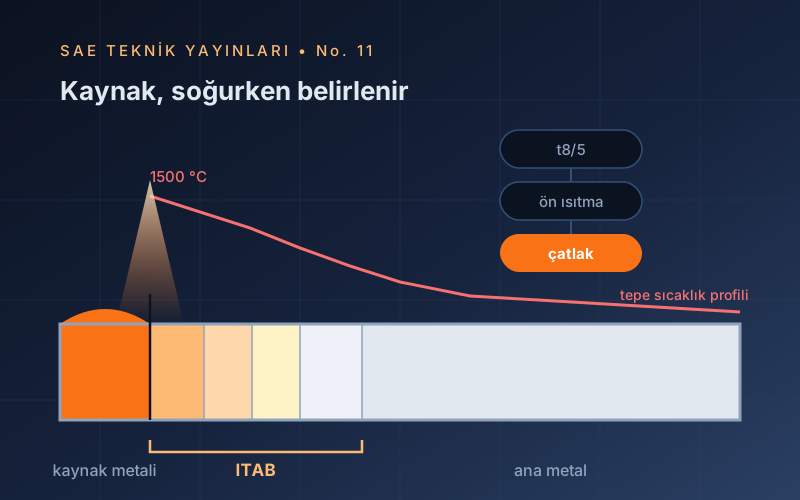
Kaynak, iki parçayı birleştiren bir montaj işlemi değildir: ergiyen bölgede küçük bir döküm, hemen yanındaki bölgede ise kontrolsüz bir ısıl işlem gerçekleşir. Bu yüzden kaynaklı bir bağlantıda malzeme artık tek bir malzeme değildir — aynı kesit üzerinde döküm yapısı, iri taneli bölge, ince taneli bölge ve dokunulmamış ana metal yan yana durur. Kaynak hasarlarının neredeyse tamamı bu geçiş bölgelerinde başlar.
1.Giriş: Kaynak, Yerinde Döküm ve Yerinde Isıl İşlemdir
Kaynak, iki parçayı birleştirmekten ibaret bir montaj işlemi değildir. Ergiyen bölgede küçük bir döküm gerçekleşir: sıvı metal katılaşır, segregasyon yapar, gaz tutar. Hemen yanındaki bölgede ise kontrolsüz bir ısıl işlem uygulanır: malzeme saniyeler içinde östenitleme sıcaklığına çıkar ve yine saniyeler içinde soğur.
Bu nedenle kaynaklı bir bağlantıda malzeme artık tek bir malzeme değildir: aynı kesit üzerinde döküm yapısı, iri taneli bölge, ince taneli bölge, kısmen dönüşmüş bölge ve dokunulmamış ana metal yan yana durur. Kaynak hasarlarının neredeyse tamamı bu geçiş bölgelerinde başlar.
2.Kaynak Bölgeleri
| Bölge | Tepe sıcaklığı | Oluşan yapı ve davranış |
|---|---|---|
| Kaynak metali | Ergime üstü | Döküm yapısı: sütunsal taneler, segregasyon, gaz ve cüruf tutma riski |
| İri taneli ITAB | ≈1100 °C – ergime | Östenit tanesi kabalaşır; en kritik bölge — en sert ve en gevrek yapı burada doğar |
| İnce taneli ITAB | ≈900–1100 °C | Yeniden tanelenme; genellikle ana metalden daha tok |
| Kısmen dönüşmüş | ≈723–900 °C | Kısmi östenitlenme; karışık ve düzensiz yapı |
| Temperlenmiş | < 723 °C | Islah edilmiş ana metalde yumuşama (dayanım kaybı) görülebilir |
3.Isı Girdisi ve Soğuma Süresi t8/5
Kaynak sırasında birim uzunluğa verilen enerji ısı girdisi ile ifade edilir:
Q = η · (U · I) / (v · 1000) [kJ/mm]
Burada U gerilim (V), I akım (A), v kaynak hızı (mm/s) ve η yöntemin ısı verimidir. EN 1011-1'de kullanılan tipik verim değerleri: tozaltı ≈ 1,0 · örtülü elektrot ve MIG/MAG ≈ 0,8 · TIG ≈ 0,6.
Isı girdisinin pratikteki karşılığı t8/5'tir: kaynak bölgesinin 800 °C'den 500 °C'ye soğuması için geçen süre. Yapı çeliklerinde dönüşüm bu aralıkta olduğundan, ITAB'ın mikroyapısı doğrudan bu süreyle belirlenir.
4.Soğuk Çatlak (Hidrojen Kaynaklı Çatlama)
Kaynaklı yapılarda en çok karşılaşılan ve en sinsi hasar türüdür; kaynaktan saatler, hatta günler sonra ortaya çıkabilir. Oluşması için dört koşulun aynı anda bulunması gerekir:
- Difüzyon yapabilen hidrojen (nemli elektrot, yağ, pas, boya, nemli hava)
- Hassas mikroyapı (hızlı soğuma sonucu oluşmuş sert martenzit)
- Çekme gerilmesi (artık gerilme veya dış yük)
- Uygun sıcaklık (yaklaşık 150 °C'nin altı, oda sıcaklığı dâhil)
Dört koşuldan herhangi birini ortadan kaldırmak çatlağı önler; pratikte en kolay kırılan halkalar hidrojen ve mikroyapıdır:
| Önlem | Nasıl çalışır |
|---|---|
| Ön ısıtma | Soğuma hızını düşürür (martenziti azaltır) ve hidrojenin kaçmasına zaman tanır. Gerekli sıcaklık; CEV, kalınlık, hidrojen seviyesi ve ısı girdisine göre EN 1011-2'den belirlenir. |
| Düşük hidrojenli sarf malzeme | Bazik örtülü elektrot; üretici talimatına göre kurutma ve sıcak dolapta saklama şarttır — kuru elektrot kullanmak, yöntemin yarısıdır. |
| Yüzey temizliği | Pas, yağ, nem, boya ve galvaniz hidrojen kaynağıdır; kaynak ağzı ve çevresi temizlenir. |
| Pasolar arası sıcaklık | Ön ısıtma sıcaklığının korunması; soğumuş bağlantıya devam paso atmak riski geri getirir. |
| Kaynak sonrası ısıl işlem | Hidrojen giderme tavı (≈200–250 °C) ve/veya gerilim giderme; kalın ve kritik kesitlerde. |
| Malzeme seçimi | Karbon eşdeğeri düşük çelik seçmek en kalıcı çözümdür (bkz. Teknik Yayınlar No.8). |
5.Sıcak Çatlak (Katılaşma Çatlağı)
Soğuk çatlağın aksine sıcak çatlak, kaynak banyosu henüz katılaşırken oluşur. Mekanizma şudur: düşük ergime sıcaklıklı filmler (özellikle kükürt ve fosfor bileşikleri) tane sınırlarında en son katılaşır; katılaşma büzülmesi bu zayıf filmleri çeker ve ayırır.
- Bileşim: Yüksek S ve P içeriği riski doğrudan artırır; mangan kükürdü bağlayarak etkiyi azaltır.
- Dikiş şekli: Derin ve dar dikişlerde (genişlik/derinlik oranı küçük) katılaşma cepheleri ortada karşılaşır ve safsızlıkları merkez hattında toplar — merkez hattı çatlağı tipik sonuçtur.
- Krater: Ark sönerken oluşan krater, yıldız biçimli krater çatlağının klasik yeridir; krater doldurma programı kullanılır.
- Östenitik paslanmazlar: Tam östenitik kaynak metali sıcak çatlağa çok yatkındır; kaynak metalinde %5–10 δ-ferrit (yaklaşık 3–10 FN) bulunması çatlağı büyük ölçüde engeller.
6.Kusurlar: Neden ve Önlem
| Kusur | Tipik nedeni | Önlem / tespit |
|---|---|---|
| Gözenek | Nem, yağ, pas; gaz koruması yetersiz veya rüzgâr; yanlış gaz debisi | Temizlik, gaz debisi ve siper; RT/UT ile tespit |
| Cüruf kalıntısı | Pasolar arası temizlik yapılmaması, uygunsuz paso dizilişi | Her pasodan sonra temizlik; RT |
| Yetersiz nüfuziyet | Düşük akım, geniş kök aralığı hatası, yanlış ağız açısı | WPS parametreleri, kök açıklığı kontrolü; UT/RT |
| Yetersiz ergime | Düşük ısı girdisi, hatalı torç açısı, kirli yüzey | Parametre ve el becerisi; UT (RT bu kusuru kaçırabilir) |
| Yanma çentiği | Yüksek akım/hız, hatalı torç açısı | Parametre düzeltme; gözle muayene + yorulmada çentik etkisi (bkz. No.9) |
| Soğuk çatlak | Hidrojen + martenzit + gerilme | Ön ısıtma, kuru elektrot; kaynaktan 48 saat sonra MT/UT ile ara |
| Sıcak çatlak | S/P segregasyonu, dar-derin dikiş, krater | Sarf seçimi, dikiş şekli, krater doldurma; PT/MT |
| Lamel yırtılma | Levha kalınlığı yönünde çekme + inklüzyon düzlemleri | Bağlantı tasarımı, Z kalite levha; UT |
7.Artık Gerilmeler ve Distorsiyon
Kaynak bölgesi genleşip büzülürken çevresindeki soğuk metal buna direnir; sonuçta dikiş boyunca akma sınırına yakın çekme artık gerilmesi kalır. Bu gerilme iki şeyi birden besler: çatlak oluşumunu ve çarpılmayı.
- Tasarımla azaltma: gereğinden kalın dikiş atmamak, simetrik dikiş düzeni, dikiş sayısını azaltmak.
- Sırayla azaltma: adım adım (geri adım) kaynak, dengeli sıralama, uygun bağlama aparatı.
- İşlemle azaltma: gerilim giderme tavı (≈550–650 °C), çekiçleme/peening, titreşimle gerilim giderme.
- Ölçüm: delik delme yöntemi veya X-ışını difraksiyonu ile artık gerilme ölçülebilir.
8.Paslanmaz ve Alüminyum Kaynağında Özel Durumlar
Östenitik paslanmaz çelikler
- Hassaslaşma (sensitization): 450–850 °C aralığında krom karbür tane sınırlarına çöker, çevresi kromca fakirleşir ve tanelerarası korozyon başlar. Çözüm: düşük karbonlu (L) kaliteler veya Ti/Nb ile stabilize edilmiş kaliteler; ısı girdisini sınırlamak.
- δ-ferrit dengesi: Sıcak çatlağı önlemek için az miktarda ferrit istenir; ancak yüksek sıcaklıkta çalışacak parçalarda aşırı ferrit gevrekleşmeye yol açar.
- Isıl genleşme: Östenitik paslanmazın genleşmesi karbon çeliğinin yaklaşık 1,5 katıdır — distorsiyon ve artık gerilme daha büyüktür.
Alüminyum alaşımları
- Oksit tabakası: Al₂O₃ yaklaşık 2050 °C'de erir, alüminyum ise 660 °C'de — oksit mekanik ya da kimyasal olarak kaynaktan hemen önce temizlenmezse ergime hatası kaçınılmazdır.
- Hidrojen gözeneği: Alüminyumun en yaygın kaynak kusurudur; nem ve yağ ana kaynaktır.
- Sıcak çatlak: 6xxx serisi çatlamaya yatkındır; uygun ilave tel seçimi (ör. 4043 veya 5356) bileşimi çatlak hassas aralığın dışına taşır.
- Dayanım kaybı: Isıl işlemle sertleşen alaşımlarda ITAB yumuşar; hesapta kaynak bölgesi için düşürülmüş dayanım kullanılır.
9.Muayene, Yeterlilik ve Standartlar
| Konu | Standart |
|---|---|
| Kaynak yöntem şartnamesi (WPS) ve onayı (WPQR) | EN ISO 15609 · EN ISO 15614-1 |
| Kaynakçı yeterliliği | EN ISO 9606-1 |
| Kusur sınıflandırması / kalite seviyeleri | EN ISO 6520-1 · EN ISO 5817 |
| Çelik kaynağı önerileri, ön ısıtma | EN 1011-1 · EN 1011-2 |
| Radyografik muayene (RT) | ISO 17636-1/-2 |
| Ultrasonik muayene (UT) | ISO 17640 |
| Penetrant (PT) · Manyetik partikül (MT) | ISO 3452-1 · ISO 17638 |
| Kaynakta sertlik ve darbe deneyi | ISO 9015 · ISO 9016 |
| Kaynaklı çelik yapılarda yorulma | EN 1993-1-9 |
Kaynaklı bir bağlantıda hasar incelemesi yapılırken ilk istenen belgeler WPS/WPQR, kaynakçı sertifikası, sarf malzeme sertifikası ve ön ısıtma kayıtlarıdır. Kırık yüzeyin okunması için Teknik Yayınlar No.6, kesit incelemesi için No.10 yöntemleri uygulanır.
10.Pratik Kontrol Listesi
- Malzemenin karbon eşdeğeri hesaplandı mı? Ön ısıtma gerekiyor mu, kaç derece?
- Elektrot/tel kuru mu, üretici talimatına göre mi saklanıyor?
- Kaynak ağzı ve çevresi pas, yağ, nem ve boyadan temizlendi mi?
- WPS'te ısı girdisi için hem alt hem üst sınır var mı? Pasolar arası sıcaklık tanımlı mı?
- Dikiş şekli (genişlik/derinlik) sıcak çatlak için uygun mu? Krater dolduruluyor mu?
- Hangi EN ISO 5817 kalite seviyesi sözleşmede yazılı?
- Soğuk çatlak araması kaynaktan en az 48 saat sonra planlandı mı?
- Paslanmazda L/stabilize kalite ve ferrit hedefi, alüminyumda ilave tel seçimi kararlaştırıldı mı?
11.Yararlanılan Temel Kaynaklar
- Kou, S., Welding Metallurgy, 2. baskı, Wiley, 2003.
- Lippold, J.C., Welding Metallurgy and Weldability, Wiley, 2015.
- Easterling, K., Introduction to the Physical Metallurgy of Welding, 2. baskı, Butterworth-Heinemann, 1992.
- American Welding Society, Welding Handbook Vol. 1: Welding Science and Technology, 9. baskı, AWS, 2001.
- ASM International, ASM Handbook Vol. 6: Welding, Brazing and Soldering, 1993.
- İlgili standartlar: EN 1011-1/-2, EN ISO 5817, EN ISO 6520-1, EN ISO 15609, EN ISO 15614-1, EN ISO 9606-1, ISO 17636-1/-2, ISO 17640, ISO 3452-1, ISO 17638, ISO 9015, ISO 9016, EN 1993-1-9.
Ders Notu
Kaynak Metalurjisi — SAE Teknik Yayınları No.11 (PDF · 0,18 MB)Bu not 19 notluk serinin parçası — tüm ders notları ve tablo PDF'leri.
Elinde bir parça mı var?
Hasar incelemesi, malzeme seçimi ya da ikinci görüş için ön değerlendirme ücretsiz: durumu bir paragrafla anlat, hangi incelemenin gerektiğini ve ne süreceğini söyleyeyim.