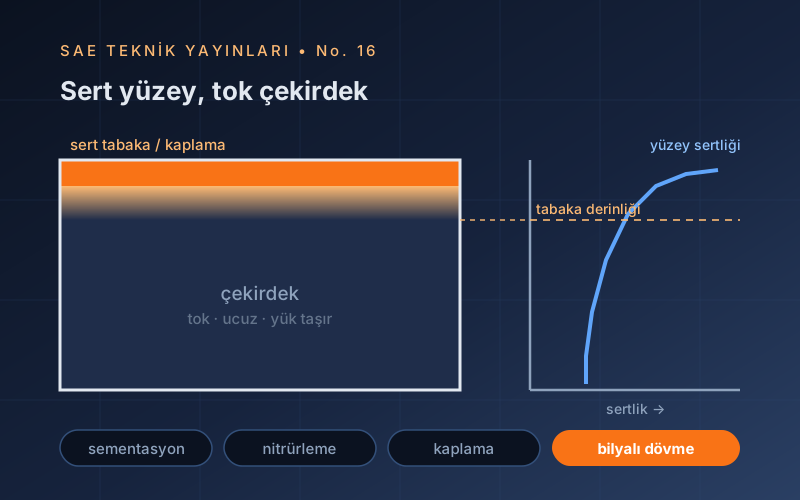
Bir makine parçasının servis ömrünü belirleyen olayların neredeyse tamamı yüzeyde başlar: yorulma çatlağı yüzeyden çekirdeklenir, aşınma yüzeyi yer, korozyon yüzeyden ilerler. Mukavemet, tokluk ve maliyet ise çekirdeğin işidir. Yüzey mühendisliği bu ayrımı kullanır: ucuz ve tok bir çekirdek üzerine, yalnızca ihtiyaç duyulan yerde sert ve dayanıklı ince bir katman kurmak — tüm kesiti sertleştirmekten hem daha ucuz hem çoğu zaman daha güvenlidir, çünkü baştan sona sertleştirmek tokluğu düşürür.
1.Giriş: Parça Yüzeyinden Bozulur
Bir makine parçasının servis ömrünü belirleyen olayların neredeyse tamamı yüzeyde başlar: yorulma çatlağı yüzeyden çekirdeklenir, aşınma yüzeyi yer, korozyon yüzeyden ilerler. Buna karşılık mukavemet, tokluk ve maliyet çekirdeğin işidir.
Yüzey mühendisliğinin temel fikri bu ayrımı kullanmaktır: ucuz ve tok bir çekirdek üzerine, yalnızca ihtiyaç duyulan yerde sert, aşınmaya ve korozyona dayanıklı ince bir katman kurmak. Bu, malzemeyi baştan sona pahalı bir alaşımdan yapmaktan hem daha ucuz hem çoğu zaman daha güvenlidir — çünkü tüm kesiti sertleştirmek tokluğu düşürür.
2.Sınıflandırma
Yüzey işlemleri üç temel gruba ayrılır; hangisinin seçileceği, boyutun değişip değişemeyeceği ve ne kadar ısıya dayanılabileceği sorularıyla belirlenir:
| Grup | Ne yapar | Örnekler |
|---|---|---|
| Mevcut yüzeyi dönüştürür | Malzeme eklemez; yüzeyin yapısını veya bileşimini değiştirir | İndüksiyonla sertleştirme, sementasyon, nitrürleme, eloksal, fosfatlama |
| Üzerine katman ekler | Boyut büyür; katman ile altlık arasında arayüz vardır | Elektrolitik kaplama, kimyasal nikel, termal püskürtme, PVD/CVD, boya |
| Mekanik olarak işler | Yüzey topografyasını ve artık gerilmeyi değiştirir | Bilyalı dövme (shot peening), parlatma, honlama, kumlama |
3.Yüzey Sertleştirme
3.1 Isıl yöntemler — bileşim değişmez
Yalnızca yüzey östenitleme sıcaklığına çıkarılıp hızla soğutulur; çekirdek dokunulmadan kalır. Çeliğin zaten yeterli karbon içermesi gerekir (tipik olarak ≥ %0,35 C).
- İndüksiyonla sertleştirme: Yüzeyde girdap akımı ile ısıtma. Hızlı, temiz, otomasyona uygun, derinlik frekansla ayarlanır (yüksek frekans → sığ tabaka). Mil yatak yüzeyi, dişli, kam.
- Alevle sertleştirme: Daha basit ve ucuz; büyük ve tek parça işler için uygun, derinlik kontrolü daha kabadır.
- Lazerle sertleştirme: Çok dar ve kontrollü bölge; çarpılma en düşük, maliyet en yüksek.
3.2 Termokimyasal yöntemler — bileşim değişir
| Yöntem | Sıcaklık / eklenen | Tipik sertlik ve derinlik | Notlar |
|---|---|---|---|
| Sementasyon (karbürleme) | 880–950 °C · karbon | 58–63 HRC · 0,3–2 mm | Düşük karbonlu çelik (16MnCr5, 18CrNiMo7-6). Su verme gerekir → çarpılma; sonrasında taşlama payı bırakılır |
| Karbonitrürleme | 780–880 °C · C + N | 58–62 HRC · 0,1–0,8 mm | Daha düşük sıcaklık → daha az çarpılma; ince tabakalı küçük parçalar |
| Nitrürleme | 500–580 °C · azot | 700–1100 HV · 0,1–0,6 mm | Su verme yok → çarpılma çok düşük. Islah edilmiş, Al/Cr/Mo içeren çelikler (31CrMoV9, 42CrMo4). Yüksek yorulma ve temperleme direnci |
| Nitrokarbürleme | ≈570 °C · N + C | Beyaz tabaka 5–25 µm | Ucuz, hızlı, aşınma + korozyon; oksidasyonla birleştirilerek koyu dekoratif yüzey elde edilir |
| Borlama | 800–1000 °C · bor | 1600–2000 HV · 20–200 µm | Çok sert ama kırılgan; abrazif aşınmada üstün |
4.Kaplamalar
4.1 Elektrolitik kaplama
| Kaplama | Ne için | Dikkat |
|---|---|---|
| Çinko (+ pasivasyon) | Çelikte katodik korozyon koruması | Ucuz ve yaygın. Çizilse bile korur (bkz. No.12). Kalınlık ve pasivasyon tipi ISO 4042 / ISO 2081'e göre belirtilir |
| Nikel | Korozyon + dekoratif ara tabaka | Soy kaplama: gözenek/çizik noktasında altlığı hızlandırır |
| Sert krom | Aşınma direnci, 800–1100 HV | Mikro çatlaklı yapı; yorulma dayanımını düşürür. Cr(VI) kullanımı REACH kapsamında kısıtlı |
| Kadmiyum | Havacılıkta özel durumlar | Toksik; çoğu uygulamada yasaklı/terk edilmiş |
4.2 Kimyasal (akımsız) nikel — Ni-P
Elektrik akımı yerine kimyasal indirgeme kullanır. En büyük avantajı kalınlık düzgünlüğüdür: karmaşık geometri, iç yüzey, delik ve diş aynı kalınlıkta kaplanır. Fosfor oranı davranışı belirler: düşük P (%2–5) daha sert ve manyetik, yüksek P (%10–13) amorf yapı ve çok iyi korozyon direnci verir. 300–400 °C'de yaşlandırma ile sertlik 500 HV'den ≈1000 HV'ye çıkarılabilir. Standart: ISO 4527.
4.3 Eloksal (anodik oksitleme) — alüminyum
Alüminyumun kendi oksit tabakasını kontrollü biçimde kalınlaştırır; katman eklenmez, büyütülür ve yarısı yüzeyin içine doğru ilerler. Dekoratif eloksal 5–25 µm, sert eloksal 25–100 µm ve 400–600 HV mertebesindedir. Gözenekli yapı boya tutar; kaynatma/kapama (sealing) adımı atlanırsa korozyon direnci büyük ölçüde kaybedilir. Standart: ISO 7599, sert eloksal için ISO 10074.
4.4 Termal püskürtme
Ergimiş veya yumuşamış parçacıklar yüzeye püskürtülerek lamel yapılı bir katman kurar (alev, ark, plazma, HVOF). 50 µm–birkaç mm kalınlık mümkündür; aşınmış parçaların ölçüye geri getirilmesinde ve termal bariyer kaplamalarda kullanılır. Yapışma çoğunlukla mekanik kenetlenmedir → yüzey pürüzlendirme (kumlama) zorunludur. HVOF ile uygulanan WC-Co kaplamalar, sert kromun başlıca alternatifidir. Standart: ISO 2063, yapışma deneyi ISO 14916.
4.5 PVD / CVD
- PVD (fiziksel buhar biriktirme): 200–500 °C, 1–5 µm, 2000–3500 HV. Kesici takım, kalıp, dekoratif. Görüş hattı gerektirir; derin delik iç yüzeyi kaplanamaz. Düşük sıcaklık sayesinde ıslah edilmiş parça temperlenmez.
- CVD: 800–1000 °C, daha kalın ve daha iyi yapışan katman, karmaşık geometriyi örter; ancak yüksek sıcaklık altlığın ısıl işlemini bozar — işlem sonrası yeniden sertleştirme gerekebilir.
- DLC (elmas benzeri karbon): çok düşük sürtünme katsayısı; yağlamanın sınırlı ya da hiç olmadığı yerlerde (kuru sürtünme, vakum, gıda ekipmanı) tercih edilir.
5.Mekanik Yüzey İşlemi: Bilyalı Dövme
Küçük bilyelerin yüzeye çarptırılmasıyla ince bir tabaka plastik olarak uzar; çevresindeki malzeme buna direnç gösterince yüzeyde basma artık gerilmesi kalır. Yorulma çatlağı açılmak için çekme gerilmesine ihtiyaç duyduğundan, bu basma alanı çatlak başlangıcını geciktirir.
- Yorulma ömründe kat kat artış sağlayabilir — yay, dişli dibi, krank mili ve kaynak dikiş ayağında standart uygulamadır.
- Şiddet Almen şeridi ile ölçülür (A, N, C şeritleri; ör. 0,20 A); kapsama oranı (coverage) ayrıca belirtilir. Standart: SAE J442 / J443, ISO 26910.
- Aşırı dövme yüzeyi katlar ve mikro çatlak üretir — "ne kadar çok o kadar iyi" değildir.
- Etkisi yüksek sıcaklıkta gevşeyebilir (gerilme relaksasyonu); sıcak servis için ömrü sınırlı sayılmalıdır.
6.İki Kritik Yan Etki
6.1 Hidrojen gevrekliği
Asitle temizleme ve elektrolitik kaplama sırasında açığa çıkan hidrojenin bir kısmı çeliğe girer. Yüksek dayanımlı çeliklerde (tipik olarak ≥ 1000 MPa veya ≥ 32 HRC) bu hidrojen, yük altında gecikmeli gevrek kırılmaya yol açar — parça kaplamadan saatler ya da günler sonra, servis yükünün altında kırılabilir.
- Çözüm: kaplamadan sonra en geç 4 saat içinde hidrojen giderme tavı (tipik 190–230 °C, 2–24 saat; süre dayanıma ve kesite göre). Standart: ISO 9588 / ASTM B850.
- Doğrulama: ASTM F519 çentikli numune ile 200 saat sürekli yük deneyi.
- Alternatif: hidrojen üretmeyen yöntemler — mekanik çinko kaplama, çinko lamel (dakromet tipi) kaplama, termal püskürtme.
6.2 Yorulma dayanımına etki
| İşlem | Yorulmaya etkisi | Nedeni |
|---|---|---|
| Bilyalı dövme | Belirgin artış | Yüzeyde basma artık gerilmesi |
| Sementasyon / nitrürleme | Artış | Sert tabaka + basma gerilmesi |
| Kimyasal nikel (Ni-P) | Hafif düşüş | Çekme gerilmeli, sert ve kırılgan katman |
| Sert krom | Düşüş (bazen %30–60) | Mikro çatlaklı yapı + çekme artık gerilmesi |
| Eloksal (özellikle sert) | Düşüş | Gevrek oksit; çatlak doğrudan altlığa geçer |
| Taşlama yanığı | Ciddi düşüş | Yeniden sertleşmiş gevrek tabaka + çekme gerilmesi |
Yorulmaya karşı sert krom veya sert eloksal gerekiyorsa, önce bilyalı dövme uygulanıp sonra kaplanması yaygın bir telafi yöntemidir.
7.Her Şeyden Önce: Yüzey Hazırlığı
Kaplama hatalarının büyük bölümü kaplama banyosundan değil, öncesindeki temizlikten doğar. Tipik sıra: yağ alma → durulama → asitle temizleme (pas/tufal) → aktivasyon → kaplama → durulama → kurutma (→ hidrojen giderme).
- Yağ ve gres yapışmayı doğrudan öldürür; parmak izi bile yeterlidir.
- Tufal ve oksit kaldırılmazsa katman onunla birlikte kalkar.
- Pürüzlülük termal püskürtme ve boyada mekanik kenetlenme için gereklidir; boyada yüzey hazırlık derecesi ISO 8501-1'e göre (ör. Sa 2½) şartnameye yazılır.
- Keskin köşe ve çapak her kaplamada en ince noktadır; radyus verilmesi kaplamanın ömrünü uzatır.
8.Ölçüm ve Muayene
| Ölçülen | Yöntem | Standart |
|---|---|---|
| Kaplama kalınlığı (tahribatsız) | Manyetik / girdap akımı probu, XRF | ISO 2178 · ISO 2360 · ISO 3497 |
| Kaplama kalınlığı (kesitten) | Metalografik kesit + mikroskop | ISO 1463 (bkz. No.10) |
| Tabaka derinliği (CHD / NHD) | Sertlik profili | ISO 2639 · ISO 18203 (bkz. No.13) |
| Yapışma | Kesme-ızgara, çekip koparma, bükme, termal şok | ISO 2409 · ISO 4624 · ISO 14916 |
| Sertlik (ince tabaka) | Mikro Vickers / Knoop, nanoindentasyon | ISO 6507 · ISO 4545 |
| Korozyon direnci | Tuz sisi (karşılaştırma amaçlı) | ISO 9227 (sınırları için bkz. No.12) |
| Gözeneklilik | Ferroksil / elektrografik test | ISO 10309 |
| Hidrojen gevrekliği | Sürekli yük altında çentikli numune | ASTM F519 · ISO 9588 |
9.Seçim Rehberi
| İhtiyaç | Öncelikli seçenekler |
|---|---|
| Çelikte atmosferik korozyon | Sıcak daldırma galvaniz (kalın, uzun ömür) · elektrolitik çinko + pasivasyon (ince, ölçü hassas) |
| Yüksek yüzey basıncı + aşınma (dişli, kam) | Sementasyon + taşlama; çarpılma sorunsa nitrürleme |
| Boyut değişmesin, çarpılma olmasın | Nitrürleme · nitrokarbürleme · PVD |
| Karmaşık geometri, iç yüzeyler | Kimyasal nikel (Ni-P) · nitrokarbürleme |
| Kesici takım / kalıp ömrü | PVD (TiAlN, CrN) · DLC |
| Aşınmış parçanın ölçüye getirilmesi | Termal püskürtme (HVOF) · lazer kaynak dolgu |
| Alüminyumda sertlik ve aşınma | Sert eloksal (yorulma düşüşü kabul edilebiliyorsa) |
| Yorulma ömrünü uzatmak | Bilyalı dövme (tek başına veya kaplama öncesi) |
10.Pratik Kontrol Listesi
- Asıl ihtiyaç ne — aşınma mı, korozyon mu, görünüm mü, yorulma mı? Hepsi aynı kaplamayla çözülmez.
- Parça çarpılmayı ve boyut artışını kaldırır mı? Tolerans kaplama sonrası mı tutuluyor?
- Altlık malzemesi ve ısıl işlem durumu, işlem sıcaklığına dayanıyor mu (ıslah edilmiş parça + CVD = temperlenme)?
- Dayanım ≥1000 MPa ise hidrojen giderme tavı talimata yazıldı mı, süresi belirtildi mi?
- Kaplama kalınlığı hangi noktada ölçülecek? (Elektrolitikte kenar ile oyuk farklıdır — ölçüm noktası resimde gösterilmeli.)
- Yapışma deneyi ve kabul ölçütü şartnamede var mı?
- Keskin köşeler yuvarlatıldı, çapaklar alındı mı?
- Farklı metal teması doğacaksa galvanik risk değerlendirildi mi (bkz. No.12)?
- Yorulma kritik bir parçaysa kaplamanın ömre etkisi hesaba katıldı mı?
11.Yararlanılan Temel Kaynaklar
- ASM International, ASM Handbook Vol. 5: Surface Engineering, 1994.
- ASM International, ASM Handbook Vol. 4A–4D: Heat Treating (yüzey sertleştirme bölümleri), 2013–2014.
- Davis, J.R. (ed.), Surface Engineering for Corrosion and Wear Resistance, ASM International, 2001.
- Holmberg, K. & Matthews, A., Coatings Tribology, 2. baskı, Elsevier, 2009.
- Schlesinger, M. & Paunovic, M. (ed.), Modern Electroplating, 5. baskı, Wiley, 2010.
- İlgili standartlar: ISO 2081, ISO 4042, ISO 4527, ISO 7599, ISO 10074, ISO 2063, ISO 14916, ISO 2178, ISO 2360, ISO 3497, ISO 1463, ISO 2409, ISO 4624, ISO 10309, ISO 2639, ISO 18203, ISO 9588, ISO 8501-1, ASTM B850, ASTM F519, SAE J442 / J443, ISO 26910.
Ders Notu
Yüzey İşlemleri ve Kaplamalar — SAE Teknik Yayınları No.16 (PDF · 0,21 MB)Bu not 19 notluk serinin parçası — tüm ders notları ve tablo PDF'leri.
Elinde bir parça mı var?
Hasar incelemesi, malzeme seçimi ya da ikinci görüş için ön değerlendirme ücretsiz: durumu bir paragrafla anlat, hangi incelemenin gerektiğini ve ne süreceğini söyleyeyim.