Yorulma, bir parçanın akma dayanımının çok altındaki gerilmeler altında tekrarlı yükleme nedeniyle çatlak başlatıp kırılmasıdır. Makine parçaları nadiren tek seferde aşırı yüklenir; milyonlarca kez yüklenip boşalır — servis hasarlarının büyük çoğunluğunun yorulma kaynaklı olmasının nedeni budur. Yorulma bir yüzey ve detay olayıdır: ömür, malzeme seçiminden çok tasarım detayı ve yüzey kalitesiyle kazanılır veya kaybedilir.
1.Giriş: Statik Hesap Neden Yetmez?
Yorulma, bir parçanın akma dayanımının çok altındaki gerilmeler altında, tekrarlı yükleme nedeniyle çatlak başlatıp kırılmasıdır. Makine parçaları nadiren tek seferde aşırı yüklenir; buna karşılık milyonlarca kez yüklenip boşalır. Servis hasarlarının büyük çoğunluğunun yorulma kaynaklı olmasının nedeni budur.
Statik hesap "bu yük bu parçayı kırar mı?" sorusuna cevap verir. Yorulma hesabı ise farklı bir soru sorar: "bu yük, bu parçayı kaç çevrimde kırar?" İkinci sorunun cevabı yalnızca gerilmeye değil; gerilmenin genliğine, ortalamasına, parçanın yüzey durumuna, çentiklerine, boyutuna ve malzemenin içindeki kusurlara bağlıdır.
2.Gerilme Çevrimi ve Tanımlar
Yorulma hesabının dili, çevrimin dört büyüklüğü üzerine kuruludur:
| Büyüklük | Tanım | Not |
|---|---|---|
| Gerilme genliği σa | (σmax − σmin) / 2 | Yorulma hasarını asıl yürüten büyüklük |
| Ortalama gerilme σm | (σmax + σmin) / 2 | Çekme yönünde ise ömrü kısaltır |
| Gerilme aralığı Δσ | σmax − σmin | Kaynaklı yapılarda tercih edilen büyüklük |
| Gerilme oranı R | σmin / σmax | R = −1 tam değişken, R = 0 sıfır–çekme |
3.Wöhler (S–N) Eğrisi ve Yorulma Limiti
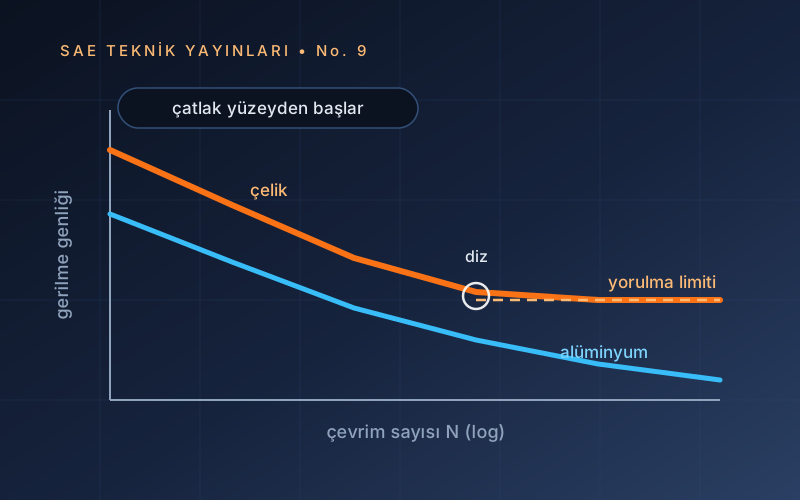
Sabit genlikli deneylerde gerilme genliğine karşı kırılma çevrim sayısı çizildiğinde Wöhler eğrisi elde edilir. Logaritmik eksende eğri, orta bölgede bir doğruya yaklaşır; bu bölge Basquin bağıntısı ile ifade edilir:
σa = σ′f · (2Nf)b
Burada b, çelikler için tipik olarak −0,05 ile −0,12 arasındadır. Eğrinin karakteri malzeme ailesine göre köklü biçimde değişir:
- Çelikler: 10⁶–10⁷ çevrim civarında eğri yatay bir platoya oturur. Bu yorulma limiti altındaki genliklerde parça teorik olarak sınırsız ömürlüdür. Kaba yaklaşım: düzgün yüzeyli, çentiksiz numune için Se′ ≈ 0,5 · Su (Su ≈ 1400 MPa'ya kadar; üstünde yaklaşık 700 MPa'da doyar).
- Alüminyum, bakır, paslanmaz: Gerçek bir yorulma limiti yoktur; dayanım 5×10⁸ gibi belirli bir çevrim sayısında tanımlanır.
4.Yüksek ve Düşük Çevrimli Yorulma
| Tür | Çevrim aralığı | Davranış | Yaklaşım |
|---|---|---|---|
| Düşük çevrimli (LCF) | N < 10⁴ | Her çevrimde plastik şekil değiştirme | Birim şekil değiştirme esaslı (Coffin–Manson) |
| Yüksek çevrimli (HCF) | N > 10⁵ | Davranış ağırlıklı elastik | Gerilme esaslı (Wöhler, Basquin) |
Düşük çevrimli yorulmada ömür, gerilmeyle değil plastik şekil değiştirme genliğiyle ilişkilidir; termal çevrimlerle zorlanan parçalar, pres kalıpları ve nadir ama şiddetli yük alan elemanlar bu sınıfa girer. Makine elemanlarının çoğu ise yüksek çevrimli yorulma bölgesinde çalışır ve bu dokümanın ağırlık merkezi oradadır.
5.Ortalama Gerilmenin Etkisi
Aynı genlikte bile, çevrim bir çekme ortalaması üzerine biniyorsa ömür kısalır. Bu etki Haigh diyagramında üç klasik ölçütle modellenir:
| Ölçüt | Bağıntı | Kullanım |
|---|---|---|
| Goodman | σa/Se + σm/Su = 1 | Gevrek-sünek genel kullanım; endüstri standardı yaklaşım |
| Gerber | σa/Se + (σm/Su)² = 1 | Sünek malzemede deneysel veriye en yakın |
| Soderberg | σa/Se + σm/Sy = 1 | Akmayı da dışlar; en güvenli, en konservatif |
Basma yönündeki ortalama gerilme yorulma ömrünü kısaltmaz, aksine uzatır. Bilye püskürtme (shot peening) ve yüzey sertleştirme gibi işlemlerin işe yaramasının temel nedeni, yüzeyde tam da bu artık basma gerilmesini bırakmalarıdır.
6.Çentik Etkisi
Delik, kanal, çap değişimi, diş dibi, kama yuvası — her geometrik süreksizlik yerel gerilmeyi büyütür. Teorik gerilme yığılma katsayısı Kt, elastik çözümden gelir; ancak yorulmada etkili olan değer, malzemenin çentiğe duyarlılığıyla hafifletilmiş Kf'dir:
Kf = 1 + q · (Kt − 1)
Burada q çentik duyarlılığıdır (0 ile 1 arası): yumuşak, sünek ve iri taneli malzemelerde küçük; sert, yüksek dayanımlı çeliklerde 1'e yakındır. Bunun önemli bir sonucu vardır: malzemenin dayanımını artırmak, çentikli bir parçada beklenen kazancı vermez, çünkü aynı anda çentik duyarlılığı da artar.
7.Numuneden Parçaya: Düzeltme Katsayıları
Laboratuvar numunesinin yorulma limiti Se′, gerçek parçaya doğrudan uygulanamaz. Aradaki fark düzeltme katsayılarıyla kapatılır (Marin yaklaşımı):
Se = ka · kb · kc · kd · ke · Se′
| Katsayı | Neyi düzeltir | Pratik etki |
|---|---|---|
| ka | Yüzey işlemi | Taşlanmış yüzey ≈ 0,9; işlenmiş ≈ 0,7–0,8; sıcak haddelenmiş ≈ 0,5; dövme kabuğu ≈ 0,3–0,4. En büyük tek kayıp kalemi. |
| kb | Boyut | Kesit büyüdükçe düşer; eğilme/burulmada belirgin, eksenel yükte alınmaz |
| kc | Yükleme tipi | Eğilme 1,0 · eksenel ≈ 0,85 · burulma ≈ 0,59 |
| kd | Sıcaklık | Yüksek sıcaklıkta dayanım ve limit düşer |
| ke | Güvenilirlik | %50 için 1,0; %99 için ≈ 0,81; %99,9 için ≈ 0,75 |
Tabloya dikkatle bakıldığında görülen şudur: dövme kabuğu yüzeyiyle bırakılmış bir parça, tek başına bu nedenle yorulma dayanımının yarısından fazlasını kaybedebilir. Yorulma, yüzeyde kazanılır veya kaybedilir.
8.Değişken Genlikli Yükleme ve Miner Kuralı
Gerçek parçalar sabit genlikle yüklenmez. Değişken yük geçmişi önce çevrim sayma (yaygın olarak rainflow yöntemi) ile sabit genlikli çevrim gruplarına ayrılır; sonra birikimli hasar toplanır:
D = Σ (ni / Ni) ≤ 1
Burada ni uygulanan, Ni ise o genlikte kırılmaya karşılık gelen çevrim sayısıdır. Miner kuralı doğrusaldır ve yük sırasını dikkate almaz; bu yüzden gerçek hasar değeri 0,3 ile 2,0 arasında dağılabilir. Tasarımda bu belirsizlik, D için 1 yerine 0,2–0,5 gibi bir hedef seçilerek karşılanır.
9.Yorulma Ömrünü Uzatan Uygulamalar
- Yüzey pürüzlülüğünü düşürmek: taşlama, parlatma; çizik ve takım izleri çatlak başlangıç noktasıdır.
- Artık basma gerilmesi oluşturmak: bilye püskürtme, yüzey ezme (roller burnishing), delik genişletme; indüksiyon ve sementasyon da bu etkiyi verir.
- Çentikleri yumuşatmak: radyus büyütmek, kesit geçişini uzatmak, boşaltma kanalı açmak.
- Malzeme temizliği: inklüzyon ve gözenek, yüzey altı çatlak başlangıcı yaratır; kritik parçalarda temizlik derecesi şartnameye yazılır.
- Korozyondan korumak: korozyon yorulması, çeliğin yorulma limitini pratikte ortadan kaldırır.
- Montaj gerilmelerini kontrol etmek: aşırı sıkma torku, zorlamalı montaj ve hizasızlık, hesaba girmeyen ortalama gerilme ekler.
10.Deney ve Raporlama
Yorulma verisi, dağılımı geniş bir veridir; tek numuneyle sonuç çıkarılmaz. Deneyler ve değerlendirme standartlara bağlanır:
| Konu | Standart |
|---|---|
| Eksenel kuvvet kontrollü yorulma | ISO 1099 · ASTM E466 |
| Dönen çubuk eğilme | ISO 1143 |
| Birim şekil değiştirme kontrollü (LCF) | ISO 12106 · ASTM E606 |
| S–N verisinin istatistiksel değerlendirmesi | ASTM E739 · ISO 12107 |
| Kaynaklı çelik yapılarda yorulma | EN 1993-1-9 (Eurocode 3) |
Raporda bulunması gerekenler: numune geometrisi ve yüzey durumu, yükleme tipi ve R oranı, frekans ve ortam, kırılan numune sayısı, dağılım ve güven aralığı. Kırılan numunelerin kırık yüzeyi ayrıca değerlendirilir; çatlağın yüzeyden mi yoksa iç kusurdan mı başladığı, verinin yorumunu değiştirir — bu inceleme için Teknik Yayınlar No.6: Hasar ve Kırık Yüzey Analizi'ne bakılabilir.
11.Yararlanılan Temel Kaynaklar
- Suresh, S., Fatigue of Materials, 2. baskı, Cambridge University Press, 1998.
- Stephens, R.I., Fatemi, A., Stephens, R.R., Fuchs, H.O., Metal Fatigue in Engineering, 2. baskı, Wiley, 2000.
- Schijve, J., Fatigue of Structures and Materials, 2. baskı, Springer, 2009.
- Murakami, Y., Metal Fatigue: Effects of Small Defects and Nonmetallic Inclusions, 2. baskı, Elsevier, 2019.
- Budynas, R.G., Nisbett, J.K., Shigley's Mechanical Engineering Design, 11. baskı, McGraw-Hill, 2020.
- ASM International, ASM Handbook Vol. 19: Fatigue and Fracture, 1996.
- İlgili standartlar: ISO 1099, ISO 1143, ISO 12106, ISO 12107, ASTM E466, ASTM E606, ASTM E739, EN 1993-1-9.
Ders Notu
Yorulma ve Ömür Hesabı — SAE Teknik Yayınları No.9 (PDF · 0,18 MB)Bu not 19 notluk serinin parçası — tüm ders notları ve tablo PDF'leri.
Elinde bir parça mı var?
Hasar incelemesi, malzeme seçimi ya da ikinci görüş için ön değerlendirme ücretsiz: durumu bir paragrafla anlat, hangi incelemenin gerektiğini ve ne süreceğini söyleyeyim.