Triboloji, birbirine göre hareket eden yüzeylerin bilimidir: sürtünme, aşınma ve yağlama. En çok yanlış anlaşılan yanı şudur — sürtünme katsayısı ve aşınma hızı malzemenin değil, sistemin özellikleridir. Elastisite modülü bir malzeme sabitidir; "çeliğin aşınma direnci" diye bir sabit yoktur. Aynı çelik çifti; yük, hız, sıcaklık, yağ veya ortam değiştiğinde aşınma hızını bin kat değiştirebilir. Bu yüzden bir aşınma probleminde ilk iş hangi mekanizmanın çalıştığını belirlemektir.
1.Giriş: Aşınma Bir Malzeme Özelliği Değildir
Triboloji, birbirine göre hareket eden yüzeylerin bilimidir ve üç konuyu birlikte ele alır: sürtünme, aşınma ve yağlama. Bu üçlünün en çok yanlış anlaşılan yanı şudur:
Pratik sonuç: bir aşınma probleminde "daha sert malzeme koyalım" refleksi çoğu zaman yanlıştır. Önce hangi mekanizmanın çalıştığı belirlenmelidir; abrazif aşınmada sertlik işe yarar, adeziv aşınmada malzeme çifti uyumu, yorulma aşınmasında yağ filmi belirleyicidir.
2.Sürtünme ve Gerçek Temas Alanı
Klasik Amontons–Coulomb yasaları sürtünme kuvvetini basitçe verir:
Fs = µ · FN
ve iki gözlem ekler: sürtünme kuvveti görünür temas alanından bağımsızdır ve (yaklaşık olarak) kayma hızından bağımsızdır. Bu görünüşte tuhaf sonucun açıklaması, yüzeylerin aslında her yerden değil, yalnızca pürüz tepelerinden (asperite) temas etmesidir.
3.Aşınma Mekanizmaları
Aşınma tek bir olay değildir. Hasar incelemesinde ilk iş, aşınmış yüzeyin hangi mekanizmanın izini taşıdığını okumaktır:
| Mekanizma | Yüzeydeki izi | Baskın önlem |
|---|---|---|
| Adeziv (yapışma) | Malzeme transferi, yırtılma, sıvanma; ağır hâlde sıcak kapma (scuffing/seizure) | Malzeme çifti uyumsuzluğu (aynı metali aynı metale sürtme), EP katkılı yağ, yüzey filmi |
| Abraziv (çizici) | Kayma yönünde paralel çizikler, talaş benzeri kıvrımlar | Sertlik: yüzey sertliği aşındırıcının ≈1,3 katı olmalı; keçe/sızdırmazlık, filtrasyon |
| Yüzey yorulması | Çukurcuklanma (pitting), pul pul kalkma (spalling); rulman ve dişli yan yüzeyinde | Yağ filmi (λ), temas basıncını düşürme, temizlik (bkz. No.9) |
| Tribokimyasal | Oksit tozu (kırmızı/siyah), renk değişimi | Ortam ve sıcaklık kontrolü, uygun katkı paketi |
| Fretting | Sıkı geçme/cıvata altında kırmızımsı oksit tozu, "kan izi"; fretting yorulması çatlak başlatır | Mikro hareketi kes (sıkılık, geometri), kaplama, gres |
| Erozyon / kavitasyon | Akış yönünde oluklar, süngerimsi çukurlar | Hız ve geometri, sert kaplama (bkz. No.12, No.16) |
Adeziv ve abraziv aşınmada hacim kaybı için en yaygın mühendislik bağıntısı Archard bağıntısıdır:
V = K · (F · s) / H veya k = V / (F · s) [mm³/(N·m)]
Burada V hacim kaybı, F normal yük, s kayma yolu, H daha yumuşak yüzeyin sertliği, K boyutsuz aşınma katsayısı, k ise özgül aşınma hızıdır. Pratikte k kullanılır çünkü doğrudan ölçülür ve karşılaştırılabilir:
| Özgül aşınma hızı k | Yorum |
|---|---|
| 10-8 – 10-6 mm³/(N·m) | Hafif aşınma — yağlı, kararlı sistem; uzun ömür beklenir |
| 10-6 – 10-4 mm³/(N·m) | Orta — kabul edilebilir ama izlenmeli |
| > 10-4 mm³/(N·m) | Şiddetli aşınma — mekanizma değişmiş demektir (film kaybı, kapma, kirlenme) |
4.Yağlama Rejimleri ve Stribeck Eğrisi
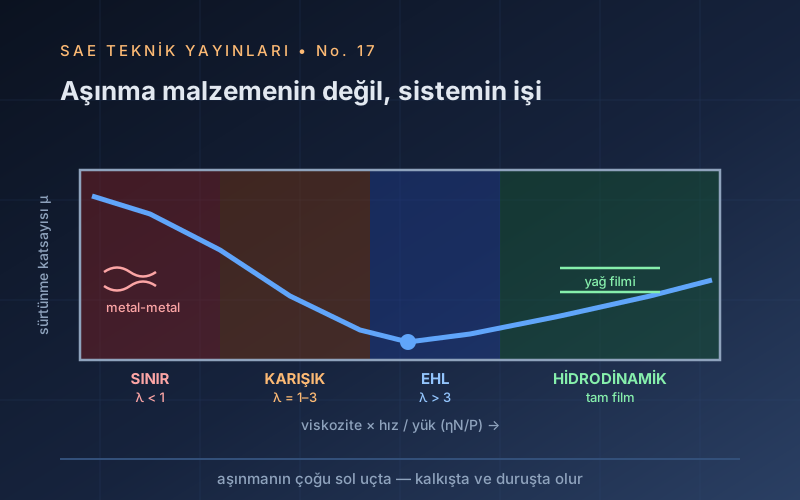
Yağlı bir temasta sürtünme ve aşınmayı belirleyen asıl büyüklük, yüzeyleri ayıran film kalınlığıdır. Film kalınlığı; viskozite (η), hız (N) ve yük/basınç (P) üçlüsünün oranına bağlıdır. Bu oran eksen alınarak çizilen eğri Stribeck eğrisidir.
| Rejim | Ne olur | Tipik yer |
|---|---|---|
| Sınır | Film yok; yükü katkı filmleri (AW/EP) taşır. Aşınma burada olur | Kalkış–duruş, çok düşük hız, aşırı yük |
| Karışık | Film kısmen taşır, pürüz tepeleri hâlâ değer | Dişli diş dibi, kam-izleyici, değişken rejim |
| EHL (elastohidrodinamik) | Nokta/çizgi temasında basınç viskoziteyi fırlatır, yüzeyler esner; film ince (0,1–1 µm) ama sürekli | Rulman, dişli, kam |
| Hidrodinamik | Kendi kendine oluşan basınçlı kama; metal teması yok, aşınma ≈ sıfır | Kaymalı (journal) yatak, yüzer burç |
Film parametresi λ
Rejimi belirleyen pratik ölçüt, film kalınlığının yüzey pürüzlülüğüne oranıdır:
λ = hmin / √(σ₁² + σ₂²)
Burada hmin en küçük film kalınlığı, σ her iki yüzeyin pürüzlülüğüdür. λ < 1 sınır, 1–3 karışık, > 3 tam film demektir. Bu bağıntının en önemli mesajı şudur: yüzeyi düzgünleştirmek, yağı koyulaştırmakla aynı işi görür — çoğu zaman daha ucuza ve enerji kaybı yaratmadan.
5.Yağlar, Gresler ve Katkılar
| Konu | Bilinmesi gereken |
|---|---|
| Viskozite | Yağın tek en önemli özelliği. Sıcaklıkla hızla düşer; viskozite indisi (VI) bu düşüşün ne kadar az olduğunu gösterir (yüksek VI = daha kararlı) |
| ISO VG | Endüstriyel yağ sınıfı = 40 °C'deki kinematik viskozite (mm²/s, ±%10). Basamaklar: 32 · 46 · 68 · 100 · 150 · 220 · 320 · 460 (ISO 3448) |
| SAE | Motor/şanzıman yağı sınıfı. "W" kışlık (düşük sıcaklık akışkanlığı), ikinci sayı 100 °C davranışı: 5W-30 gibi (SAE J300) |
| Gres | Yağ + kalınlaştırıcı (sabun) + katkı. Kıvam NLGI sınıfıyla verilir (000…6); NLGI 2 en yaygındır. Gresin "taşıyıcısı" yine baz yağ viskozitesidir — NLGI tek başına seçim ölçütü değildir |
| Baz yağ | Mineral (Grup I–III), sentetik PAO (Grup IV), ester/PAG (Grup V). Sentetikler geniş sıcaklık aralığı ve yüksek VI verir; PAG bazı yağlar mineral yağla karışmaz |
Katkılar
- AW (antiwear) — sınır rejimde yüzeyde koruyucu film kurar (klasik örnek ZDDP). EP (extreme pressure) katkılar daha ağır yükte, yüzeyle tepkimeye girerek kurban filmi oluşturur.
- Antioksidan yağın oksitlenip koyulaşmasını, dispersan/deterjan kurumun çökmesini geciktirir.
- VI iyileştirici sıcaklıkla viskozite düşüşünü azaltır; köpük kesici ve korozyon inhibitörü (bkz. No.12) tamamlayıcıdır.
- Uyarı: EP katkıları kükürt–fosfor esaslıdır ve sarı metallere (bronz, pirinç) saldırabilir; bronz yataklı veya bronz dişli sistemlerde "EP uyumlu" ürün istenir.
6.Yüzey Pürüzlülüğü — Ra Yetmez
| Parametre | Anlamı ve kullanımı |
|---|---|
| Ra | Orta çizgiden sapmaların mutlak ortalaması. En yaygın, en az ayırt edici |
| Rz | Tepe–vadi yüksekliği; tek bir derin çiziği Ra'dan çok daha iyi yakalar |
| Rsk (çarpıklık) | Profilin asimetrisi. Negatif = plato + vadi (istenen), pozitif = sivri tepeler |
| Rk, Rpk, Rvk | Taşıma eğrisi parametreleri: sırasıyla çalışan çekirdek, alınacak tepe, yağ tutan vadi derinliği. Silindir ve yatak yüzeylerinin asıl dili budur |
7.Aşınma Deneyleri
| Deney | Standart | Ne ölçer |
|---|---|---|
| Pin-on-disc | ASTM G99 | Kayma aşınması ve µ; en yaygın karşılaştırma deneyi |
| Block-on-ring | ASTM G77 | Kayma aşınması, yağ/kaplama sıralaması |
| Dört bilye (four-ball) | ASTM D4172 (AW) · D2783 (EP) | Yağın aşınma önleyici ve aşırı basınç performansı |
| Kuru kum / kauçuk tekerlek | ASTM G65 | Abrazif aşınma direnci |
| Katı parçacık erozyonu | ASTM G76 | Erozyon hızı, çarpma açısına bağlılık |
| Fretting | ASTM G204 · ISO 12103 (toz) | Mikro hareketli temasta hasar |
| Terminoloji ve hacim kaybı hesabı | ASTM G40 · ASTM G118 | Ortak dil ve k hesabı |
8.Yağ Analizi: Makinenin Kan Tahlili
Yağ, sistemin içinde dolaşıp aşınma ürünlerini toplar; bu yüzden yağ analizi parçayı sökmeden iç durumu okumanın en ucuz yoludur ve kestirimci bakımın omurgasıdır.
| Ölçüm | Standart | Ne söyler |
|---|---|---|
| Parçacık sayımı / temizlik kodu | ISO 4406 | Üç sayı (≥4 / ≥6 / ≥14 µm). Kirlilik, rulman ömrünün en güçlü tek değişkenidir |
| Element analizi (spektrometre) | ASTM D5185 | Fe/Cu/Cr/Al → hangi parçanın aşındığı; Si → dışarıdan toz girişi |
| Ferrografi / parçacık morfolojisi | — | Parçacığın şekli mekanizmayı söyler: pul = yorulma, talaş = abrazif, küre = çatlak |
| Viskozite | ASTM D445 | Artış = oksidasyon/kurum; düşüş = yakıt veya yanlış yağ karışımı |
| TAN / TBN | ASTM D664 / D2896 | Asitlenme ve kalan nötralizasyon rezervi |
| Su içeriği | ASTM D6304 / ISO 12937 | Az miktarda su bile rulman ömrünü ciddi biçimde kısaltır |
9.Tasarım ve İşletme Kuralları
- Önce mekanizmayı belirle. Çözüm abrazifte sertlik, adezivde malzeme çifti ve film, yorulmada λ ve temizliktir. Yanlış teşhis, pahalı ve işe yaramaz bir malzeme değişikliğiyle sonuçlanır.
- Aynı metali aynı metale sürtme. Özdeş veya çok benzer metal çiftleri (özellikle östenitik paslanmaz–östenitik paslanmaz, alüminyum–alüminyum) yapışmaya ve kapmaya çok yatkındır; farklı sertlik/yapı seç ya da araya kaplama koy (bkz. No.16).
- Bir yüzey "kurban" olsun. Yatak burcu gibi ucuz ve değiştirilebilir parça daha yumuşak seçilir; pahalı mili değil onu aşındırırsın.
- Kalkış–duruşu azalt. Aşınmanın büyük kısmı sınır rejimde, yani başlangıç ve duruşlarda olur. Sık dur-kalk yapan sistemde AW/EP katkı ve ön yağlama kritiktir.
- Temizlik, viskoziteden önce gelir. Filtrasyon seviyesini yükseltmek çoğu zaman en ucuz ömür kazancıdır; toz girişini (keçe, soluk filtresi) kes.
- Pürüzlülüğü hedefle. λ'yı yükseltmek için yüzeyi iyileştirmek, yağı koyulaştırmaktan genelde daha verimlidir (koyu yağ = sürtünme kaybı + ısınma).
- Fretting'i hareketten kes. Fretting bir yağlama sorunu değil, bağlantı sorunudur: ya mikro hareketi durdur (ön yük, geometri) ya da hareketi serbest bırak.
- Alıştırma (rodaj) dönemini tasarla. İlk saatlerdeki kontrollü aşınma plato oluşturur; ilk yağ değişimi erken yapılır.
10.Pratik Kontrol Listesi
- Tribosistem tanımlandı mı — iki yüzey, arayüz maddesi, çevre, yük/hız/sıcaklık?
- Baskın aşınma mekanizması hangisi? Aşınan yüzey incelendi mi (bkz. No.6, No.10)?
- Hangi yağlama rejiminde çalışıyoruz? λ hesaplandı mı?
- Yağ viskozitesi çalışma sıcaklığında mı seçildi, yoksa 40 °C değerine mi bakıldı?
- Katkı paketi karşı malzemeyle uyumlu mu (EP ↔ bronz)?
- Yüzey şartnamesinde yalnızca Ra mı var — Rz ve Rsk/Rk gerekmiyor mu?
- Filtrasyon ve ISO 4406 hedef temizlik kodu tanımlı mı?
- Yağ analizi için numune noktası, periyodu ve trend takibi kurulu mu?
- Kalkış–duruş sayısı ve rodaj dönemi hesaba katıldı mı?
11.Yararlanılan Temel Kaynaklar
- Hutchings, I. & Shipway, P., Tribology: Friction and Wear of Engineering Materials, 2. baskı, Butterworth-Heinemann, 2017.
- Stachowiak, G.W. & Batchelor, A.W., Engineering Tribology, 4. baskı, Butterworth-Heinemann, 2013.
- Bhushan, B., Introduction to Tribology, 2. baskı, Wiley, 2013.
- Hamrock, B.J., Schmid, S.R., Jacobson, B.O., Fundamentals of Fluid Film Lubrication, 2. baskı, Marcel Dekker, 2004.
- ASM International, ASM Handbook Vol. 18: Friction, Lubrication, and Wear Technology, 2. baskı, 2017.
- Archard, J.F., "Contact and Rubbing of Flat Surfaces", Journal of Applied Physics, 24(8), 1953.
- İlgili standartlar: ISO 3448, SAE J300, ISO 21920 (yüzey dokusu), ISO 4406, ISO 12937, ASTM G40, G65, G76, G77, G99, G118, G204, ASTM D445, D664, D2783, D2896, D4172, D5185, D6304.
Ders Notu
Triboloji: Aşınma ve Yağlama — SAE Teknik Yayınları No.17 (PDF · 0,22 MB)Bu not 19 notluk serinin parçası — tüm ders notları ve tablo PDF'leri.
Elinde bir parça mı var?
Hasar incelemesi, malzeme seçimi ya da ikinci görüş için ön değerlendirme ücretsiz: durumu bir paragrafla anlat, hangi incelemenin gerektiğini ve ne süreceğini söyleyeyim.