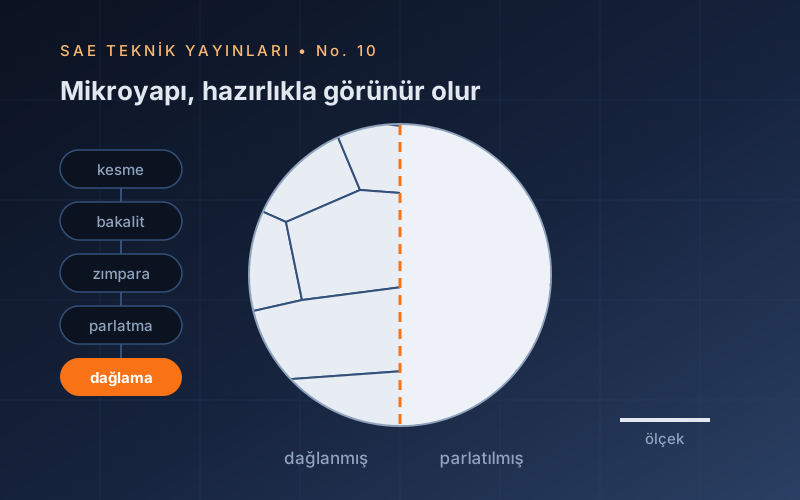
Metalografi, bir metalin iç yapısını hazırlanmış bir kesit üzerinde inceleme disiplinidir. Mikroyapı; bileşimi, uygulanmış ısıl işlemi, imalat geçmişini ve hasara giden yolu aynı anda taşır. Ancak bu bilgiye ulaşmak, kesitin malzemeyi gerçekten temsil etmesine bağlıdır: yanlış yerden alınmış, kesilirken yanmış ya da kötü parlatılmış bir numune, mikroskop ne kadar iyi olursa olsun yanlış cevap verir.
1.Giriş: Mikroyapı Neyi Söyler?
Metalografi, bir metalin iç yapısını hazırlanmış bir kesit üzerinde inceleme disiplinidir. Mikroyapı; malzemenin bileşimini, uygulanmış ısıl işlemi, imalat geçmişini ve hasara giden yolu aynı anda taşır. Pratikte metalografiye şu sorularla gidilir: Isıl işlem doğru yapılmış mı? Tane boyutu şartnameye uygun mu? Yüzeyde dekarbürizasyon var mı? Sertleştirilmiş tabaka ne kadar derin? Bu çatlak nereden başlamış?
Bu soruların cevabı, incelenen kesitin gerçekten malzemeyi temsil etmesine bağlıdır. Yanlış yerden alınmış, kesilirken yanmış ya da kötü parlatılmış bir numune, mikroskop ne kadar iyi olursa olsun yanlış cevap verir. Bu nedenle metalografide işin ağırlığı mikroskopta değil, hazırlıktadır.
2.Numune Alma ve Kesme
Numunenin nereden ve hangi yönde alındığı, sonucun yarısıdır:
- Hasar incelemesinde: numune kırık yüzeye dik ve çatlak başlangıcını içerecek şekilde alınır; mümkünse aynı parçadan sağlam bir referans kesiti de alınır.
- Üretim kontrolünde: standardın tarif ettiği yerden; ıslah parçalarında yüzey ve çekirdek birlikte görülecek şekilde.
- Yön: Boyuna kesit haddeleme/dövme akış çizgilerini, bant yapısını ve inklüzyon uzamasını gösterir; enine kesit tane boyutu, tabaka derinliği ve dekarbürizasyon için uygundur. Şüphede kalınırsa ikisi birden alınır.
Kesme, numuneye verilen ilk ve en derin hasardır. Kurallar nettir: bol soğutma sıvısıyla, uygun sertlikte aşındırıcı diskle, düşük ilerleme ile kesilir. Testere, taşlama taşı veya alevle kesme mikroyapıyı değiştirir. Kesme sırasında yanan bir yüzey, sonradan yapılan hiçbir işlemle düzeltilemez — o numune atılır.
3.Bakalite Alma
| Yöntem | Koşul | Ne zaman |
|---|---|---|
| Sıcak (pres) | ≈150–180 °C, 20–30 MPa; fenolik, epoksi veya diallil ftalat reçine | Hızlı ve boyutsal düzgün; ısıya duyarlı olmayan numuneler |
| Soğuk (döküm) | Oda sıcaklığı; epoksi (vakum altında emdirme yapılabilir) | Isıl işlemi bozulabilecek, gevrek, gözenekli veya kaplamalı numuneler |
- Kenar koruması: Yüzey tabakası, kaplama veya dekarbürizasyon ölçülecekse kenarın yuvarlanmaması gerekir. Çözüm: sert dolgulu reçine, numunenin yanına destek parçası koymak ya da kenarı kaplamak.
- İzlenebilirlik: Numune numarası bakalitin üzerine kazınır. Numarasız numune, raporda kanıt değildir.
4.Zımparalama ve Parlatma
Hazırlama, giderek incelen aşındırıcılarla bir önceki kademenin hasarını kaldırma zinciridir:
Zımparalama
- SiC kağıtlarla kademeli: tipik olarak P120 → P240 → P400 → P800 → P1200 → P2500; su ile soğutularak.
- Her kademede numune 90° döndürülür ve bir önceki kademenin çizikleri tamamen kaybolana kadar zımparalanır. Bu, "kademe bitti mi?" sorusunun tek güvenilir ölçütüdür.
- Aşırı bastırma, ısı ve derin deformasyon üretir; kağıt köreldiğinde değiştirilir.
Parlatma
- Elmas süspansiyonla kademeli: 9 µm → 3 µm → 1 µm; uygun çuha ve yağlayıcı ile.
- Son kademede 0,05 µm alümina veya OPS (kolloidal silika) kullanılır; OPS hafif kimyasal etkisiyle çok temiz yüzey verir ancak kuruyunca kristalleşip numuneyi kirletir — işlem sonunda mutlaka yıkanır.
- Yumuşak malzemelerde (alüminyum, bakır, kurşun) aşırı parlatma relief (kabartı) yaratır; sert fazlar yüksekte kalır.
5.Dağlama ve Reaktifler
Parlatılmış yüzey aynadır; faz ve tane sınırları ancak dağlama ile görünür hâle gelir. Dağlayıcı, incelenecek yapıya göre seçilir — yanlış reaktif, aradığınız detayı hiç göstermez:
| Reaktif | Bileşim (tipik) | Kullanım / ortaya çıkardığı |
|---|---|---|
| Nital | %2–5 HNO₃ + etanol | Karbonlu ve düşük alaşımlı çelik; ferrit tane sınırı, perlit, martenzit, beynit |
| Pikral | %4 pikrik asit + etanol | Sementit ve perlit ayrıntısı, küreselleştirilmiş yapı; ferrit sınırlarını açmaz |
| Villella | 1 g pikrik asit + 5 mL HCl + 100 mL etanol | Martenzitik paslanmaz, temperlenmiş martenzit, karbürler |
| Marble | 4 g CuSO₄ + 20 mL HCl + 20 mL su | Östenitik paslanmaz ve nikel esaslı alaşımlar |
| Kalling No.2 | 5 g CuCl₂ + 100 mL HCl + 100 mL etanol | Dupleks paslanmaz, Ni esaslı süperalaşımlar |
| Keller | 2,5 mL HNO₃ + 1,5 mL HCl + 1 mL HF + 95 mL su | Alüminyum alaşımları; tane yapısı ve intermetalikler |
| Kroll | 2 mL HF + 6 mL HNO₃ + 92 mL su | Titanyum ve alaşımları; α/β yapısı |
| Oksalik asit (elektrolitik) | %10 oksalik asit, 6 V | Paslanmazda karbür çökelmesi / hassaslaşma taraması |
| Beraha (renk) | Sodyum metabisülfit esaslı | Faz ayrımı: ferrit/martenzit, dupleks fazlar renkli görünür |
Dağlanmadan bakılması gereken durumlar da vardır: küresel grafitli dökme demirde nodülerite ve grafit sayımı parlatılmış (dağlanmamış) yüzeyde yapılır; ferrit/perlit oranı için aynı numune sonra nital ile dağlanır. İnklüzyon değerlendirmesi de dağlanmamış yüzeyde yapılır.
6.İnceleme ve Görüntüleme
- Büyütme seçimi: Tane yapısı 100–500×, karbür ve ince yapı 500–1000×; tabaka derinliği düşük büyütmede, mikro ayrıntı yüksek büyütmede ölçülür. Her görüntüye ölçek çubuğu konur.
- Aydınlatma teknikleri: Karanlık alan çatlak ve gözenekleri öne çıkarır; polarize ışık anizotropik fazlarda (grafit, α-Ti) işe yarar; DIC yükseklik farklarını görünür kılar.
- SEM'e ne zaman? Işık mikroskobunun çözemediği ölçek (striasyon, dimple, ince çökeltiler) ve element analizi (EDS) gerektiğinde. Kırık yüzey incelemesi için Teknik Yayınlar No.6'ya bakılabilir.
7.Nicel Metalografi
Mikroyapı yalnız tarif edilmez, ölçülür. Ölçümün standarda bağlanması, raporu tartışmadan çıkarır:
| Ölçüm | Standart | Not |
|---|---|---|
| Tane boyutu (G sayısı) | ASTM E112 · ISO 643 | Planimetrik veya lineal kesişim; görüntü analizi için ASTM E1382 |
| Faz oranı (ör. ferrit/perlit) | ASTM E562 | Nokta sayım yöntemi; istatistiksel hata birlikte verilir |
| İnklüzyon içeriği | ASTM E45 · ISO 4967 | Dağlanmamış yüzeyde; A/B/C/D tipleri ayrı raporlanır |
| Dekarbürizasyon derinliği | ISO 3887 | Enine kesitte; serbest ferrit ve kısmi dekarbürizasyon ayrımı |
| Sertleştirilmiş tabaka derinliği | EN ISO 18203 | Mikrosertlik profili; sınır sertliği tanımlanır (bkz. No.7) |
| Küresel grafit yapısı | ISO 945-1 · ASTM A247 | Nodülerite ve grafit tipi, parlatılmış yüzeyde değerlendirilir |
| Numune hazırlama | ASTM E3 | Genel hazırlama; dağlayıcılar için ASTM E407 |
8.Hazırlama Artefaktları: Gerçek mi, Hata mı?
Metalografinin en pahalı hatası, hazırlama kusurunu malzeme kusuru sanmaktır. Tanıma rehberi:
| Görünen | Gerçek nedeni | Ayırt etme |
|---|---|---|
| Paralel ince çizgiler | Önceki zımpara kademesinin çizikleri | Tek yönlü ve düzenli; yapı ile ilgisiz |
| Kuyruklu iz (comet tail) | Parlatmada tek yönlü hareket, sert parçacık sürüklenmesi | Hep aynı yöne bakar |
| Boşluk / "gözenek" | Sert fazın sökülmesi (pull-out), inklüzyon düşmesi | Keskin kenarlı ve düzensiz; gerçek gözenek yuvarlakçadır |
| Kenarda yumuşak bant | Kenar yuvarlanması (odak kaybı) ya da gerçek dekarbürizasyon | Sertlik ölçümü ile ayrılır; kenar koruması şart |
| Aşırı koyu / lekeli yüzey | Fazla dağlama veya yıkanmamış OPS kalıntısı | Yeniden parlatıp kısa süreli dağlanır |
| Beklenmedik martenzit | Kesme sırasında ısınma ve kendiliğinden su verme | Yalnız kesilen kenarda; numune yenilenir |
9.Raporlama ve İzlenebilirlik
- Numunenin alındığı yer ve yön krokiyle gösterilir; parça üzerindeki konum belirsiz bırakılmaz.
- Her görüntüde büyütme, ölçek çubuğu, dağlayıcı ve süre yazılır ("Nital %3, 8 s" gibi).
- Ölçüm sonuçları standart numarasıyla verilir (ör. "tane boyutu G 8,5 — ASTM E112, lineal kesişim").
- Hazırlama kademeleri kaydedilir; artefakt tartışması çıktığında tek dayanak bu kayıttır.
- Numune ve bakalit, rapor kapandıktan sonra da saklanır; tekrar inceleme ihtimali her zaman vardır.
10.Pratik Kontrol Listesi
- Numune doğru yerden ve doğru yönde mi alındı? Sağlam referans var mı?
- Kesme soğutmalı mıydı? Kenarda yanma izi var mı?
- Kenar ölçümü yapılacaksa kenar koruması uygulandı mı?
- Her zımpara kademesinde 90° döndürüldü ve önceki çizikler kayboldu mu?
- Son parlatmadan sonra OPS kalıntısı yıkandı mı?
- Dağlayıcı yapıya uygun mu; süre kontrollü mü?
- Ölçüm hangi standarda göre, kaç alanda yapıldı?
- Şüpheli bulgu ikinci numunede doğrulandı mı?
11.Yararlanılan Temel Kaynaklar
- ASM International, ASM Handbook Vol. 9: Metallography and Microstructures, 2004.
- Vander Voort, G.F., Metallography: Principles and Practice, ASM International, 1999.
- Petzow, G., Metallographic Etching, 2. baskı, ASM International, 1999.
- Bramfitt, B.L., Benscoter, A.O., Metallographer's Guide: Practices and Procedures for Irons and Steels, ASM International, 2002.
- Geels, K., Metallographic and Materialographic Specimen Preparation, Light Microscopy, Image Analysis and Hardness Testing, ASTM International, 2007.
- İlgili standartlar: ASTM E3 (hazırlama), ASTM E407 (dağlayıcılar), ASTM E112 ve ISO 643 (tane boyutu), ASTM E1382 (görüntü analizi), ASTM E562 (nokta sayım), ASTM E45 ve ISO 4967 (inklüzyon), ISO 3887 (dekarbürizasyon), EN ISO 18203 (tabaka derinliği), ISO 945-1 ve ASTM A247 (küresel grafit).
Ders Notu
Metalografi ve Numune Hazırlama — SAE Teknik Yayınları No.10 (PDF · 0,17 MB)Bu not 19 notluk serinin parçası — tüm ders notları ve tablo PDF'leri.
Elinde bir parça mı var?
Hasar incelemesi, malzeme seçimi ya da ikinci görüş için ön değerlendirme ücretsiz: durumu bir paragrafla anlat, hangi incelemenin gerektiğini ve ne süreceğini söyleyeyim.