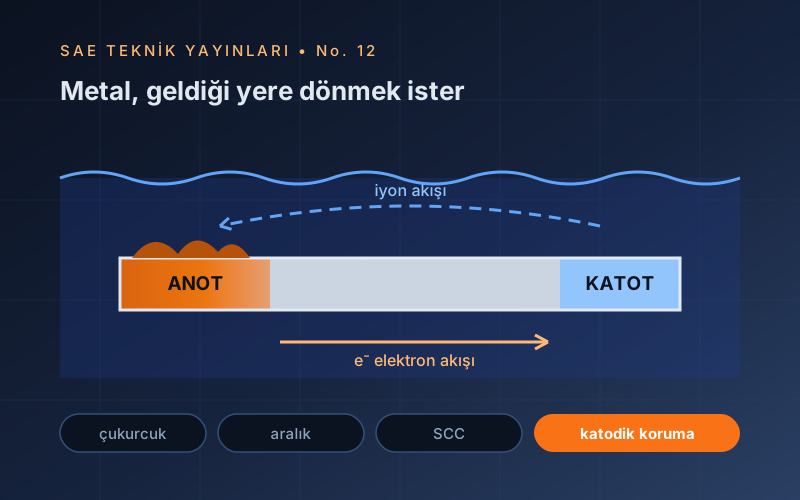
Metallerin çoğu doğada cevher hâlinde bulunur; metalurji bu bileşiklere enerji vererek saf metali elde eder, korozyon ise metalin aldığı o enerjiyi geri vererek bileşik hâline dönme eğilimidir. Bu yüzden korozyon önlenebilir bir hata değil, servis ömrü boyunca kabul edilebilir hızda tutulması gereken doğal bir süreçtir. Hasarların büyük bölümü de düzgün incelmeden değil, yerel ve haber vermeden ilerleyen türlerden gelir.
1.Giriş: Korozyon Bir Malzeme Kusuru Değil, Bir Denge Hâlidir
Metallerin çoğu doğada cevher hâlinde, yani oksit veya sülfür bileşiği olarak bulunur. Metalurji bu bileşiklere enerji vererek saf metali elde eder; korozyon ise metalin aldığı o enerjiyi geri vererek bileşik hâline dönme eğilimidir. Bu yüzden korozyon "önlenebilir bir hata" değil, yavaşlatılması gereken doğal bir süreçtir.
Mühendislik açısından sonuç ikidir: (a) korozyonu sıfırlamayı değil, servis ömrü boyunca kabul edilebilir hızda tutmayı hedefleriz; (b) hasarların büyük bölümü üniform incelmeden değil, yerel ve haber vermeden ilerleyen türlerden (çukurcuk, aralık, gerilmeli korozyon çatlaması) gelir.
2.Elektrokimyasal Temel
Sulu ortamda korozyon bir pil gibi çalışır. Dört bileşenin hepsi bulunmadıkça korozyon yürümez:
- Anot — metalin çözündüğü, elektron verdiği bölge
- Katot — elektronun tüketildiği bölge
- Elektrolit — iyon taşıyan sulu ortam (deniz suyu, yoğuşma, nemli toprak, yol tuzu)
- İletken yol — anot ile katot arasında elektron geçişi (çoğu zaman metalin kendisi)
3.Galvanik Seri ve Alan Oranı Kuralı
İki farklı metal aynı elektrolitte temas ederse, daha aktif olan anot olur ve hızla çözünür. Hangi metalin anot olacağını, ilgili ortam için ölçülmüş galvanik seri söyler (deniz suyu serisi en yaygın kullanılanıdır).
| Konum | Deniz suyunda tipik sıralama |
|---|---|
| Soy (katodik) uç | Grafit · titanyum · 316 paslanmaz (pasif) · 304 paslanmaz (pasif) · nikel (pasif) · bakır alaşımları |
| Orta | Pirinç · bronz · kalay · kurşun · 316/304 paslanmaz (pasiflik bozulmuşsa) · dökme demir |
| Aktif (anodik) uç | Karbon çeliği · alüminyum alaşımları · galvaniz (çinko) · magnezyum |
4.Korozyon Türleri
| Tür | Nasıl tanınır | Kritik noktası |
|---|---|---|
| Üniform | Yüzeyin tamamında düzgün incelme | En zararsız tür — ölçülebilir ve hesaba katılabilir (korozyon payı) |
| Galvanik | İki metalin birleşme hattında yoğun kayıp | Alan oranı; tasarımda yalıtım |
| Çukurcuk (pitting) | Yüzeyde iğne ucu delikler, az toplam kayıp | Klorür + pasif metal. Kesit sağlam görünürken delinme olur |
| Aralık (crevice) | Conta altı, bindirme, somun altı, tortu altı | Durgun ve oksijensiz hacim; tasarımla önlenir |
| Tanelerarası | Tane sınırları boyunca ilerler, tane dökülür | Paslanmazda hassaslaşma (bkz. No.11) |
| Seçici (dezinkifikasyon) | Pirinçte sarı renk bakır kırmızısına döner | Alaşımın bir bileşeni çözünür; parça şeklini korur ama gözenekli ve zayıftır |
| Grafitik korozyon | Dökme demir yumuşar, bıçakla çizilir | Demir çözünür, grafit iskelet kalır — boru şekli yerinde, dayanımı yok |
| Erozyon / kavitasyon | Akış yönünde oluklar, pervane/pompada çukurlar | Koruyucu filmin mekanik olarak sıyrılması; akış hızı sınırı |
| Gerilmeli korozyon çatlaması (SCC) | Gevrek görünümlü dallı çatlak, deformasyon yok | En tehlikeli tür — uyarı vermez (bkz. §6) |
| Korozyon yorulması | Çok sayıda çatlak, yorulma limiti kaybolur | Korozif ortamda çelikte yorulma limiti ortadan kalkar (bkz. No.9) |
| Hidrojen hasarı | Gecikmeli gevrek kırılma, kabarcık | Kaplama/temizleme/katodik aşırı koruma kaynaklı hidrojen |
5.Pasiflik, Çukurcuk ve PREN
Paslanmaz çelik, alüminyum ve titanyum korozyona "dayanıklı" değildir; çok hızlı korozyona uğrayıp kendi koruyucu oksit filmini kurarlar. Paslanmazda bu film krom oksittir ve yalnızca birkaç nanometre kalınlığındadır. Dayanım bu filmin sürekliliğine bağlıdır — film yerel olarak delinirse, altında kalan metal çok küçük bir anot olarak kalır ve çukurcuk hızla derinleşir.
Paslanmaz çeliklerde çukurcuk direncinin yaygın göstergesi PREN (Pitting Resistance Equivalent Number) sayısıdır:
PREN = %Cr + 3,3 × %Mo + 16 × %N
| Kalite | Yaklaşık PREN | Pratik yorum |
|---|---|---|
| 304 / 304L | ≈ 18–20 | İç mekân, içme suyu. Deniz ortamı ve klorürlü proses için uygun değil |
| 316 / 316L | ≈ 24–26 | Genel amaçlı; kıyı atmosferi tamam, sıcak deniz suyunda sınırda |
| Dubleks 2205 | ≈ 34–36 | Klorürlü proses, offshore; SCC direnci de yüksek |
| Süper dubleks / 6Mo | ≥ 40 | Deniz suyu, asit klorür. "Deniz suyu paslanmazı" ölçütü PREN ≥ 40 kabul edilir |
6.Gerilmeli Korozyon Çatlaması (SCC)
SCC, soğuk çatlak gibi üç koşulun aynı anda bulunmasını gerektirir ve herhangi biri kaldırıldığında durur:
- Hassas malzeme
- Çekme gerilmesi (dış yük ya da çoğu zaman artık gerilme — kaynak, soğuk şekillendirme, sıkı geçme)
- Özgül ortam — her malzemenin kendi "zehri" vardır
| Malzeme | Ortam | Not |
|---|---|---|
| Östenitik paslanmaz (304/316) | Klorür + sıcaklık (tipik olarak ≳ 50–60 °C) | Klasik örnek: izolasyon altı klorür SCC. Dubleks ve ferritik kaliteler çok daha dirençli |
| Pirinç | Amonyak / amin | Tarihsel adı "mevsim çatlaması" (season cracking) |
| Karbon çeliği | Kostik (NaOH) — "kostik gevrekliği"; nitrat çözeltileri | Kazan ve proses hatlarında gerilim giderme tavı ile önlenir |
| Yüksek dayanımlı çelik | H₂S içeren ortam (ekşi servis) | Sertlik sınırı ve malzeme seçimi ISO 15156 / NACE MR0175 ile yönetilir |
| Alüminyum (2xxx, 7xxx) | Klorürlü nem | Temper seçimi (ör. T73 aşırı yaşlandırma) direnç kazandırır |
SCC'nin tehlikesi, ölçülebilir bir kalınlık kaybı vermeden ilerlemesidir: parça ölçüsünde, görünüşte sağlam, sonra bir anda gevrek kırılır. Kırık yüzeyi okuma yöntemleri Teknik Yayınlar No.6, kesit incelemesi No.10 konusudur.
7.Korozyon Hızı ve Ortam Şiddeti
Üniform korozyon mm/yıl (veya mpy, mil/yıl; 1 mm/yıl ≈ 39,4 mpy) olarak verilir ve kütle kaybından hesaplanır. Yaygın mühendislik yorumu:
| Hız | Yorum |
|---|---|
| < 0,02 mm/yıl | Çok iyi — ince kesitli, kritik parçalar için bile uygun |
| 0,02 – 0,1 mm/yıl | İyi — genel yapı ve ekipman |
| 0,1 – 0,5 mm/yıl | Koşullu — korozyon payı eklenerek kullanılabilir |
| > 0,5 mm/yıl | Çoğu uygulamada kabul edilemez; malzeme ya da koruma değişmeli |
Atmosferik ortamın şiddeti ISO 9223 ile C1 (çok düşük — kuru iç mekân) ile CX (aşırı — tropik kıyı/offshore) arasında sınıflandırılır. Boya sistemi seçimi ve beklenen koruma süresi ISO 12944'te bu kategorilere bağlanır; yüzey hazırlığı derecesi (Sa 2½ gibi) ISO 8501-1'den gelir.
8.Korunma Yöntemleri
8.1 Malzeme seçimi
En kalıcı çözümdür ve çoğu zaman en ucuzudur — ilk yatırım değil, ömür boyu maliyet karşılaştırılmalıdır. Ortamın klorür içeriği, sıcaklığı ve pH'ı bilinmeden kalite seçilemez (bkz. No.8).
8.2 Kaplamalar
- Metalik — feda eden (galvaniz/çinko): çizilse bile çevresindeki çeliği katodik olarak korur. Hasarlı galvaniz hâlâ çalışır.
- Metalik — soy (nikel, krom): sürekli olduğu sürece korur; çizik noktasında küçük anot oluşturup yerel korozyonu hızlandırır.
- Organik (boya): bariyer görevi görür. Başarısının %80'i yüzey hazırlığıdır — ISO 8501'e uygun temizlenmemiş yüzeyde en pahalı boya da kabarır.
- Dönüşüm kaplamaları: fosfatlama, alüminyumda eloksal — boya tutunmasını ve bariyeri artırır.
8.3 Katodik koruma
Yapının tamamını katot hâline getirip anodik çözünmeyi durdurma yöntemidir; gömülü boru, tank tabanı, gemi gövdesi ve iskele ayaklarında standarttır.
8.4 İnhibitörler
Kapalı devrelerde (soğutma suyu, kazan, antifriz, asitle temizleme) ortama katılan kimyasallardır; anodik, katodik veya film oluşturucu olabilir. Anodik inhibitörde doz kritiktir: yetersiz doz yüzeyi kısmen kaplar, korunmayan küçük bölgeler anot olur ve çukurcuk riski artar. Açık devrelerde (kaybedilen su) ekonomik değildir.
9.Tasarımla Korunma — En Ucuz Yöntem
Korozyon hasarlarının çoğu malzeme yanlışından değil detay yanlışından doğar. Çizim aşamasında bedelsiz olan şu kararlar, sahada en pahalı onarımları önler:
- Su biriktirme. Yatay yüzey, yukarı bakan U/L profil, kör cep bırakma — hepsi kalıcı elektrolit demektir. Drenaj deliği ve eğim ver.
- Aralık yaratma. Bindirme bağlantı, punta kaynak, sıkıştırılmamış conta, somun altı: aralık korozyonunun doğduğu yerler. Mümkünse sürekli kaynak, değilse dolgu macunu ile kapat.
- Farklı metal teması. Yalıtkan pul/burç, boya, ara conta; anodu büyüt, katodu küçült.
- Gerilme yığılması. SCC'yi besleyen artık gerilmeyi gerilim giderme tavı veya bilyalı dövme ile azalt.
- Erişim. Boyanamayan, muayene edilemeyen, anotu değiştirilemeyen bölge = ömrü bilinmeyen bölge.
- Akış. Ani daralma, dirsek ve kısıntıdaki türbülans koruyucu filmi sıyırır; hız sınırına ve giriş geometrisine dikkat et.
10.Deney ve Standartlar
| Konu | Standart |
|---|---|
| Terimler ve tanımlar | ISO 8044 |
| Daldırma ile korozyon hızı | ASTM G31 |
| Çukurcuk ve aralık direnci (FeCl₃) | ASTM G48 |
| Paslanmazda tanelerarası korozyon | ASTM A262 · ASTM G28 |
| Klorür SCC (kaynayan MgCl₂) | ASTM G36 |
| Potansiyodinamik / çevrimli polarizasyon | ASTM G5 · ASTM G61 |
| Tuz sisi (nötr) | ASTM B117 · ISO 9227 |
| Atmosferik korozivite sınıfları | ISO 9223 · ISO 9224 |
| Boya ile koruma sistemleri | ISO 12944 |
| Yüzey hazırlık dereceleri | ISO 8501-1 |
| Katodik koruma (gömülü/denizaltı yapılar) | EN 12954 · ISO 15589 |
| Ekşi servis (H₂S) malzeme seçimi | ISO 15156 / NACE MR0175 |
11.Pratik Kontrol Listesi
- Ortam tanımlandı mı? Klorür derişimi, sıcaklık, pH, akış hızı, ıslanma süresi — bunlar bilinmeden kalite seçilemez.
- Beklenen baskın tür hangisi: üniform mu, yoksa çukurcuk/aralık/SCC mi? Tasarım ona göre mi?
- Çift metal var mı? Alan oranı hangi yönde? Yalıtım çizime işlendi mi?
- Su birikecek yüzey, kapalı cep veya aralık kaldı mı? Drenaj var mı?
- Paslanmaz kaynak sonrası ısı rengi temizlenip pasifleştirildi mi?
- Boya sistemi ISO 12944'e göre korozivite sınıfıyla eşleşiyor mu? Yüzey hazırlığı yazılı mı?
- Katodik koruma varsa potansiyel ölçüm noktaları ve anot değişim erişimi planlandı mı?
- Korozyon payı ve muayene aralığı, kabul edilen hızdan hesaplanarak mı belirlendi?
12.Yararlanılan Temel Kaynaklar
- Fontana, M.G., Corrosion Engineering, 3. baskı, McGraw-Hill, 1986.
- Jones, D.A., Principles and Prevention of Corrosion, 2. baskı, Prentice Hall, 1996.
- Revie, R.W. & Uhlig, H.H., Corrosion and Corrosion Control, 4. baskı, Wiley, 2008.
- ASM International, ASM Handbook Vol. 13A–13B–13C: Corrosion, 2003–2006.
- Cottis, R. vd. (ed.), Shreir's Corrosion, 4. baskı, Elsevier, 2010.
- NACE International, IMPACT: International Measures of Prevention, Application and Economics of Corrosion Technologies Study, 2016.
- İlgili standartlar: ISO 8044, ISO 8501-1, ISO 9223, ISO 9224, ISO 9227, ISO 12944, ISO 15156 (NACE MR0175), ISO 15589, EN 12954, ASTM A262, ASTM B117, ASTM G5, ASTM G28, ASTM G31, ASTM G36, ASTM G48, ASTM G61.
Ders Notu
Korozyon ve Korunma — SAE Teknik Yayınları No.12 (PDF · 0,22 MB)Bu not 19 notluk serinin parçası — tüm ders notları ve tablo PDF'leri.
Elinde bir parça mı var?
Hasar incelemesi, malzeme seçimi ya da ikinci görüş için ön değerlendirme ücretsiz: durumu bir paragrafla anlat, hangi incelemenin gerektiğini ve ne süreceğini söyleyeyim.