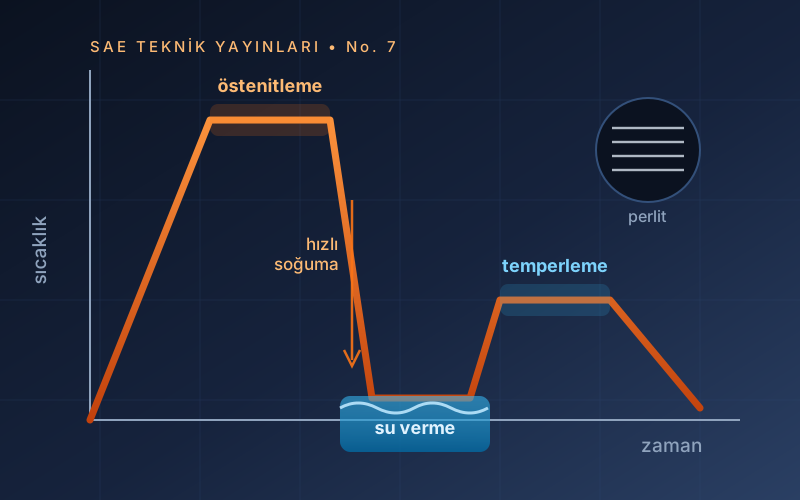
Isıl işlem, katı haldeki metalin kimyasal bileşimini değiştirmeden kontrollü ısıtma ve soğutma ile mikroyapısını, dolayısıyla mekanik özelliklerini değiştirme işlemidir. Aynı bileşimdeki bir çelik, yalnızca soğuma hızı değiştirilerek kolay işlenebilir bir malzeme ya da çok sert ve gevrek bir malzeme hâline gelebilir. Bu nedenle malzeme tanımı tek başına yeterli değildir: teslim durumu ve hedef sertlik aralığı ile birlikte verilmelidir.
1.Giriş: Isıl İşlem Neyi Değiştirir?
Isıl işlem, katı haldeki bir metalin kimyasal bileşimini değiştirmeden, kontrollü ısıtma ve soğutma ile mikroyapısını — dolayısıyla mekanik özelliklerini — değiştirme işlemidir. Aynı bileşimdeki bir çelik, yalnızca soğuma hızı değiştirilerek 180 HB sertliğinde ve kolay işlenebilir bir malzeme ya da 600 HV sertliğinde ve çok gevrek bir malzeme hâline getirilebilir. Mühendislik açısından söylenmesi gereken tek cümle şudur: çeliğin özelliğini bileşimi değil, bileşim + ısıl geçmişi birlikte belirler.
Bu nedenle bir parçanın malzeme tanımı tek başına "42CrMo4" olarak verilemez; teslim durumu (+QT, +N, +A) ve hedef sertlik aralığı ile birlikte verilmelidir. Teknik resimde ısıl işlem gösterimi ISO 15787'nin konusudur ve çoğu sahada hasarın kökeni, resimde eksik bırakılmış bu satırdır.
2.Dönüşüm Sıcaklıkları ve Östenitleme
Çeliğin ısıl işlemi, demir–karbon dengesindeki kritik sıcaklıklar üzerine kuruludur:
- A1 (727 °C): ötektoid sıcaklık. Altında ferrit + sementit, üstünde östenit oluşmaya başlar.
- A3: ötektoid altı çeliklerde ferritin tamamen östenite dönüştüğü sıcaklık; karbon arttıkça düşer (0,2 %C ≈ 860 °C, 0,45 %C ≈ 790 °C).
- Acm: ötektoid üstü çeliklerde ikincil sementitin çözündüğü sınır; karbonla birlikte yükselir.
Isıtmada bu sınırlar bir miktar yukarı (Ac), soğumada aşağı (Ar) kayar; fark ısıtma/soğutma hızıyla büyür. Pratikte östenitleme sıcaklığı ötektoid altı çeliklerde Ac3 + 30–50 °C seçilir. Daha yükseği karbürlerin çözünmesini kolaylaştırır ama östenit tane boyutunu büyütür; iri taneli östenit, su verildiğinde hem daha gevrek bir martenzit hem de daha yüksek çarpılma ve çatlama riski demektir.
Tutma süresi için saha kuralı, kesit kalınlığının her 25 mm'si için yaklaşık 1 saattir; amaç parçanın merkezinin sıcaklığa ulaşması ve karbürlerin çözünmesidir. Süreyi uzatmak sertliği artırmaz, yalnızca tane büyütür ve yüzey dekarbürizasyonunu derinleştirir.
3.Soğuma Hızı ve Dönüşüm Ürünleri
Östenitlenmiş çelik soğutulduğunda hangi yapının oluşacağını soğuma hızı belirler. Bu ilişki, sürekli soğumada CCT (Continuous Cooling Transformation), sabit sıcaklıkta ise TTT (Time–Temperature–Transformation) diyagramlarıyla gösterilir. Diyagramdaki "burun" bölgesinden hızlı geçilirse difüzyonlu dönüşümler atlanır ve martenzit elde edilir.
| Ürün | Oluşum koşulu | Tipik sertlik | Özellik |
|---|---|---|---|
| Ferrit + perlit | Yavaş soğuma (fırın, hava) | 120–250 HB | Yumuşak, tok, işlenebilir |
| Beynit | Orta hız; Ms üstünde izotermal bekleme (ostemperleme) | 35–50 HRC | İyi tokluk/sertlik dengesi, düşük çarpılma |
| Martenzit | Burnu atlayan hızlı soğuma | 0,2 %C ≈ 45 HRC 0,4 %C ≈ 57 HRC 0,6 %C ≈ 65 HRC | Çok sert, çok gevrek — temperlenmeden kullanılmaz |
| Kalıntı östenit | Mf oda sıcaklığının altındaysa (yüksek C ve alaşım) | — | Boyutsal kararsızlık, yüzeyde yumuşak noktalar |
Martenzit, karbonun kaçamadığı difüzyonsuz bir kayma dönüşümüdür; sertliği neredeyse tamamen karbon miktarına bağlıdır. Alaşım elementleri martenzitin sertliğini değil, oluşabilme kolaylığını (sertleşebilirliği) artırır — bu ayrım, çelik seçiminin merkezindeki ayrımdır.
Martenzit başlangıç sıcaklığı bileşimle düşer; Andrews bağıntısı yaygın bir yaklaşımdır (°C):
Ms ≈ 539 − 423·C − 30,4·Mn − 17,7·Ni − 12,1·Cr − 7,5·Mo (element yüzdeleri ağırlıkça).
4.Sertleştirme ve Su Verme Ortamları
Su verme (quenching), parçayı burnun solundan geçirecek kadar hızlı ama çarpılma ve çatlağı doğurmayacak kadar yumuşak olmalıdır. Ortamın çekme şiddeti Grossmann H katsayısı ile ifade edilir:
| Ortam | H (yaklaşık) | Tipik kullanım | Risk |
|---|---|---|---|
| Durgun hava | 0,02 | Hava sertleşen çelikler, normalizasyon | Düşük sertlik |
| Yağ (karıştırmalı) | 0,3–0,6 | Alaşımlı ıslah çelikleri (42CrMo4, 50CrV4) | Yangın, duman, yıkama ihtiyacı |
| Polimer çözeltisi | 0,2–1,2 | İndüksiyon, orta alaşımlı çelikler | Derişim/sıcaklık kontrolü şart |
| Su (karıştırmalı) | 1,0–1,5 | Sade karbonlu çelikler | Çarpılma, su verme çatlağı |
| Tuzlu su | 2,0 | Düşük sertleşebilirlikli kesitler | Korozyon, yüksek çatlak riski |
| Tuz banyosu / gaz (vakum) | değişken | Martemperleme, takım çeliği | Yatırım maliyeti |
Su vermede soğuma üç aşamada ilerler: buhar filmi (yavaş), kabarcıklı kaynama (en hızlı) ve taşınım (yavaş). Buhar filminin parçanın bazı bölgelerinde geç kırılması, aynı parçada yumuşak nokta bırakmanın en sık nedenidir; çözüm karıştırma (agitasyon) ve banyo sıcaklığının kontrolüdür.
5.Sertleşebilirlik ve Jominy Deneyi
Sertleşebilirlik (hardenability), sertliğin ne kadar yüksek olacağı değil, martenzitin yüzeyden ne kadar derine oluşabileceğidir. Bu kavram sertlikle karıştırıldığında yanlış çelik seçilir: büyük kesitli bir parça sade karbonlu çelikten yapılırsa yüzeyi sert, çekirdeği perlitik kalır — "ıslah edilmiş" sanılan parça aslında çekirdekten yumuşaktır.
Ölçüm standardı uç su verme (Jominy) deneyidir (ISO 642, ASTM A255): standart bir numune östenitlenir, bir ucundan su püskürtülerek soğutulur ve uçtan uzaklığa karşı sertlik ölçülür. Uçtan uzaklaştıkça soğuma hızı düştüğü için eğrinin düşüş biçimi, çeliğin sertleşebilirlik parmak izidir.
Jominy eğrisi pratikte iki soruya cevap verir: (1) elimdeki kesitte istenen sertliği tutturabilir miyim, (2) tutturamıyorsam ortamı mı sertleştireyim yoksa daha alaşımlı çeliğe mi geçeyim. İkincisi genellikle daha doğrudur, çünkü ortamı sertleştirmek çarpılma ve çatlak riskini birlikte büyütür.
6.Temperleme ve Islah
Su verilmiş martenzit, aşırı doymuş karbonun ve yüksek iç gerilmelerin yarattığı gevrek bir yapıdır; kullanılabilir hâle gelmesi için temperlenir. Temperleme sıcaklığı yükseldikçe sertlik ve dayanım düşer, tokluk ve süneklik artar. Su verme + temperleme birlikte ıslah (quenching & tempering, +QT) olarak adlandırılır ve makine imalatının en yaygın ısıl işlemidir.
| Sıcaklık | Olan | Kullanım |
|---|---|---|
| 150–200 °C | İç gerilme azalır, sertlik az düşer | Sementasyonlu ve indüksiyonla sertleştirilmiş parçalar, yataklar |
| 200–350 °C | Temperlenmiş martenzit gevrekliği bölgesi — darbe tokluğu düşer | Mümkünse kaçınılır |
| 400–500 °C | Karbürler kabalaşır; yay dayanımı optimumu | Yaylar, burulma yüklü parçalar |
| 550–650 °C | Sorbitik yapı: dayanım + tokluk dengesi | Mil, dişli, bağlantı elemanı — klasik ıslah |
Temperlemede süre, sıcaklığın yerini tutmaz: 2 saat 550 °C ile 8 saat 450 °C aynı sonucu vermez. Sertlik hedefi tutmuyorsa süre uzatılmaz, sıcaklık yeniden seçilir ve işlem baştan uygulanır.
7.Yüzey Sertleştirme
Yorulma ve aşınma yüzeyden yönetilir; buna karşılık darbe dayanımı tok bir çekirdek ister. Bu iki çelişkili isteği aynı parçada buluşturan yöntem yüzey sertleştirmedir. Ek olarak sert tabakadaki hacim artışı yüzeyde basma artık gerilmesi bırakır; çatlak başlangıcını geciktirdiği için yorulma ömrünü doğrudan uzatır.
| Yöntem | Sıcaklık | Tabaka | Yüzey sertliği | Uygun çelik |
|---|---|---|---|---|
| Sementasyon | 880–950 °C + su verme | 0,3–2,0 mm | 58–62 HRC | Düşük karbonlu (EN 10084: 16MnCr5, 20MnCr5) |
| Karbonitrürleme | 780–880 °C | 0,1–0,8 mm | 55–62 HRC | Düşük karbonlu, küçük parçalar |
| Nitrürleme | 500–530 °C (su verme yok) | 0,1–0,6 mm | 900–1200 HV | Al/Cr/Mo'lu ıslah çelikleri (31CrMoV9) |
| İndüksiyonla sertleştirme | 850–1000 °C (yüzeysel) | 0,5–5,0 mm | 55–60 HRC | 0,35–0,55 %C ıslah çelikleri |
8.Yumuşatma ve Hazırlık İşlemleri
- Normalizasyon (+N): Ac3 + 30–50 °C'den durgun havada soğutma. Döküm ve dövme sonrası iri/yönlenmiş taneyi inceltir ve yapıyı homojenleştirir; ısıl işlem öncesi standart hazırlık adımıdır.
- Tam tavlama (+A): Ac3 üstünden fırında yavaş soğutma. En yumuşak, en işlenebilir hâl; iç gerilmeleri de giderir.
- Küreselleştirme tavı: A1 civarında uzun süreli bekleme ile sementitin küreselleşmesi. Yüksek karbonlu çeliklerde soğuk şekillendirme ve talaşlı imalat kabiliyetini belirgin şekilde artırır.
- Gerilim giderme tavı: 550–650 °C, dönüşüm olmadan. Kaynak, soğuk şekillendirme veya kaba talaş sonrası biriken artık gerilmeleri azaltır; işleme sonrası boyut kaymasını önler.
- Yeniden kristalleşme tavı: Soğuk deformasyonla pekleşmiş yapının yeniden yumuşatılması; çok kademeli çekme ve derin çekme hatlarının ara işlemidir.
9.Yaygın Isıl İşlem Hataları ve Kök Nedenleri
| Belirti | Olası kök neden | Doğrulama yolu |
|---|---|---|
| Sertlik hedefin altında | Düşük östenitleme sıcaklığı/süresi, yetersiz sertleşebilirlik, yavaş su verme, yüksek temperleme | Kesitte sertlik haritası + metalografi (perlit/beynit arayışı) |
| Yüzeyde yumuşak noktalar | Buhar filmi, yetersiz karıştırma, yüzey kiri/tufal, dekarbürizasyon | Yüzey sertliği taraması; kesitte ferritik bant |
| Su verme çatlağı | Keskin köşe, kesit farkı, aşırı sert ortam, temperlemenin gecikmesi | Çatlak ağzı oksitsiz ve kesite dik; metalografide martenzitik yapı |
| Aşırı çarpılma | Dengesiz ısıtma/soğutma, yanlış asma düzeni, önceki işlemlerden artık gerilme | Isıl işlem öncesi/sonrası ölçüm karşılaştırması |
| Düşük darbe tokluğu | İri östenit tanesi, temper gevrekliği aralığı, yavaş soğutma | Tane boyutu (ASTM E112) + Charpy; kırık yüzeyde intergranüler görünüm |
| Sertlik derinliği yetersiz | Karbon potansiyeli/süre, indüksiyonda frekans ve güç ayarı | Mikrosertlik profili (EN ISO 18203) |
Bu tablonun pratik değeri, tanıyı tek bir ölçümle değil, iki bağımsız kanıtla kapatma disiplinindedir: sertlik düşüklüğü yalnızca sertlik ölçerek değil, mikroyapıda beklenen dönüşüm ürününün görülmesiyle doğrulanır. Kırık bir parçada ısıl işlemden şüpheleniliyorsa inceleme Teknik Yayınlar No.6: Hasar ve Kırık Yüzey Analizi'ndeki kademeli yöntemle yürütülür.
10.Kalite Kontrol ve Dokümantasyon
Isıl işlem, sonucu nihai üründe gözle görülmeyen bir özel prosestir; bu nedenle denetimi ürüne değil, sürece kurulur:
- Fırın sıcaklık doğruluğu ve üniformitesi: düzenli TUS (sıcaklık uniformite ölçümü) ve SAT (sistem doğruluk testi) kayıtları.
- Su verme banyosu: sıcaklık, karıştırma debisi, polimer derişimi, kirlilik takibi.
- Atmosfer kontrolü: karbon potansiyeli, çiy noktası; dekarbürizasyon ve tufal oluşumunun önlenmesi.
- Parça bazlı doğrulama: sertlik (ISO 6508 / ISO 6507), mikroyapı, sertlik derinliği, tane boyutu, çarpılma ölçümü.
- İzlenebilirlik: şarj numarası, fırın çevrim kaydı, operatör, kullanılan reçete; hasar analizinde ilk istenen belge budur.
Otomotiv tedarik zincirinde bu kontrollerin çerçevesi CQI-9 Isıl İşlem Sistem Değerlendirmesi ile tanımlanır. Teknik resimde ısıl işlemin gösterimi ise ISO 15787'ye göre yapılır: yöntem, hedef sertlik ve ölçüm yeri resimde açıkça yazılmadığında, tedarikçi ile alıcı aynı parçadan farklı şeyler anlar.
11.Yararlanılan Temel Kaynaklar
- ASM International, ASM Handbook Vol. 4: Heat Treating, 1991.
- Krauss, G., Steels: Processing, Structure, and Performance, 2. baskı, ASM International, 2015.
- Totten, G.E. (ed.), Steel Heat Treatment Handbook, 2. baskı, CRC Press, 2006.
- Bhadeshia, H.K.D.H., Honeycombe, R., Steels: Microstructure and Properties, 4. baskı, Butterworth-Heinemann, 2017.
- Thelning, K.E., Steel and its Heat Treatment, 2. baskı, Butterworth-Heinemann, 1984.
- Dieter, G.E., Mechanical Metallurgy, SI Metric ed., McGraw-Hill, 1988.
- İlgili standartlar: EN 10052 (ısıl işlem terimleri), EN ISO 683-1/-2 ve EN 10083-1/-2/-3 (ıslah çelikleri), EN 10084 (sementasyon çelikleri), ISO 642 ve ASTM A255 (Jominy sertleşebilirlik), EN ISO 18203 (sertleştirilmiş tabaka derinliği), ASTM E112 (tane boyutu), ISO 6507-1 (Vickers), ISO 6508-1 (Rockwell), ISO 15787 (teknik resimde ısıl işlem gösterimi), AIAG CQI-9 (ısıl işlem sistem değerlendirmesi).
Ders Notu
Çeliklerde Isıl İşlem — SAE Teknik Yayınları No.7 (PDF · 0,20 MB)Bu not 19 notluk serinin parçası — tüm ders notları ve tablo PDF'leri.
Elinde bir parça mı var?
Hasar incelemesi, malzeme seçimi ya da ikinci görüş için ön değerlendirme ücretsiz: durumu bir paragrafla anlat, hangi incelemenin gerektiğini ve ne süreceğini söyleyeyim.