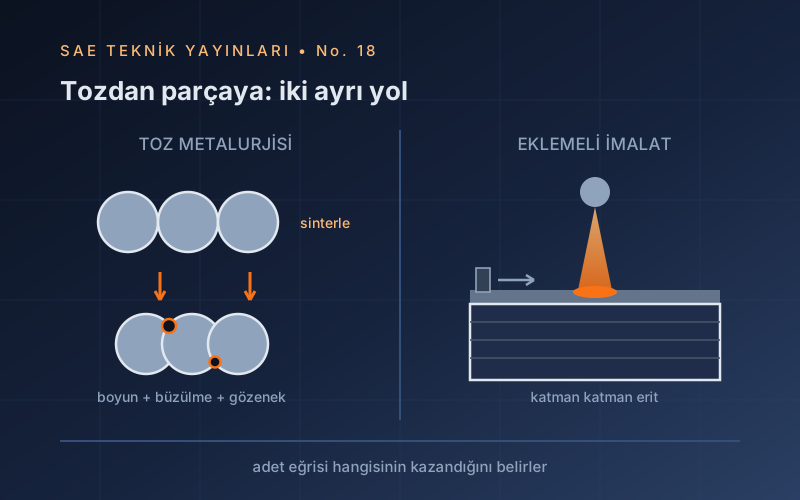
Klasik imalatın büyük bölümü çıkarmalıdır: bir kütükten başlanır, istenmeyen kısım talaş olarak atılır. Bu belgenin konusu olan iki aile ise tersini yapar — malzemeyi taneciklerden birleştirerek parçayı kurar. Toz metalurjisinde toz kalıpta preslenir ve ergime noktasının altında sinterlenir; eklemeli imalatta aynı toz, geometriye göre katman katman eritilir. İkisi birbirinin modern hâli değildir: farklı adet bölgelerinde yaşarlar ve seçimi adet eğrisi belirler.
1.Giriş: Tozdan Parçaya İki Yol
Klasik imalatın büyük bölümü çıkarmalıdır: bir kütükten başlanır, istenmeyen kısım talaş olarak atılır. Bu yayının konusu olan iki aile ise tersini yapar — malzemeyi taneciklerden birleştirerek parçayı kurar:
- Toz metalurjisi (TM/PM): metal tozu kalıpta preslenir ve ergime noktasının altında ısıtılarak (sinterleme) katı parçaya dönüşür. Yüz yıllık, yüksek hacimli ve çok ucuz bir seri üretim yöntemidir.
- Eklemeli imalat (Eİ/AM): aynı toz (ya da tel), parça geometrisine göre katman katman eritilerek veya bağlanarak birleştirilir. Kalıp yoktur; karmaşıklık bedava, adet pahalıdır.
İkisinin ortak dili tozdur. Bu yüzden belge önce tozu, sonra iki yolu anlatır.
2.Toz Üretimi ve Karakterizasyonu
Toz, bir "malzeme" değil bir ürün şartnamesidir. Satın alınırken şu büyüklükler yazılır:
| Özellik | Standart | Neden önemli |
|---|---|---|
| Tane boyutu dağılımı (D10/D50/D90) | ISO 13320 | PBF-LB için tipik 15–45 µm; çok ince toz akmaz, çok iri katman kalınlığına sığmaz |
| Akıcılık (Hall hunisi) | ISO 4490 | Yatağın düzgün serilmesi; kötü akan toz boşluk bırakır |
| Görünür ve sıkışık yoğunluk | ISO 3923 · ISO 3953 | Kalıp dolumu ve yatak yoğunluğu |
| Tane şekli ve uydu oranı | ISO/ASTM 52907 | Küresellik akıcılığı belirler; "uydu" tanecikler akıcılığı bozar |
| Oksijen ve nem | ISO/ASTM 52907 | Ti ve Al tozlarında oksijen kalıcı olarak artar; nem gözenek yapar |
| İçi boş tane oranı | — | Gaz atomize tozda argon hapsolabilir; parçada kapalı gözenek olarak kalır |
3.Klasik Toz Metalurjisi: Presle–Sinterle
Standart akış dört adımdır: karıştırma → presleme → sinterleme → ikincil işlem.
- Presleme: Demir esaslı tozda tipik olarak 400–800 MPa tek eksenli basınç. Çıkan "ham parça" (green compact) zayıftır, sadece taşınabilir.
- Sinterleme: Ergime noktasının %70–80'i sıcaklıkta (demirde ≈1120 °C), koruyucu atmosferde. Taneler arasında boyun oluşur, boyunlar büyür, gözenek küçülüp yuvarlaklaşır ve parça büzülür.
- İkincil işlem: kalibrasyon (sizing), yağ emdirme, buhar işlemi, ısıl işlem, talaşlı bitirme.
Yoğunluk her şeyi belirler
Klasik presle–sinterle parçalarda gözeneklilik kalır. Çelikte teorik yoğunluk 7,87 g/cm³ iken tipik TM parçası 6,8–7,2 g/cm³ (yaklaşık %86–92) olur. Gözenek yalnızca ağırlığı değil, mekanik davranışı da belirler:
| Özellik | Gözenekliliğin etkisi |
|---|---|
| Çekme ve akma dayanımı | Yoğunlukla hızla artar; gözenek kesit kaybı + çentik etkisi yapar |
| Süneklik ve tokluk | En çok etkilenen özellik. Gözenekli TM parçası gevrek davranır (bkz. No.15) |
| Yorulma dayanımı | Gözenekler hazır çatlak başlangıcıdır; dövme eşdeğerinin belirgin altında (bkz. No.9) |
| Korozyon | Açık gözenek sıvıyı içeri çeker; paslanmaz TM parçada bile aralık korozyonu olur (bkz. No.12) |
| Yağ emdirme | Avantaja dönen tek etki: kendinden yağlamalı burçlar gözenekliliğe borçludur |
4.Tam Yoğunluğa Giden Yollar
| Yöntem | Nasıl çalışır | Tipik sonuç ve yer |
|---|---|---|
| HIP (sıcak izostatik presleme) | Yüksek sıcaklıkta her yönden gaz basıncı (tipik 100–200 MPa) uygulanır | Kapalı iç gözenekleri kapatır → ≈%100 yoğunluk. Döküm ve AM parçalarda standart iyileştirme; yüzeye açık gözeneği kapatmaz |
| MIM (metal enjeksiyon kalıplama) | ≈%60 toz + ≈%40 bağlayıcı plastik gibi enjekte edilir; bağlayıcı uzaklaştırılır (debinding), sonra sinterlenir | %98–99 yoğunluk, karmaşık küçük parça, %15–20 büzülme. Yüksek adette çok ekonomik |
| Sıcak presleme / SPS | Basınç ve sıcaklık aynı anda; SPS'te akım darbesiyle hızlı ısıtma | Laboratuvar ve özel malzemeler; ince taneli yapı korunur |
| Toz dövme | Ön sinterlenmiş parça sıcak dövülür | Tam yoğunluk + dövme lif yapısı; biyel kolu klasik örneği |
5.Eklemeli İmalat Aileleri
ISO/ASTM 52900 eklemeli imalatı yedi aileye ayırır. Metal üretiminde dördü belirleyicidir:
| Aile | Nasıl birleştirir | Güçlü ve zayıf yanı |
|---|---|---|
| PBF-LB (lazer, toz yatağı) | Koruyucu gazda lazerle eritme, katman 20–60 µm | En yaygın metal AM. İyi çözünürlük; yüksek artık gerilme, destek ve gerilim giderme şart |
| PBF-EB (elektron demeti) | Vakumda elektron demeti; yatak ≈600–700 °C ön ısıtmalı | Sıcak yatak sayesinde artık gerilme çok düşük, destek azalır; yüzey daha kaba, vakum gerekir. Ti alaşımları ve implant |
| DED | Toz/tel ergime havuzuna beslenir (lazer, ark veya elektron demeti) | Yüksek birikme hızı, mevcut parçaya ekleme ve onarım; kaba yüzey, talaşlı bitirme zorunlu |
| BJT (bağlayıcı püskürtme) | Toz yatağına bağlayıcı basılır; ham parça sonra fırında sinterlenir | Hızlı ve ucuz, ısıl gerilme yok; ≈%20 büzülme ve boyut kontrolü zorluğu, yoğunluk sinterlemeye bağlı |
6.Proses Parametreleri ve Kusurlar (PBF)
Dört ana parametre tek bir büyüklükte toplanır — hacimsel enerji yoğunluğu:
E = P / (v · h · t) [J/mm³]
P lazer gücü (W), v tarama hızı (mm/s), h tarama aralığı (hatch, mm), t katman kalınlığı (mm). Çelik ve titanyumda çalışma penceresi tipik olarak 40–120 J/mm³ aralığındadır. Pencerenin iki yanında iki ayrı kusur ailesi vardır:
| Kusur | Ne zaman | Görünümü ve sonucu |
|---|---|---|
| Ergime eksikliği (lack of fusion) | Enerji düşük | Katmanlar arası düzensiz, köşeli, düzlemsel boşluk. En tehlikelisi: çatlak gibi davranır, yorulmayı öldürür |
| Anahtar deliği (keyhole) gözeneği | Enerji yüksek | Derin buhar kanalı çöker, küresel gaz gözeneği kalır. HIP ile kapatılabilir |
| Boncuklanma (balling) | Hız yüksek / ıslatma kötü | Sürekli dikiş yerine kopuk damlalar; yüzey ve katman bağı bozulur |
| Sıçrantı (spatter) | Her koşulda bir miktar | Yatak üstüne düşer, sonraki katmanda kusur çekirdeği olur; gaz akışı tasarımı önemli |
| Çarpılma / tabladan kopma | Artık gerilme | Destek kopar, parça kalkar; tabladan kesmeden önce gerilim giderme şarttır |
7.AM Parçanın Mikroyapısı ve Özellikleri
AM'de her nokta saniyeler içinde erir ve 10³–10⁶ K/s mertebesinde soğur. Bu, döküm ya da dövme ile kıyaslanamayacak bir katılaşmadır ve kendine özgü bir yapı üretir:
- Sütunsal taneler: ısı tabla yönüne aktığı için taneler yapım yönünde uzar; birçok katmanı birden keser.
- Anizotropi: özellikler yöne bağlıdır. Yapım yönünde (Z) çekme dayanımı ve özellikle süneklik, düzlem içi (XY) değerlerin altındadır. Katman sınırı zayıf halkadır.
- Artık gerilme: ardışık hızlı ısınma-soğuma yüksek gerilme bırakır; çarpılma ve çatlak nedenidir (bkz. No.15).
- Yüzey: işlenmemiş AM yüzeyi tipik olarak Ra 10–25 µm'dir ve yapışmış yarı ergimiş taneler içerir — yorulma için ciddi bir çentik kaynağıdır (bkz. No.9).
- Yapım yönü bir tasarım parametresidir: aynı geometri farklı açıyla basıldığında farklı dayanım, farklı yüzey ve farklı maliyet verir.
8.AM İçin Tasarım (DfAM)
AM "her şeyi basar" değildir. ISO/ASTM 52910 bu kuralları toplar; pratikte en çok işe yarayanlar:
- 45° kuralı: yatayla 45°'den dik yüzeyler genellikle kendini taşır; daha yatık yüzeyler destek ister. Destek = ek malzeme, ek süre, ek temizlik ve bozuk yüzey.
- Delikleri yuvarlak değil damla ya da eşkenar dörtgen yap: yatay silindirik deliğin tavanı desteksiz kalır ve sarkar; damla kesit kendini taşır.
- Toz boşaltma yolu bırak. Kapalı iç hacim güzel görünür ama içindeki toz asla çıkmaz. İç kanallara tahliye deliği koy.
- Kritik yüzeyleri işleme payıyla tasarla. AM yüzeyi doğrudan sızdırmazlık veya yatak yüzeyi olamaz.
- Parça birleştirme (part consolidation): AM'in en gerçek kazancı tek bir parçayı basmak değil, montajı tek parçaya indirmektir — daha az bağlantı, daha az sızdırmazlık, daha az ağırlık.
- Topoloji optimizasyonu ve kafes yapı ancak AM ile üretilebilir; ama kafes iç yüzeyleri muayene edilemez (bkz. No.14) — kritik parçada dikkatli kullan.
- Yapım yönünü erken seç; yüzey kalitesi, destek miktarı, anizotropi ve maliyet aynı anda ona bağlıdır.
9.Son İşlemler ve Kalite Kontrol
Makineden çıkan parça yarı mamuldür. Tipik zincir:
- Gerilim giderme — parça hâlâ tablaya bağlıyken yapılır; kesince çarpılmasını önler.
- Tabladan ayırma (tel erozyon veya testere) ve destek temizliği.
- Toz giderme — iç kanallar dâhil; kalan toz sonradan dökülür ve sistemi tıkar.
- HIP (gerekiyorsa) — kapalı gözenekleri kapatır, yorulma dayanımını belirgin yükseltir.
- Isıl işlem — malzemeye özgü çözeltiye alma/yaşlandırma (bkz. No.7).
- Yüzey işlemi ve talaşlı bitirme — kritik yüzeyler (bkz. No.16).
- Muayene — boyut, yoğunluk, bilgisayarlı tomografi (CT) iç gözenek için en etkili yöntemdir; standart TM yoğunluğu ISO 2738, sertlik ISO 4498 ile ölçülür.
10.Hangi Yöntem, Ne Zaman?
| Durum | Uygun yöntem |
|---|---|
| Yılda 100.000 adet küçük dişli, basit geometri | Klasik TM (presle–sinterle) — kalıp amorti olur, parça başı maliyet en düşük |
| Yılda 50.000 adet küçük ve karmaşık parça | MIM — enjeksiyon kalıplamanın serbestliği + metal özellikleri |
| Kendinden yağlamalı burç | TM — gözeneklilik burada istenen özelliktir |
| 1–100 adet karmaşık parça, prototip, hafifletme | PBF-LB |
| Titanyum implant, düşük artık gerilme | PBF-EB |
| Büyük parça, aşınmış parçanın onarımı, sert dolgu | DED (bkz. No.16 termal püskürtme ile karşılaştır) |
| Orta-yüksek adet, ısıl gerilme istenmeyen, maliyet duyarlı | BJT — ama büzülme ve boyut toleransını hesaba kat |
| Döküm parçada iç gözeneği kapatmak | HIP (yeni üretim yöntemi değil, iyileştirme) |
11.Pratik Kontrol Listesi
- Adet kaç? Kalıp maliyeti amorti oluyor mu — gerçekten AM mi gerekiyor?
- Toz şartnamesi yazıldı mı (boyut dağılımı, küresellik, oksijen, akıcılık)? Toz çevrim sayısı izleniyor mu?
- Klasik TM ise: hedef yoğunluk kaç g/cm³? Süneklik ve yorulma bu yoğunlukta yeterli mi?
- Büzülme (TM ≈ ölçüye göre, MIM %15–20, BJT ≈%20) kalıp/model ölçüsüne işlendi mi?
- AM ise yapım yönü seçildi mi? Anizotropi kritik yön ile çakışıyor mu?
- 45° kuralı, toz tahliye deliği ve destek erişimi tasarımda var mı?
- Gerilim giderme tabladan kesmeden önce planlandı mı?
- HIP gerekli mi? Kritik yüzeylerde işleme payı bırakıldı mı?
- Muayene planı ne — CT mi, yoğunluk mu, tanık numune mi? Kabul ölçütü yazılı mı?
12.Yararlanılan Temel Kaynaklar
- German, R.M., Powder Metallurgy and Particulate Materials Processing, MPIF, 2005.
- German, R.M., Sintering: From Empirical Observations to Scientific Principles, Butterworth-Heinemann, 2014.
- Gibson, I., Rosen, D., Stucker, B., Khorasani, M., Additive Manufacturing Technologies, 3. baskı, Springer, 2021.
- DebRoy, T. vd., "Additive manufacturing of metallic components — Process, structure and properties", Progress in Materials Science, 92, 2018.
- ASM International, ASM Handbook Vol. 7: Powder Metallurgy, 2015.
- ASM International, ASM Handbook Vol. 24: Additive Manufacturing Processes, 2020.
- İlgili standartlar: ISO/ASTM 52900 (terminoloji), 52901, 52904, 52907 (metal tozları), 52910 (DfAM), 52920 / 52921, ASTM F2924 (Ti-6Al-4V PBF), ASTM F3055 / F3056, ISO 2738, ISO 4498, ISO 4490, ISO 3923, ISO 3953, ISO 13320, MPIF Standard 35.
Ders Notu
Toz Metalurjisi ve Eklemeli İmalat — SAE Teknik Yayınları No.18 (PDF · 0,24 MB)Bu not 19 notluk serinin parçası — tüm ders notları ve tablo PDF'leri.
Elinde bir parça mı var?
Hasar incelemesi, malzeme seçimi ya da ikinci görüş için ön değerlendirme ücretsiz: durumu bir paragrafla anlat, hangi incelemenin gerektiğini ve ne süreceğini söyleyeyim.