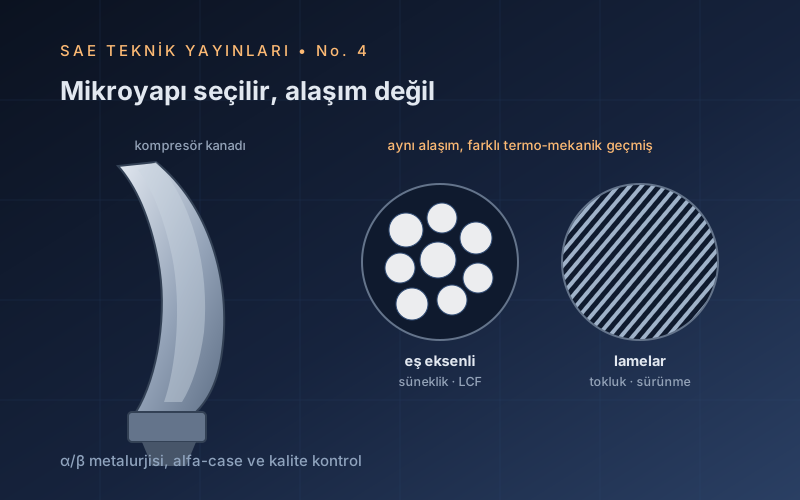
Titanyum; çeliğe yakın mukavemeti yaklaşık yarı yoğunlukta sunması, mükemmel korozyon direnci ve biyouyumluluğu ile jet motorlarından implantlara uzanan kritik uygulamaların malzemesidir. Yüksek maliyeti, doğru alaşım ve proses seçimini özellikle önemli kılar.
1.Giriş: Neden Titanyum?
Titanyum; 4,51 g/cm³ yoğunluğuyla çeliğin %60'ı ağırlığında olup ısıl işlemli alaşımlarıyla 1000 MPa üzeri dayanıma ulaşır. Nanometrik TiO₂ pasif filmi ona deniz suyu ve klorürlü ortamlar dâhil olağanüstü korozyon direnci kazandırır; vücut sıvılarıyla reaksiyona girmemesi (biyouyumluluk) implant malzemesi olarak eşsiz kılar. ~600 °C'ye dek özellik koruması, jet motoru kompresör bölümlerinin de kapısını açar.
Bu üstünlüklerin bedeli maliyettir: reaktif metalurjisi (Kroll prosesi, vakumda ergitme) ve zor işlenmesi nedeniyle titanyum, alüminyumdan kat kat pahalıdır. Bu yüzden doğru mühendislik sorusu "titanyum mu?" değil, "bu parçada titanyumun bedelini ödeten gereksinim hangisi?" sorusudur.
2.Temel Metalurji: α ve β Fazları
Saf titanyum 882 °C'de allotropik dönüşüm geçirir: altta α (SDH), üstte β (HMK) kararlıdır. Bu dönüşüm sıcaklığı (β-transus), titanyum metalurjisinin pusulasıdır; tüm ısıl-mekanik işlemler ona göre tarif edilir.
- α-kararlaştırıcılar: Al (ana element), O, N, C — β-transus'u yükseltir. Oksijen aynı zamanda güçlü katı çözelti sertleştiricisidir; Grade'ler arasındaki fark büyük ölçüde O içeriğidir.
- β-kararlaştırıcılar: V, Mo, Nb (izomorf); Fe, Cr, Mn (ötektoid) — β'yı oda sıcaklığına doğru kararlı kılar.
- Nötr: Sn, Zr — her iki fazda çözünür, katı çözelti mukavemeti sağlar.
3.Alaşım Sınıfları
| Sınıf | Tipik temsilciler | Karakter | Başlıca kullanım |
|---|---|---|---|
| Ticari saf (CP) Ti Grade 1–4 | Grade 2 (en yaygın) | Orta dayanım (345–550 MPa), en iyi korozyon direnci ve kaynaklanabilirlik | Kimya/proses ekipmanı, ısı eşanjörü, mimari |
| α / near-α | Ti-6242, Ti-8-1-1, Grade 12 | Sürünme direnci, ~550–600 °C servis | Kompresör diskleri/kanatları (sıcak bölge) |
| α+β | Ti-6Al-4V (Grade 5), Ti-6Al-4V ELI (Grade 23), Ti-6-6-2 | Dayanım-tokluk dengesi, ısıl işlemlenebilir; üretimin ~%50'si | Uçak yapısal parçaları, fan kanatları, implantlar |
| Metastabil β | Ti-10-2-3, Ti-5553, Beta-C | En yüksek dayanım (>1200 MPa), derin sertleşebilirlik, iyi dövülebilirlik | İniş takımı, yay, bağlantı elemanları |
4.Mikroyapı–Özellik İlişkileri
α+β alaşımlarında mikroyapı, termo-mekanik geçmişin doğrudan çıktısıdır ve iki uç tip arasında gezer:
| Mikroyapı | Nasıl elde edilir | Güçlü yönü | Zayıf yönü |
|---|---|---|---|
| Eş eksenli (globular) α | β-transus ALTINDA deformasyon + tavlama (mill-annealed) | Süneklik, yorulma çatlağı başlama direnci, LCF | Sürünme ve çatlak ilerleme direnci daha düşük |
| Lamelar (Widmanstätten/sepet örgüsü) | β bölgesinden kontrollü soğuma (β-annealed) | Kırılma tokluğu, çatlak ilerleme direnci, sürünme | Süneklik ve LCF daha düşük |
| Bimodal (dupleks) | α+β bölgesinde çözeltiye alma + yaşlandırma (STA) | İki dünyanın dengesi; motor diski standardı | Dar proses penceresi ister |
Isıl işlemler: gerilim giderme (480–650 °C), mill-anneal, rekristalizasyon tavı, β-anneal ve STA (örn. Ti-6Al-4V: ~930 °C çözeltiye alma → su verme → 480–590 °C yaşlandırma; α′ martenzitin bozunmasıyla dayanım artar).
5.Üretim ve İşleme
5.1 Birincil üretim ve ergitme
TiO₂ → TiCl₄ → Mg ile redüksiyon (Kroll prosesi) → sünger titanyum. Sünger + alaşım elementleri + geri dönüşüm, VAR (vakumlu ark ergitme, genellikle 2–3 tekrar) veya soğuk ocaklı EB/plazma ergitme ile ingota dönüştürülür. Ergitme sayısı ve yöntemi; havacılıkta kritik olan hard-alpha (yüksek O/N'li sert inklüzyon) riskini yönetir.
5.2 Şekillendirme
- Dövme: α+β dövme (ince taneli, dengeli) veya β dövme (tokluk odaklı); son şekillendirme sıcaklığının β-transus'a göre konumu mikroyapıyı belirler (bkz. No.2 — Dövme Teknolojisi).
- Süperplastik şekillendirme + difüzyon kaynağı (SPF/DB): İnce taneli sacdan tek operasyonda karmaşık entegre paneller.
- Döküm: Reaktif ergiyik nedeniyle seramik kabuk + vakum; santrifüjlü hassas döküm ile pompa/vana ve havacılık parçaları.
- Eklemeli imalat: Ti-6Al-4V, metal 3B baskının en olgun alaşımıdır (LPBF/EBM); HIP ile porozite kapatma standart pratiktir.
5.3 Talaşlı işleme ve kaynak
- Düşük ısıl iletkenlik + yüksek kimyasal aktivite = takım ucunda ısı birikimi. Reçete: düşük hız, yüksek ilerleme, bol soğutma sıvısı, rijit bağlama; ince talaşta yangın riskine dikkat.
- Kaynak: TIG/plazma/lazer/EB uygulanabilir; ancak 400 °C üzerinde banyo ve ITAB'ın tam inert koruması (arka koruma, trailing shield, kapalı çadır) şarttır. Renk kontrolü pratik kılavuzdur: gümüş/saman rengi kabul, mavi-gri kontaminasyon işaretidir.
6.Uygulama Alanları
- Havacılık (kullanımın ~yarısı): Gövde yapıları, iniş takımı bileşenleri, motor fan/kompresör diski ve kanatları; kompozit gövdelerle galvanik uyumu sayesinde payı artmıştır.
- Biyomedikal: Kalça/diz protezleri, dental implantlar, travma plakları (Grade 23 ELI; kemiğe yakın elastisite modülü avantajı).
- Kimya ve enerji: Klorürlü proses ekipmanı, deniz suyu soğutmalı eşanjörler, jeotermal ekipman.
- Denizcilik ve savunma: Denizaltı bileşenleri, zırh, sualtı ekipmanı.
- Diğer: Spor ekipmanları, saat/gözlük, yüksek performans egzoz sistemleri.
7.Sık Karşılaşılan Sorunlar: Tanı ve Önleme
| Sorun | Tipik görünüm | Kök neden | Başlıca önlemler |
|---|---|---|---|
| Alfa-case | Yüzeyde sert-kırılgan, O'ce zengin katman; erken yorulma çatlağı | Yüksek sıcaklıkta O/N alımı (ısıl işlem, döküm yüzeyi) | Vakum/inert atmosfer, kimyasal dağlama ile katman kaldırma, işleme payı |
| Hard-alpha inklüzyonu | UT'de iç gösterge; kırıkta sert nokta | Ergitme hammaddesinde N'ce zengin parçacık | Nitelikli sünger/hurda, çoklu VAR, tam hacim UT |
| Kaynak kontaminasyonu | Mavi-gri renklenme, gevrek dikiş | Yetersiz gaz koruması | Arka/iz koruması, renk kontrol kabulü, temizlik |
| Hidrojen gevrekliği | Gecikmeli çatlama, TiH₂ iğneleri | Asitleme/servis kaynaklı H alımı (>~150 ppm) | Kontrollü asitleme, vakumda H giderme tavı |
| Sürtünme/yenme (galling) | Bağlantılarda sarma, yüzey hasarı | Pasif filmin yerel kırılıp soğuk kaynaklaşması | Anti-seize, farklı malzeme eşleşmesi, yüzey işlemi (anodizasyon, nitrürleme) |
| İşleme kaynaklı yüzey hasarı | Beyaz katman, çekme artık gerilmesi | Kör takım, yüksek hız, kuru kesme | Takım yönetimi, parametre disiplini; kritik parçada bilyalı dövme (shot peening) |
8.Kalite Kontrol ve Standartlar
- Kimya: O, N, H analizleri (inert gaz füzyon) alaşım analizi kadar kritiktir; Grade'i fiilen oksijen belirler.
- NDT: Havacılık döner parçalarında tam hacim daldırmalı UT; yüzey için FPI; kaynaklarda RT + renk muayenesi.
- Mikroyapı: α tane boyutu/oranı, lamel kalınlığı, alfa-case derinliği (mikro-sertlik taramasıyla); β-transus doğrulaması.
- Mekanik: Çekme, kırılma tokluğu (KIC), LCF/HCF; implantta ISO 5832 serisi gereklilikleri.
- Başlıca standartlar: ASTM B265 (levha), B348 (çubuk), B367 (döküm), F136/ISO 5832-3 (cerrahi Ti-6Al-4V ELI), AMS 4911/4928 (havacılık Ti-6Al-4V), AMS 2801 (ısıl işlem).
9.Güncel Eğilimler
Eklemeli imalatın olgunlaşması (toz kalitesi, HIP+ısıl işlem reçeteleri, süreç izleme) titanyumda "al-işle-at" oranını (buy-to-fly) düşürüyor. Diğer başlıklar: düşük maliyetli toz üretim rotaları (HDH, elektroliz temelli), Ti-6Al-4V'ye alternatif işlenebilirliği iyileştirilmiş alaşımlar, biyomedikalde gözenekli (trabeküler) baskılı yapılar ve β-Ti düşük modüllü implant alaşımları (Nb/Zr/Ta'lı, Ni içermeyen).
10.Yararlanılan Temel Kaynaklar
- Lütjering, G., Williams, J.C., Titanium, 2. baskı, Springer, 2007.
- Leyens, C., Peters, M. (ed.), Titanium and Titanium Alloys: Fundamentals and Applications, Wiley-VCH, 2003.
- Donachie, M.J., Titanium: A Technical Guide, 2. baskı, ASM International, 2000.
- Polmear, I. vd., Light Alloys, 5. baskı, Butterworth-Heinemann, 2017.
- ASM International, ASM Handbook Vol. 2, 1990.
- İlgili standartlar: ASTM B265/B348/B367/F136, ISO 5832, AMS 4911/4928/2801.
Ders Notu
Titanyum ve Alaşımları — SAE Teknik Yayınları No.4 (PDF · 0,22 MB)Bu not 19 notluk serinin parçası — tüm ders notları ve tablo PDF'leri.
Elinde bir parça mı var?
Hasar incelemesi, malzeme seçimi ya da ikinci görüş için ön değerlendirme ücretsiz: durumu bir paragrafla anlat, hangi incelemenin gerektiğini ve ne süreceğini söyleyeyim.