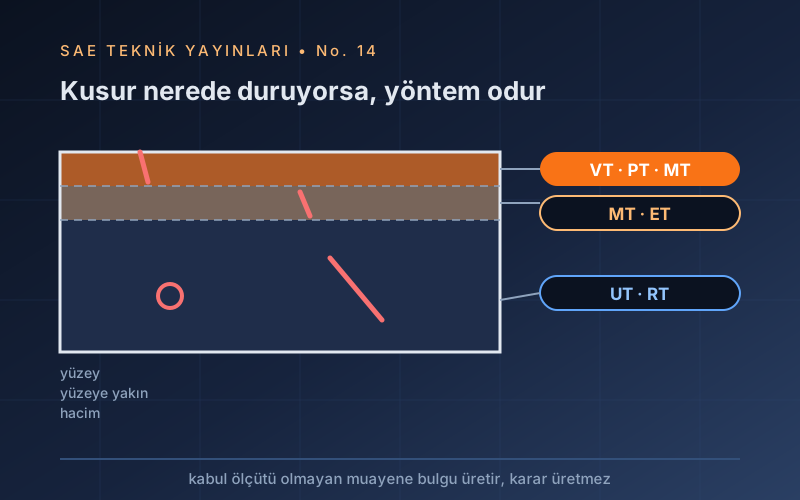
Tahribatsız muayene, parçayı kullanım dışı bırakmadan içindeki ve yüzeyindeki süreksizlikleri bulma yöntemlerinin ortak adıdır. Ancak muayene tek başına bir sonuç üretmez: bir süreksizliğin kusur sayılıp sayılmayacağına önceden belirlenmiş kabul ölçütü karar verir. Yöntemi seçen de kusurun kendisidir — nerede durduğu, hangi türde olduğu ve hangi yöne baktığı.
1.Giriş: Muayene Bir Karar Aracıdır
Tahribatsız muayene (TM / NDT), parçayı kullanım dışı bırakmadan içindeki ve yüzeyindeki süreksizlikleri bulma yöntemlerinin ortak adıdır. Ancak muayene tek başına bir sonuç üretmez: bir süreksizliğin kusur sayılıp sayılmayacağına, önceden belirlenmiş kabul ölçütü karar verir.
Bu yüzden her muayene işinde üç şeyin birlikte tanımlanması gerekir:
- Ne aranıyor? — beklenen kusur türü, konumu ve yönelimi
- Hangi yöntemle, hangi hassasiyette? — yazılı prosedür ve kalibrasyon
- Hangi sınırda ret? — kabul ölçütü (ör. kaynakta EN ISO 5817 B/C/D seviyesi)
2.Yöntem Seçiminin Mantığı: Konum ve Yönelim
Yöntemi belirleyen üç soru vardır: kusur nerede (yüzeye açık / yüzeye yakın / hacim içinde), hangi türde (düzlemsel çatlak mı, hacimsel gözenek mi) ve hangi yönde duruyor.
3.Yüzey Yöntemleri
3.1 Gözle Muayene — VT (ISO 17637)
En ucuz, en hızlı ve en çok atlanan yöntemdir. Diğer tüm yöntemlerden önce yapılır: yüzey düzgünlüğü, dikiş profili, yanma çentiği, krater, sıçrantı, kaçık montaj ve belirgin çatlaklar burada yakalanır. Gerekli aydınlatma (tipik olarak ≥500 lx), görüş açısı ve mesafe standartla tanımlıdır; endoskop ve ayna ile erişilemeyen hacimlere de uzatılabilir.
3.2 Penetrant — PT (ISO 3452)
Renkli veya floresan sıvı kılcallıkla süreksizliğe dolar, fazlası temizlenir, geliştirici (developer) sıvıyı geri çekerek izi görünür hâle getirir. Malzeme ayrımı yoktur — paslanmaz, alüminyum, titanyum, dökme demir, hatta seramikte çalışır.
- Yalnızca yüzeye açık süreksizlikleri bulur; 1 mm derindeki çatlağı göremez.
- Gözenekli yüzeyde kullanılamaz (kumlanmamış döküm yüzeyi, toz metalurjisi parçası) — her yer iz verir.
- Yüzey temizliği belirleyicidir: yağ, boya, oksit veya önceden yapılmış taşlama/kumlama çatlağın ağzını kapatıp izi yok edebilir.
- Bekleme süreleri (penetrasyon ve geliştirme) prosedürle belirlenir; aceleyle atlanırsa kusur bulunmaz.
3.3 Manyetik Parçacık — MT (ISO 17638 / ISO 9934)
Parça manyetize edilir; süreksizlik manyetik akıyı saptırır ve yüzeyde kaçak akı yaratır, serpilen manyetik toz orada toplanır. PT'den üstünlüğü, yüzeye yakın (birkaç mm) süreksizlikleri de yakalayabilmesidir.
3.4 Girdap Akımı — ET (ISO 15549)
Bobinin ürettiği değişken alan, iletken malzemede girdap akımları oluşturur; süreksizlik bu akımları bozar ve bobin empedansı değişir. Temas gerektirmez, çok hızlıdır ve otomasyona çok uygundur.
- Boru ve tüp muayenesinde (ısı değiştirici), ince cidar taramasında ve kaplama kalınlığı ölçümünde yaygındır.
- Malzeme karıştırma kontrolünde (alaşım/ısıl işlem ayrımı) pratik bir ayıklama aracıdır.
- Derinlik sınırlıdır: nüfuz derinliği frekans arttıkça ve iletkenlik/geçirgenlik arttıkça azalır — tipik olarak yüzeyin birkaç milimetresi.
- Geometri değişimlerine ve kaldırma mesafesine (lift-off) duyarlıdır; referans numunesiyle kalibrasyon şarttır.
4.Hacimsel Yöntemler
4.1 Ultrasonik — UT (ISO 16810 / kaynakta ISO 17640)
Yüksek frekanslı ses dalgası (tipik 2–10 MHz) malzemeye gönderilir; süreksizlikten ve arka duvardan dönen yankılar zaman ekseninde değerlendirilir. Tek yüzeyden erişim yeterlidir, radyasyon yoktur ve derinlik bilgisi verir.
- Düzlemsel kusurlara (çatlak, ergime hatası, lamel yırtılma) RT'den çok daha duyarlıdır.
- Kaba taneli yapı (kalın östenitik kaynak, dökme demir) sesi saçar — muayene edilebilirlik düşer.
- Yüzeye çok yakın bölgede "ölü bölge" vardır; yüzey kusurları için yüzey yöntemi gerekir.
- Sonuç operatöre ve prosedüre bağlıdır: referans bloklarıyla kalibrasyon, tarama planı ve kayıt zorunludur.
4.2 Radyografi — RT (ISO 17636)
X ışını veya gama kaynağından çıkan ışın malzemeden geçerken soğurulur; kalınlık veya yoğunluğu azaltan süreksizlikler filmde/dijital dedektörde daha koyu iz bırakır. Kalıcı ve yoruma açık bir belge üretmesi en büyük üstünlüğüdür.
- Hacimsel kusurlarda (gözenek, cüruf, nüfuziyet eksikliği) çok etkilidir.
- Düzlemsel kusurda yönelime bağlıdır: ışına paralel duran bir çatlak görünür, ışına dik duran çatlak kaçabilir (bkz. Şekil 3).
- Görüntü kalitesi IQI / tel tipi gösterge ile kanıtlanır (ISO 19232) — IQI görünmüyorsa film geçersizdir.
- Radyasyon güvenliği zorunludur: saha kapatma, dozimetre, yetkili kullanıcı. Çoğu zaman üretimi durdurur; bu da gerçek bir maliyettir.
- Dijital radyografi (CR/DR) film banyosunu ortadan kaldırır, kontrast işleme ve arşivleme kolaylığı sağlar.
5.Diğer Yöntemler
| Yöntem | Kullanım alanı |
|---|---|
| Akustik emisyon (AE) | Yük altındaki yapıda aktif çatlak ilerlemesini gerçek zamanlı dinler; basınçlı kap testlerinde bütün hacmi aynı anda izler. Konumu yaklaşık verir, doğrulama başka yöntemle yapılır |
| Termografi (IRT) | Isıtma sonrası sıcaklık dağılımından delaminasyon ve yapışma kusurları; kompozit ve kaplamalarda, elektrik panolarında |
| Sızdırmazlık (LT) | Basınç düşümü, köpük, helyum kaçak dedektörü; kapalı hacimlerde (ISO 20484) |
| Replika | Yüzeyden mikroyapı kopyası alma — servisteki parçada sürünme hasarı takibi (bkz. No.10) |
| Pozitif malzeme tanımlama (PMI) | Taşınabilir XRF/OES ile alaşım doğrulama; malzeme karışıklığını önler |
6.Karşılaştırma
| Yöntem | Bulduğu | Bulamadığı / sınırı | Malzeme ve maliyet |
|---|---|---|---|
| VT | Yüzey geometrisi, belirgin çatlak, profil hataları | Yüzey altı hiçbir şey | Hepsi · en ucuz |
| PT | Yüzeye açık çatlak, gözenek ağzı | Yüzey altı; gözenekli yüzeyde uygulanamaz | Hepsi · ucuz |
| MT | Yüzey + yüzeye yakın çatlak | Yalnızca ferromanyetik; alana paralel çatlak | Çelik · ucuz |
| ET | Yüzey/yüzeye yakın çatlak, kaplama kalınlığı, alaşım ayrımı | Derinlik sınırlı; geometriye duyarlı | İletken · orta |
| UT | Hacimsel; özellikle düzlemsel kusur, derinlik ölçümü | Yüzeye yakın ölü bölge; kaba tanede zorlanır | Çoğu metal · orta-yüksek |
| RT | Hacimsel; özellikle hacimsel kusur, kalıcı belge | Yönelime bağlı; radyasyon güvenliği, erişim iki yüzey | Çoğu metal · yüksek |
7.Bulgu Olasılığı: "Temiz" Ne Demek?
Hiçbir yöntem %100 bulmaz. Bir yöntemin belirli boyuttaki bir kusuru yakalama olasılığına bulgu olasılığı (POD — probability of detection) denir ve kusur büyüdükçe artar. Pratik sonuçlar:
- Muayene bir kusur boyutu eşiği üzerinden anlamlıdır. Tasarım, "hiç kusur yok" değil, "muayenenin güvenilir biçimde yakalayabildiği boyuttan küçük kusurla da parça güvenli" varsayımına dayanmalıdır — hasara dayanıklı (damage tolerant) tasarımın özü budur.
- Yanlış negatif (kusuru atlamak) ile yanlış pozitif (olmayan kusuru bildirmek) arasında ayar vardır; hassasiyeti artırmak yanlış alarmı da artırır.
- Bu yüzden muayene sonucu daima yöntem + prosedür + eşik ile birlikte raporlanır. "Temiz" tek başına bir bilgi değildir.
8.Personel, Prosedür ve Kabul
| Konu | Standart / içerik |
|---|---|
| Personel yeterliliği (Seviye 1-2-3) | ISO 9712 — Seviye 1 uygular, Seviye 2 değerlendirir ve rapor yazar, Seviye 3 prosedürü yazar ve onaylar |
| Kaynaklarda yöntem seçimi | ISO 17635 |
| Kaynak kusur sınıfları / kabul seviyeleri | ISO 6520-1 · ISO 5817 (B, C, D) |
| Gözle muayene | ISO 17637 |
| Penetrant | ISO 3452-1 (yöntem) · ISO 23277 (kaynakta kabul) |
| Manyetik parçacık | ISO 17638 · ISO 9934-1 · ISO 23278 (kabul) |
| Girdap akımı | ISO 15549 · ISO 17643 (kaynakta) |
| Ultrasonik | ISO 16810 · ISO 17640 · ISO 11666 (kabul) · ISO 13588 (PAUT) · ISO 10863 (TOFD) |
| Radyografi | ISO 17636-1 (film) / -2 (dijital) · ISO 19232 (IQI) · ISO 10675-1 (kabul) |
| Sızdırmazlık | ISO 20484 |
9.Pratik Kontrol Listesi
- Hangi kusur aranıyor — düzlemsel mi hacimsel mi, hangi yönelimde beklenir?
- Kusur yüzeyde mi, yüzeye yakın mı, hacimde mi? Yöntem buna göre mi seçildi?
- Malzeme yöntemle uyumlu mu (MT için ferromanyetik, ET için iletken, UT için ses geçirgen)?
- Yazılı prosedür ve kabul ölçütü işten önce belirlendi mi?
- Yüzey hazırlığı yöntemin gerektirdiği düzeyde mi? Taşlama çatlak ağzını kapatmış olabilir mi?
- Kalibrasyon/referans blok ve IQI kullanıldı mı, kayda geçti mi?
- Personel ISO 9712 seviyesi işe uygun mu (değerlendirme Seviye 2 işidir)?
- Soğuk çatlak aranıyorsa muayene kaynaktan en az 48 saat sonra mı planlandı (bkz. No.11)?
- Bulgu çıkarsa onarım ve yeniden muayene akışı tanımlı mı?
10.Yararlanılan Temel Kaynaklar
- ASM International, ASM Handbook Vol. 17: Nondestructive Evaluation of Materials, 2018.
- American Society for Nondestructive Testing, Nondestructive Testing Handbook, 3. baskı (cilt serisi), ASNT.
- Hellier, C., Handbook of Nondestructive Evaluation, 2. baskı, McGraw-Hill, 2013.
- Halmshaw, R., Introduction to the Non-Destructive Testing of Welded Joints, 2. baskı, Woodhead, 1996.
- İlgili standartlar: ISO 9712, ISO 17635, ISO 17637, ISO 3452-1, ISO 23277, ISO 9934-1, ISO 17638, ISO 23278, ISO 15549, ISO 17643, ISO 16810, ISO 17640, ISO 11666, ISO 13588, ISO 10863, ISO 17636-1/-2, ISO 19232, ISO 10675-1, ISO 20484, ISO 6520-1, ISO 5817.
Ders Notu
Tahribatsız Muayene — SAE Teknik Yayınları No.14 (PDF · 0,19 MB)Bu not 19 notluk serinin parçası — tüm ders notları ve tablo PDF'leri.
Elinde bir parça mı var?
Hasar incelemesi, malzeme seçimi ya da ikinci görüş için ön değerlendirme ücretsiz: durumu bir paragrafla anlat, hangi incelemenin gerektiğini ve ne süreceğini söyleyeyim.