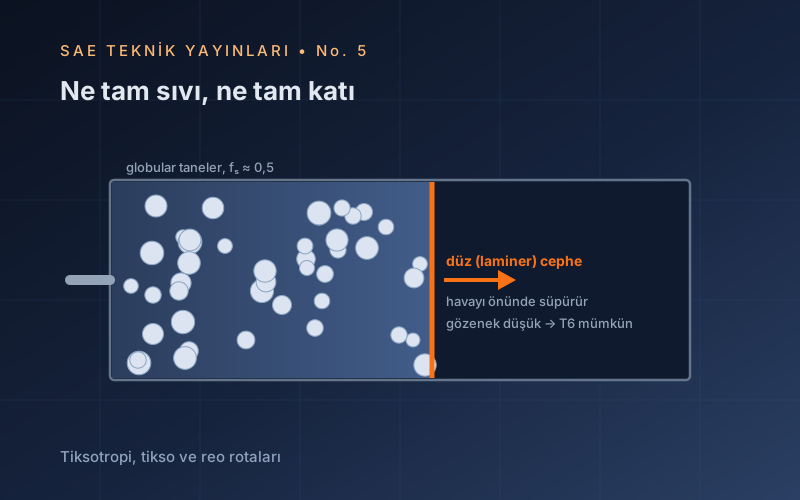
Yarı katı şekillendirme (semi-solid forming); metalin katı ile sıvı arasındaki sıcaklık aralığında, küresel mikroyapılı bir çamur (slurry) hâlinde şekillendirilmesidir. Tiksotropik davranış sayesinde düşük porozite, dar toleranslar ve ısıl işlem uygulanabilir parçalar elde edilir — klasik basınçlı dökümün ulaşamadığı bir kalite seviyesi.
1.Giriş: Döküm ile Dövme Arasında Bir Köprü
Yüksek basınçlı döküm (HPDC) hızlı ve ucuzdur ama türbülanslı dolumun getirdiği gaz porozitesi nedeniyle klasik HPDC parçaya ısıl işlem ve kaynak uygulanamaz. Dövme mükemmel iç yapı verir ama karmaşık ince cidarlı geometrilerde ve maliyette sınırlanır. Yarı katı şekillendirme (semi-solid metal processing, SSM); metali ne tam sıvı ne tam katı hâlde, %30–60 katı oranındaki bir "çamur" (slurry) olarak şekillendirerek bu iki dünyanın arasındaki boşluğu doldurur.
Yöntemin kökeni, 1970'lerde MIT'de Flemings ve öğrencilerinin katılaşan alaşımları kararken yapılan reoloji deneylerine dayanır: sürekli karıştırılan yarı katı alaşımın dendritik değil küresel (globular) katı taneler içerdiği ve şaşırtıcı biçimde akıcı kaldığı görülmüştür.
2.Bilimsel Temel: Tiksotropi ve Globular Yapı
Yarı katı aralıktaki bir alaşımın davranışını iki şey belirler: katı oranı (fs) ve katı fazın morfolojisi.
- Dendritik yapı: Dallı kristaller ~%20 katı oranında bile iskelet kurar; malzeme kaşıkla kesilen değil, kürekle kırılan bir lapaya döner. Şekillendirilemez.
- Globular yapı: Küresel taneler birbirinin üzerinden yuvarlanabilir; %50 katı oranında bile malzeme tiksotropik davranır — durağanken kendini taşıyan bir "katı" gibi (dilimlenebilir!), kayma altında viskozitesi düşerek akar.
3.Proses Rotaları
3.1 Tiksodöküm (thixocasting) — "önce biyet, sonra yeniden ısıt"
İki aşamalıdır: (1) Döküm tesisinde elektromanyetik karıştırma (MHD) ile globular yapılı özel biyet üretilir. (2) Şekillendirme tesisinde biyet dilimi, indüksiyonla yarı katı aralığa (A356 için ~577–585 °C, fs≈0,5) hassasça ısıtılır ve gerçek zamanlı kontrollü preste kalıba enjekte edilir. Kararlı ve tekrarlanabilirdir; dezavantajı özel biyet maliyeti ve hurdanın rotaya geri dönememesidir.
3.2 Reodöküm (rheocasting) — "sıvıdan doğrudan çamur"
Slurry, şekillendirme hücresinde doğrudan sıvıdan üretilir: düşük kızdırma sıcaklığında dökülen ergiyik, kontrollü soğutma + çekirdeklenme yönetimiyle globular çamura dönüştürülür ve hemen enjekte edilir. Ticari varyantlar: NRC (New Rheocasting), SEED, GISS (gaz kabarcıklı), SSR (döner soğutucu çubuk). Standart külçe kullanabilmesi ve hurda dostu olması nedeniyle günümüzde ağırlık reodökümdedir.
3.3 Thixomolding — magnezyumun yolu
Plastik enjeksiyonun metalik ikizi: Mg alaşımı granüller (AZ91D), ısıtılmış vidalı kovanda kısmen ergitilir; vidanın kayma etkisi globular yapıyı üretir ve makine doğrudan kalıba enjekte eder. Ergiyik Mg tutma fırını gerektirmediği için güvenlidir; ince cidarlı elektronik gövdelerinin standardıdır.
| Rota | Hammadde | Güçlü yönü | Sınırlaması |
|---|---|---|---|
| Tiksodöküm | MHD karıştırmalı özel biyet | En kararlı pencere, tekrarlanabilirlik | Biyet maliyeti, hurda dönüşü yok |
| Reodöküm | Standart külçe/hurda | Düşük malzeme maliyeti, esneklik | Slurry üretimi hücre içinde yönetilmeli |
| Thixomolding | Mg granül | Güvenlik, ince cidar, entegrasyon | Pratikte Mg ile sınırlı |
4.Neden Yarı Katı? Avantajlar
- Laminer dolum: Yüksek viskoziteli çamur kalıbı türbülanssız doldurur → hava hapsi ve oksit katlanması dramatik azalır.
- Düşük porozite: Parça ısıl işlemlenebilir (T5/T6) ve kaynak edilebilir hâle gelir — klasik HPDC'nin aşamadığı eşik.
- Düşük büzülme: Metalin bir kısmı zaten katı girdiği için çekinti ve çarpılma azalır; dar toleranslar, ince işleme payları.
- Kalıp dostu: Sıvıya göre ~50–100 °C düşük sıcaklık, kalıp termal yorulma ömrünü belirgin uzatır.
- Mekanik özellikler: A356-T6 yarı katı parça; süneklik ve yorulmada kokil dökümü geçer, dövmeye yaklaşır.
Sınırlamalar
- Dar proses penceresi: birkaç °C'lik sapma katı oranını hızla değiştirir; hassas sıcaklık kontrolü şarttır.
- Alaşım seçimi: geniş katılaşma aralıklı, ötektikçe zengin alaşımlar ister (A356/A357 ideal); dar aralıklı alaşımlar zordur.
- Ekipman ve bilgi birikimi eşiği; parça başı maliyet klasik HPDC'den yüksektir — kazanç, ısıl işlem/kaynak gerektiren nitelikli parçalarda döner.
5.Alaşımlar
- A356 / A357 (AlSi7Mg): Endüstrinin standardı; geniş yarı katı pencere, T6 ile 300+ MPa dayanım ve yüksek uzama.
- 319, 355 tipi Al-Si-Cu: Daha yüksek dayanım/sıcaklık ihtiyacında; sıcak yırtılma ve pencere yönetimi daha dikkatli ister.
- AZ91D (Mg): Thixomolding'in ana alaşımı.
- Ar-Ge cephesi: Yarı katı yüksek dayanımlı 2xxx/7xxx denemeleri, bakır alaşımları ve kompozit (SiC takviyeli) çamurlar literatürde aktiftir.
6.Hatalar: Tanı ve Önleme
| Hata | Tipik görünüm | Kök neden | Başlıca önlemler |
|---|---|---|---|
| Sıvı segregasyonu | İnce kesit/yüzeyde ötektikçe zengin bölgeler; sertlik dalgalanması | Katı-sıvı ayrışması: aşırı basınç, yanlış fs, uzun akış yolu | Katı oranı ve enjeksiyon profili optimizasyonu, yolluk konumu |
| Akış izleri / soğuk birleşme | Yüzeyde birleşme çizgileri | Düşük kalıp sıcaklığı, kesintili akış cephesi | Kalıp ısıtma (200–250 °C), dolum profili |
| Kalıntı porozite | X-ray'de dağınık boşluklar | Pencere dışı çalışma, kirli ergiyik, hatalı vakum | Sıcaklık disiplini, ergiyik temizliği, vakum bakımı |
| İri/dendritik yapı adaları | Mikroyapıda dallı bölgeler | Slurry hazırlığında yetersiz çekirdeklenme/karıştırma | Proses parametreleri, biyet kalite kontrolü |
| Yapışma (die soldering) | Kalıpta Al birikintisi, yüzey yolunması | Yerel sıcak nokta, kaplama aşınması | Kalıp termal dengesi, yüzey kaplama, yağlama |
7.Kalite Kontrol
- Mikroyapı metrikleri: Ortalama globül boyutu (hedef tipik <100 µm) ve şekil faktörü/küresellik; sıvı segregasyon haritası (kesit sertlik taraması ile).
- İç kalite: X-ray/BT; yoğunluk ölçümü (Arşimet) — HPDC referansına karşı belirgin iyileşme doğrulanmalı.
- Mekanik: Parçadan çıkarılan numunelerle çekme (T6 sonrası uzama, yarı katının imza göstergesidir), sertlik ve yorulma.
- Proses izleme: Biyet/slurry sıcaklık profili, enjeksiyon hız-basınç eğrileri parça başına kayıt altına alınmalıdır.
8.Uygulamalar ve Güncel Durum
Tipik parçalar: fren ana silindiri gövdeleri, ABS blokları, yakıt sistemi rayları, motor braketleri, alaşımlı jantlar, basınç tutan hidrolik gövdeler ve ince cidarlı Mg elektronik muhafazaları. Elektrikli araçlarda sızdırmazlık + ısıl işlem gerektiren soğutma plakaları ve yapısal braketler yarı katıya yeni alan açmaktadır. Vakum destekli yapısal HPDC ve gigacasting ile rekabette yarı katının kozu; en yüksek iç kalite, kaynaklanabilirlik ve dar toleranstır — seçim, parçanın nitelik gereksinimine göre yapılır.
9.Yararlanılan Temel Kaynaklar
- Flemings, M.C., "Behavior of Metal Alloys in the Semisolid State", Metallurgical Transactions A, 22A, 1991, 957–981.
- Kirkwood, D.H., Suéry, M., Kapranos, P., Atkinson, H.V., Young, K.P., Semi-solid Processing of Alloys, Springer, 2010.
- Atkinson, H.V., "Modelling the Semisolid Processing of Metallic Alloys", Progress in Materials Science, 50, 2005, 341–412.
- ASM International, ASM Handbook Vol. 15: Casting (Semisolid bölümleri), 2008.
- Campbell, J., Complete Casting Handbook, 2. baskı, Elsevier, 2015.
Ders Notu
Yarı Katı Şekillendirme — SAE Teknik Yayınları No.5 (PDF · 0,20 MB)Bu not 19 notluk serinin parçası — tüm ders notları ve tablo PDF'leri.
Elinde bir parça mı var?
Hasar incelemesi, malzeme seçimi ya da ikinci görüş için ön değerlendirme ücretsiz: durumu bir paragrafla anlat, hangi incelemenin gerektiğini ve ne süreceğini söyleyeyim.