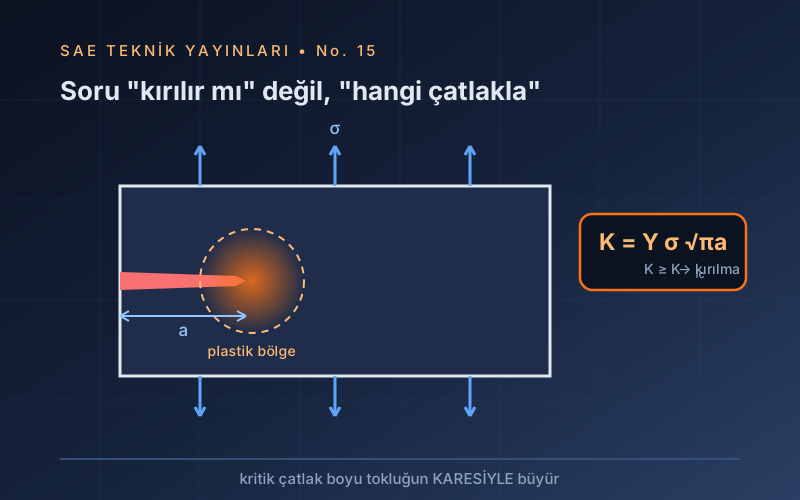
Klasik mukavemet hesabı tek bir soru sorar: gerilme dayanımı aşıyor mu? Bu soru malzemenin kusursuz olduğunu varsayar; oysa gerçek parçalarda daima bir süreksizlik vardır. Kırılma mekaniği soruyu değiştirir: bu parçada şu boyutta bir çatlak varken hangi gerilmede kırılır? Böylece gerilme, çatlak boyutu ve malzemenin kırılma tokluğu tek bir denklemde birleşir — ikisi bilindiğinde üçüncüsü hesaplanır. Modern hasar analizinin ve hasara dayanıklı tasarımın temeli budur.
1.Giriş: Dayanım Hesabı Neden Yetmez?
Klasik mukavemet hesabı tek bir soru sorar: gerilme, dayanımı aşıyor mu? Bu soru, malzemenin kusursuz olduğu varsayımına dayanır. Oysa gerçek parçalarda daima bir süreksizlik vardır — döküm boşluğu, kaynak hatası, işleme çiziği, yorulma çatlağı ya da bir korozyon çukuru.
Kırılma mekaniği, soruyu değiştirir: "Bu parçada şu boyutta bir çatlak varken, hangi gerilmede kırılır?" Böylece üç büyüklük tek bir denklemde birleşir: gerilme (σ), çatlak boyutu (a) ve malzemenin kırılma tokluğu (KIc). İkisi bilindiğinde üçüncüsü hesaplanır — bu, modern hasar analizinin ve "hasara dayanıklı tasarımın" temelidir.
2.Gerilme Şiddet Faktörü K
Çatlak ucunda elastik çözüm, gerilmenin teorik olarak sonsuza gittiğini söyler; dolayısıyla "çatlak ucundaki gerilme" ile hesap yapılamaz. Bunun yerine çatlak ucu gerilme alanının şiddetini tek bir sayıyla ölçeriz:
K = Y · σ · √(π a) [MPa·√m]
- σ — çatlak yokmuş gibi hesaplanan nominal gerilme
- a — çatlak boyu (kenar çatlağında derinlik, iç çatlakta yarı uzunluk)
- Y — geometri faktörü: çatlağın ve parçanın şekline bağlı boyutsuz katsayı (sonsuz levhada merkezi çatlak için 1,0; kenar çatlağı için ≈1,12). El kitaplarından veya sonlu elemanlar çözümünden alınır.
Çatlak büyüdükçe K büyür. Malzemeye özgü bir kritik değere ulaşıldığında çatlak kararsız hâle gelir ve kırılma gerçekleşir. Bu kritik değer malzemenin kırılma tokluğudur.
3.Kırılma Tokluğu KIc ve Kalınlık Etkisi
Ölçülen kritik K değeri, numunenin kalınlığına bağlıdır. İnce kesitte malzeme kalınlık yönünde serbestçe daralabilir (düzlem gerilme); plastik bölge büyür, tokluk yüksek çıkar ve kırık yüzeyinde geniş kesme dudakları görülür. Kalınlık arttıkça bu serbestlik kaybolur (düzlem şekil değiştirme), çatlak ucunda üç eksenli çekme oluşur, plastik akma bastırılır ve tokluk düşerek bir alt sınıra yakınsar. İşte bu alt sınır, malzeme sabiti kabul edilen KIc'dir.
ASTM E399'a göre geçerli bir düzlem şekil değiştirme ölçümü için kalınlık, çatlak boyu ve kalan kesit şu koşulu sağlamalıdır:
B , a , (W − a) ≥ 2,5 · ( KIc / σak )²
| Malzeme (tipik) | KIc ≈ (MPa·√m) | Not |
|---|---|---|
| Alümina / mühendislik seramiği | 3 – 5 | Gevrek; çatlağa toleransı yok |
| Dökme demir (gri) | 6 – 20 | Grafit lamelleri iç çentik gibi davranır |
| Alüminyum 7075-T6 | 24 – 29 | Yüksek dayanım, düşük tokluk |
| Alüminyum 2024-T3 | 30 – 40 | Uçak gövde sacında tokluk tercih edilir |
| Yüksek dayanımlı ıslah çeliği | 50 – 100 | Dayanım arttıkça tokluk genelde düşer |
| Ti-6Al-4V | 75 – 115 | Özgül dayanım + iyi tokluk |
| Yumuşak yapı çeliği (oda sıcaklığı) | > 150 (çoğu zaman geçersiz) | Düzlem şekil değiştirme koşulu sağlanamaz → CTOD / J |
4.Çatlak Ucu Plastik Bölgesi
Gerçek malzemede çatlak ucundaki gerilme sonsuza gitmez; akma dayanımına ulaşınca malzeme plastik davranır ve küçük bir plastik bölge oluşur. Yaklaşık yarıçapı:
düzlem gerilme: ry = (1/2π) (K/σak)² · düzlem şekil değiştirme: ry = (1/6π) (K/σak)²
Lineer elastik kırılma mekaniği (LEKM), ancak bu bölge çatlak boyu ve kalan kesit yanında küçük kaldığında geçerlidir ("küçük ölçekli akma"). Plastik bölge büyüdüğünde K artık alanı tanımlayamaz; elastoplastik parametrelere geçilir.
5.Kritik Kusur Boyutu — Hesabın Kalbi
Tasarım bağıntısı tersine çevrildiğinde, bir parçanın taşıyabileceği en büyük çatlağı verir:
akr = (1/π) · ( KIc / (Y · σ) )²
Örnek
Kenar çatlaklı bir levha (Y ≈ 1,12), servis gerilmesi σ = 300 MPa:
| Malzeme tokluğu | Kritik çatlak boyu akr | Yorum |
|---|---|---|
| KIc = 60 MPa·√m | ≈ 10 mm | Muayene ile güvenilir biçimde bulunabilir |
| KIc = 120 MPa·√m | ≈ 41 mm | Tokluk 2 kat → tolere edilen çatlak 4 kat |
| KIc = 30 MPa·√m | ≈ 2,5 mm | Rutin muayenenin eşiğine yakın — tehlikeli |
6.Elastoplastik Yaklaşım: CTOD ve J İntegrali
Sünek malzemelerde çatlak ucu belirgin biçimde plastik olarak açılır ve körelir. İki parametre bu davranışı ölçer:
- CTOD (δ) — çatlak ucu açılma yer değiştirmesi: çatlak ucunun fiziksel olarak ne kadar açıldığıdır. Sezgisel ve saha diline yakındır; kaynaklı yapıların kabul edilebilirlik değerlendirmelerinde yaygındır.
- J integrali: çatlak ucunu çevreleyen yoldan bağımsız bir enerji integralidir. Lineer elastik koşulda J = G = K²/E′ olur; yani K ile J aynı dilin iki lehçesidir. Elastoplastik bölgede ise yalnızca J geçerlidir.
Deneyler ISO 12135 ve ASTM E1820'ye göre yapılır. Sonuçlar, mevcut bir kusurun kabul edilebilirliğini değerlendirmek için BS 7910 veya API 579-1/ASME FFS-1 (Fitness-for-Service) yöntemlerine girdi olur. Bu yöntemler, kırılma ve plastik çökme risklerini birlikte değerlendiren hasar değerlendirme diyagramı (FAD) yaklaşımını kullanır.
7.Sünek–Gevrek Geçiş ve Charpy Deneyi
Hacim merkezli kübik yapıdaki çelikler, sıcaklık düştükçe sünekten gevreğe geçer. Bu geçiş kırılma mekaniği hesabından bağımsız bir risk yaratır: oda sıcaklığında tok olan bir çelik, kış şartlarında gevrek davranabilir.
Yapı çeliklerinde tokluk, EN 10025 kalite grubu harfiyle satın alınır. Gruplar, 27 J (veya 40 J) enerjinin hangi sıcaklıkta sağlandığını belirtir:
| Kalite | Darbe ölçütü | Kullanım |
|---|---|---|
| JR | +20 °C'de 27 J | İç mekân, ılıman şartlar |
| J0 | 0 °C'de 27 J | Genel dış ortam |
| J2 | −20 °C'de 27 J | Soğuk iklim, kaynaklı taşıyıcı yapı |
| K2 | −20 °C'de 40 J | Daha yüksek tokluk istenen kritik bağlantı |
8.Tokluğu Düşüren Etkenler
| Etken | Etkisi |
|---|---|
| Düşük sıcaklık | BCC çeliklerde geçiş sıcaklığının altında tokluk çöker |
| Yüksek yükleme hızı | Darbe koşulunda geçiş sıcaklığı yukarı kayar; statikte tok olan malzeme darbede gevrek olabilir |
| Kalın kesit | Üç eksenli gerilme, plastik akmayı bastırır (§3) |
| Çentik ve kesit değişimi | Yerel gerilme yığılması + kısıtlama; tasarımda yarıçap vermek en ucuz tokluk kazanımıdır |
| İri tane | Tane küçültme, dayanım ve tokluğu birlikte artıran tek mekanizmadır (bkz. No.7) |
| Temper gevrekliği | Islah çeliğinde 350–550 °C bandında yavaş soğuma; P, Sn, As, Sb safsızlıkları tane sınırına çöker |
| Hidrojen | Gecikmeli gevrek kırılma (bkz. No.11, No.12) |
| Kaynak ITAB'ı | İri taneli bölge hattın en düşük tokluklu noktasıdır (bkz. No.11) |
| Yaşlanma ve ışınlama | Servis süresince geçiş sıcaklığının yukarı kayması (basınçlı kaplarda izlenir) |
9.Yorulma Çatlağı ile Bağlantı: Paris Yasası
Çoğu gerçek hasar tek adımda olmaz: önce bir yorulma çatlağı yavaşça büyür, kritik boyuta ulaştığında ani kırılma gerçekleşir. Çatlak ilerleme hızı, gerilme şiddet faktörü aralığı ΔK ile ifade edilir:
da/dN = C · (ΔK)m (çelikler için tipik m ≈ 2–4)
- Bölge I: ΔK, eşik değeri ΔKth'nin altındayken çatlak pratikte ilerlemez.
- Bölge II: Paris bölgesi — log-log grafikte doğrusal; ömür hesabı bu bölgede integre edilerek yapılır.
- Bölge III: Kmaks → KIc'ye yaklaşır, hız hızla artar ve kırılma gelir.
Böylece No.9'daki ömür hesabı ile bu bölümdeki kritik boyut hesabı tek bir zincirde birleşir: başlangıç kusuru → ΔK ile büyüme → akr → kırılma. Deney yöntemi ASTM E647'dir.
10.Hasara Dayanıklı Tasarım ve Muayene Bağı
Kırılma mekaniğinin mühendislikteki en değerli ürünü, muayene ile tasarımı aynı hesapta buluşturmasıdır:
- Malzeme ve gerilmeden kritik çatlak boyu akr hesaplanır.
- Tahribatsız muayenenin güvenilir biçimde bulabildiği en küçük kusur abul belirlenir (bkz. No.14, POD).
- Güvenlik şartı: abul < akr olmalıdır. Aksi hâlde parça, muayene geçtiği hâlde kırılabilir.
- Paris yasası ile abul'dan akr'ye ulaşma süresi hesaplanır; muayene aralığı bu sürenin güvenli bir kesri olarak (yaygın olarak yarısı) seçilir.
11.Standartlar ve Kontrol Listesi
| Konu | Standart |
|---|---|
| Düzlem şekil değiştirme kırılma tokluğu KIc | ASTM E399 |
| J integrali, CTOD ve direnç eğrisi | ASTM E1820 · ISO 12135 |
| Kaynaklı bağlantıda tokluk deneyi | ISO 15653 |
| Charpy çentik darbe deneyi | ISO 148-1 · ASTM E23 |
| Yorulma çatlak ilerleme hızı (da/dN) | ASTM E647 |
| Kusur kabul edilebilirliği / servise uygunluk | BS 7910 · API 579-1 / ASME FFS-1 |
| Yapı çeliği kalite grupları (JR, J0, J2, K2) | EN 10025-2 |
| Kaynaklı çelik yapılarda yorulma | EN 1993-1-9 |
- En düşük servis sıcaklığı tanımlandı mı? Malzeme kalite grubu o sıcaklığa göre mi seçildi?
- Yükleme darbeli mi? Öyleyse geçiş sıcaklığı kayması hesaba katıldı mı?
- Kesit kalınlığı, düzlem şekil değiştirme koşulunu doğuracak kadar büyük mü?
- Kritik çatlak boyu hesaplandı mı? Doğru Y geometri faktörü kullanıldı mı?
- Muayene eşiği abul, akr'den belirgin biçimde küçük mü?
- Çatlak büyüme süresi ve buna dayalı muayene aralığı belirlendi mi?
- Kaynaklı bağlantıda ITAB tokluğu ve artık gerilmeler değerlendirildi mi?
- Çentik, keskin köşe ve ani kesit değişimi tasarımdan temizlendi mi?
12.Yararlanılan Temel Kaynaklar
- Anderson, T.L., Fracture Mechanics: Fundamentals and Applications, 4. baskı, CRC Press, 2017.
- Broek, D., Elementary Engineering Fracture Mechanics, 4. baskı, Martinus Nijhoff, 1986.
- Hertzberg, R.W., Vinci, R.P., Hertzberg, J.L., Deformation and Fracture Mechanics of Engineering Materials, 5. baskı, Wiley, 2012.
- Griffith, A.A., "The Phenomena of Rupture and Flow in Solids", Philosophical Transactions of the Royal Society A, 221, 1921.
- ASM International, ASM Handbook Vol. 19: Fatigue and Fracture, 1996.
- İlgili standartlar: ASTM E399, ASTM E1820, ASTM E23, ASTM E647, ISO 12135, ISO 148-1, ISO 15653, BS 7910, API 579-1/ASME FFS-1, EN 10025-2, EN 1993-1-9.
Ders Notu
Kırılma Mekaniği ve Tokluk — SAE Teknik Yayınları No.15 (PDF · 0,22 MB)Bu not 19 notluk serinin parçası — tüm ders notları ve tablo PDF'leri.
Elinde bir parça mı var?
Hasar incelemesi, malzeme seçimi ya da ikinci görüş için ön değerlendirme ücretsiz: durumu bir paragrafla anlat, hangi incelemenin gerektiğini ve ne süreceğini söyleyeyim.