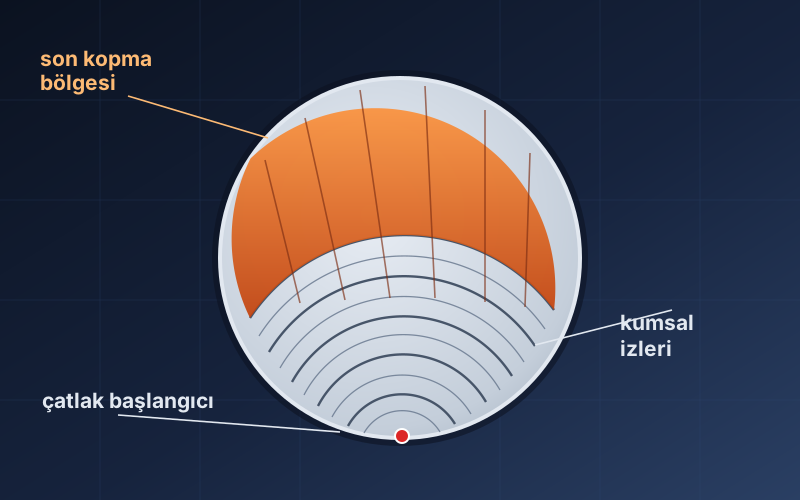
Servis sırasında kırılan bir makine parçası, hasarın öyküsünü kırık yüzeyinde taşır: çatlağın nereden başladığı, nasıl ilerlediği, yükün türü ve büyüklüğü, hatta malzemedeki üretim kusurları bu yüzeyden okunabilir. Hasar analizi; bu izleri sistematik yöntemlerle değerlendirip hasarın kök nedenini ortaya koyar — amaç suçlu aramak değil, aynı hasarın tekrarını önlemektir.
1.Giriş: Hasar Analizi Nedir, Neden Yapılır?
Hasar analizi (failure analysis); servis sırasında kırılan, çatlayan, aşınan veya işlevini yitiren bir makine parçasının neden hasara uğradığını sistematik yöntemlerle ortaya koyma disiplinidir. Amaç suçlu aramak değil, hasarın kök nedenini (root cause) bulup tekrarını önlemektir: aynı hata düzeltilmezse aynı parça aynı yerden tekrar kırılır.
Kırık yüzey, hasarın "kara kutusudur": çatlağın nereden başladığını, nasıl ilerlediğini, yükün türünü ve büyüklüğünü, hatta malzemedeki üretim kusurlarını üzerinde taşır. Bu izleri okuma bilimine fraktografi denir. Doğru okunmuş bir kırık yüzey; tasarım, malzeme, imalat ve kullanım zincirinin hangi halkasının koptuğunu çoğu zaman tek başına söyler.
2.Metodoloji: Sistematik İnceleme Kademeleri
Hasar analizi, aceleyle SEM'e koşulan bir iş değildir; ucuz ve tahribatsız gözlemden pahalı ve tahribatlı analize doğru ilerleyen bir kademeler dizisidir:
- Arka plan toplama: parçanın çalışma koşulları, yük spektrumu, servis süresi/çevrim sayısı, bakım ve hasar anı bilgisi.
- Delil korunumu: kırık yüzeye dokunulmaz, iki parça asla birbirine kavuşturulmaz (yüzey ezilir, izler silinir); yüzey temizlenmeden önce fotoğraflanır.
- Görsel / makro inceleme: dik açıdan, ölçekli (cetvel/kumpas ile) makro fotoğraf; çatlak başlangıcı, ilerleme yönü ve son kopma bölgesi haritalanır.
- Tahribatsız muayene: penetrant, manyetik partikül, ultrasonik veya X-ray ile ikincil çatlaklar ve iç kusurlar aranır.
- Kimyasal analiz: malzemenin standarda uygunluğu (alaşım doğrulama).
- Metalografi: numune şüpheli bölgeden alınır; mikroyapı, kaplama/sertleştirme derinliği, inklüzyon ve tane yapısı incelenir.
- Sertlik ve mekanik testler: spesifikasyonla kıyas; gerekiyorsa çekme/darbe/yorulma.
- Elektron mikroskobu (SEM/EDS): kırılma mekanizmasının mikro teyidi; yüzeydeki yabancı elementlerin (korozif ortam, kirlilik) tanısı.
- Sentez ve rapor: tüm bulgular tek bir tutarlı senaryoda birleştirilir; senaryoyla çelişen bulgu varsa senaryo değiştirilir, bulgu gizlenmez.
3.Kırılma Türleri
| Tür | Makro görünüm | Mikro mekanizma | Tipik koşul |
|---|---|---|---|
| Sünek | Belirgin plastik deformasyon, boyun verme, 45° kesme dudağı, mat lifli yüzey | Mikroboşluk birleşmesi (dimple) | Aşırı yük, tok malzeme |
| Gevrek | Deformasyonsuz, düz, parlak taneli/granüler yüzey; başlangıcı gösteren chevron (kılçık) izleri | Klivaj (tane içi) veya intergranüler (tane sınırı) | Darbe, düşük sıcaklık, yüksek sertlik, çentik |
| Yorulma | Düz ve sedefsi ilerleme bölgesi + kumsal izleri; küçük bir son kopma alanı | Çevrimsel kayma → striasyon | Tekrarlı yük; statik dayanımın çok altında gerilmeler |
| Çevresel | Renk değişimi, çok kollu dallanmış çatlaklar, korozyon ürünleri | Gerilmeli korozyon (SCC), hidrojen gevrekliği, korozyon yorulması | Korozif ortam + çekme gerilmesi |
Servis hasarlarının büyük çoğunluğu yorulma kaynaklıdır: makine parçaları nadiren tek seferde aşırı yüklenir, ama milyonlarca kez yüklenip boşaltılır. Bu nedenle fraktografinin ağırlık merkezi yorulma izlerinin okunmasıdır.
4.Makro Fraktografi: Kırık Yüzeyi Okumak
4.1 Yorulmanın imzası: kumsal izleri
Kumsal (plaj) izleri — çatlak cephesinin duraklamalarında oluşan eş merkezli yaylar — yorulmanın kesin makro işaretidir ve merkezleri daima çatlak başlangıç noktasını gösterir. Başlangıç noktası bulunduktan sonra sorulacak soru bellidir: çatlak neden tam buradan başladı? (çentik, kusur, korozyon çukuru, işleme izi...)
4.2 İki bölge kuralı ve zamanlama
Kırık yüzeyde koyu/oksitlenmiş bölge, son kopmadan önce açık olan eski çatlağı; parlak/taze bölge son ani kopmayı gösterir. Bu ayrım her analizde zorunlu bir zamanlama çıkarımı sağlar: çatlak ne kadar süredir ilerliyordu, parça ne zamandır "yaralıydı"?
4.3 Son kopma alanı → gerilme seviyesi
Yorulma çatlağı, kalan kesit yükü taşıyamaz hâle gelince ani kopmayla tamamlanır. Son kopma alanının büyüklüğü, parçaya etkiyen anma gerilmesinin göstergesidir: büyük son kopma alanı = yüksek gerilme; küçük son kopma alanı = düşük gerilme. Düşük gerilme altında erken kopan parçada gizli kusur aranır. Buna karşılık ömür (çevrim sayısı) yüzeyden okunamaz; ölçülür veya kayıtlardan alınır.
4.4 Ratchet izleri: kaç noktadan başladı?
Farklı düzlemlerde başlayıp birleşen çatlakların ara basamakları olan ratchet izleri, başlangıç sayısını sayar: çok sayıda başlangıç = yüksek gerilme yığılması (keskin çentik, sıkı geçme) veya yüksek yük demektir.
5.Mikro Fraktografi (SEM) ve Tuzaklar
- Dimple (çukurcuk): sünek kırılmanın mikro kanıtı; çukurcukların yönü yükleme türünü (çekme/kayma) gösterir.
- Klivaj: düz kristalografik fasetler + "nehir izleri"; gevrek tane içi kırılma.
- Striasyon: her yük çevriminde çatlağın bir adımını temsil eden ince paralel çizgiler; yorulmanın mikro teyidi. Striasyon aralığından çatlak ilerleme hızı kestirilebilir.
- İntergranüler yüzey ("kaya şekeri"): tane sınırlarından kırılma; aşırı ısınma/yanma, temper gevrekliği, hidrojen veya tane sınırı zayıflığının işareti.
6.Sayısal Değerlendirme Araçları
- Gerilme yığılması: Kt = 2√(a/ρ) (eliptik çentik); yerel gerilme = Kt × anma gerilmesi. Enine delik için Kt≈3; keskin köşeli pim delikleri 5–6,5'e çıkabilir. Radyus büyütmek, yorulma ömrünün en ucuz iyileştirmesidir.
- Yorulma sınırı kestirimi: çeliklerde ≈ 0,5 × çekme dayanımı (genel bant %35–60); alüminyum ve bakır alaşımlarında belirgin yorulma sınırı yoktur.
- Sertlikten dayanım: çelikte TS(MPa) ≈ 3,45 × HB — spesifikasyon kıyası için hızlı köprü.
- Küçük kusur etkisi (Murakami √area): σw = 1,43(HV+120)/(√area)1/6 — yüzeydeki bir kusurun yorulma sınırını ne kadar düşürdüğünü kestirir; sert malzeme küçük kusura karşı daha hassastır.
- Ömür dağılımı: yorulma ömrü doğası gereği saçılımlıdır; aynı koşulda ~2 kat fark normaldir ve ±%17'lik gerilme farkı ömrü ~10 kat değiştirebilir. Tek numune kanıt değildir; karşılaştırmalı hüküm için 3–5 numune gerekir.
- Erken kırılma eşiği: ölçülen ömür hedefin ~%70'inin altındaysa "beklenenden erken kırılma" kabul edilir ve kusur/çentik/sertlik zinciri sorgulanır.
7.Laboratuvar Teknikleri ve Ölçüm Güvenilirliği
| Teknik | Ne verir? | Dikkat edilecekler |
|---|---|---|
| Optik emisyon (OES) | Hızlı alaşım doğrulama | C, S, P güvenilir ölçülmez; sınır değerler yanma yöntemiyle (LECO) teyit edilir; dökme demirde C okuması artefakt verebilir |
| Metalografi | Mikroyapı, sertleştirme derinliği, dekarbürizasyon, inklüzyon (ASTM E45) | Numune şüpheli bölgeden alınmalı; makro NEREDE'yi verir, NEDEN'i mikro verir |
| Sertlik | Isıl işlem doğrulama, kesit taraması, segregasyon haritası | Tek nokta yetmez; kesit boyunca profil alınır |
| SEM + EDS | Kırılma mekanizması + yüzeydeki yabancı elementler | Yüzey temizliği delili silmeden yapılmalı (replika/ultrasonik) |
| Tahribatsız muayene | İkincil çatlaklar, iç kusurlar | Kırılmamış "kardeş" parçalarda da çatlak taraması yapılmalı |
8.Kök Neden Aileleri
- Tasarım kaynaklı: keskin kesit geçişleri, küçük radyuslar, kama yuvası/delik gibi çentikler — çatlak hep en yüksek Kt noktasından başlar.
- Malzeme kaynaklı: inklüzyonlar, döküm kusurları (gaz boşluğu yuvarlak-pürüzsüz, çekinti çentikli-dendritik cidarla ayırt edilir), sfero dökümde düşük küresellik veya zehirleyici eser elementler, yanlış alaşım.
- İmalat kaynaklı: su verme çatlakları, taşlama yanığı, dekarbürizasyon, dövme katlanması (lap), yüzey sertleştirme geçiş bölgesinin yanlış konumu, aşırı ısınmış dövme yapısı. Kural: üretim veya montaj anında kırılan parçada, önceden var olan bir anormallik aranır.
- Servis/montaj kaynaklı: aşırı sıkma torku, darbeli aşırı yük, korozyon çukurlaşması, titreşim. Kusur cidarı ipucu verir: pürüzsüz/oksitli cidar üretim kökenli eski kusuru, keskin/taze cidar servis hasarını gösterir.
9.Raporlama İlkeleri
İyi bir hasar analizi raporu yedi zorunlu bölümden oluşur: (1) arka plan ve servis öyküsü, (2) görsel/makro inceleme, (3) laboratuvar bulguları, (4) mekanizma tayini, (5) kök neden değerlendirmesi, (6) sonuç, (7) düzeltici/önleyici öneriler. Üç yazım kuralı her raporu güçlendirir:
- Her hüküm gözlem + kaynak atıfı ile desteklenir; yorum ile gözlem cümleleri karışmaz.
- Fotoğraflar ölçekli ve yönü işaretlidir; okuyucu, analizcinin gördüğünü kendi gözüyle doğrulayabilmelidir.
- Sonuç ya kesindir ya da eksik veri (ör. çevrim kaydı, sağlam kıyas parçası, yük spektrumu) açıkça istenir — belirsizlik gizlenmez, adlandırılır.
10.Yararlanılan Temel Kaynaklar
- ASM International, ASM Handbook Vol. 11: Failure Analysis and Prevention, 2002.
- ASM International, ASM Handbook Vol. 12: Fractography, 1987.
- Wulpi, D.J., Understanding How Components Fail, 3. baskı, ASM International, 2013.
- Kayalı, E.S., Eruslu, N., Ürgen, M., Taptık, Y., Çimenoğlu, H., Hasar Analizi Seminer Notları, TMMOB Metalurji Mühendisleri Odası, 1997.
- Eryürek, İ.B., Hasar Analizi, Birsen Yayınevi, İstanbul, 1993.
- Murakami, Y., Metal Fatigue: Effects of Small Defects and Nonmetallic Inclusions, 2. baskı, Elsevier, 2019.
Ders Notu
Hasar ve Kırık Yüzey Analizi — SAE Teknik Yayınları No.6 (PDF · 0,20 MB)Bu not 19 notluk serinin parçası — tüm ders notları ve tablo PDF'leri.
Elinde bir parça mı var?
Hasar incelemesi, malzeme seçimi ya da ikinci görüş için ön değerlendirme ücretsiz: durumu bir paragrafla anlat, hangi incelemenin gerektiğini ve ne süreceğini söyleyeyim.