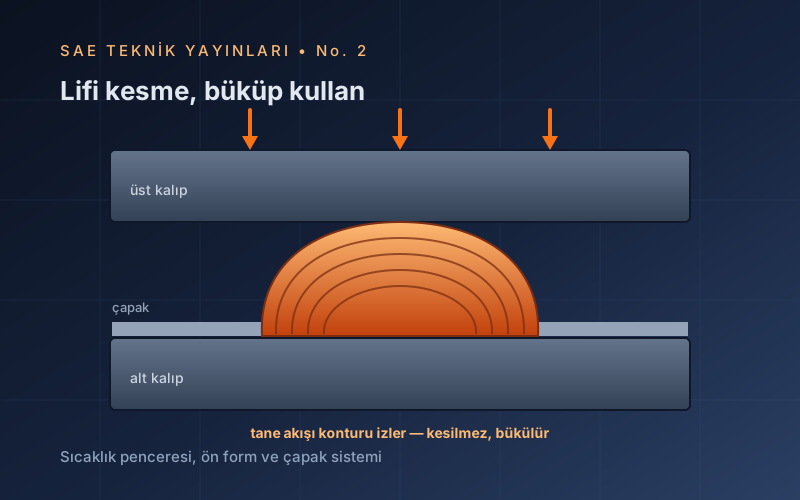
Dövme; metalin, basma kuvvetleri altında plastik şekil değiştirmesiyle istenen geometriye getirilmesidir. Deformasyon sırasında tane yapısının yönlenmesi (fiber yapı) sayesinde dövme parçalar, döküm eşdeğerlerine göre üstün mekanik özellikler ve yorulma dayanımı sunar; bu nedenle havacılık ve otomotivin emniyet kritik parçalarında ilk tercihtir.
1.Giriş
Dövme; metalin, basma ağırlıklı kuvvetler altında plastik şekil değiştirmesiyle istenen geometriye getirilmesidir. Dökümden farklı olarak malzeme ergitilmez; katı hâlde deforme edilir. Bu sayede döküm kaynaklı porozite ve inklüzyon sorunlarının büyük bölümü baştan elenir, iç yapı sıkışır ve tane akışı (fiber yapı) parça geometrisini izleyecek şekilde yönlendirilir.
Sonuç: eşdeğer kimyasal bileşimdeki döküm veya talaşlı imalat parçasına kıyasla daha yüksek tokluk, süneklik ve özellikle yorulma dayanımı. Bu nedenle krank mili, biyel, aks, dişli, cıvata ve türbin diski gibi emniyet kritik parçalarda dövme ilk tercihtir.
2.Plastik Şekillendirme Esasları
2.1 Gerçek gerilme–gerinim ve akma eğrisi
Şekillendirme hesaplarında mühendislik değil gerçek (true) gerilme–gerinim kullanılır. Soğuk şekillendirmede akma eğrisi çoğunlukla Hollomon bağıntısıyla temsil edilir:
Burada K mukavemet katsayısı, n pekleşme üstelidir. Sıcak şekillendirmede pekleşme yerini dinamik toparlanma ve yeniden kristalleşmeye bırakır; akma gerilmesi sıcaklığa ve deformasyon hızına (ε̇) güçlü bağımlıdır.
2.2 Sıcak, ılık ve soğuk dövme
| Rejim | Sıcaklık (T/Te) | Çelikte tipik aralık | Üstünlük | Sınırlama |
|---|---|---|---|---|
| Sıcak | > 0,6 | 1100–1250 °C | Düşük kuvvet, yüksek şekillendirilebilirlik | Tufal, dekarbürizasyon, geniş tolerans |
| Ilık | 0,3–0,5 | 650–950 °C | Tufal az, daha dar tolerans | Kalıp yükleri yüksek |
| Soğuk | < 0,3 | Oda sıcaklığı | En iyi yüzey/tolerans, pekleşmeyle mukavemet | Yüksek kuvvet, kademeli form gereksinimi |
Pratik kural: parça büyüdükçe ve geometri karmaşıklaştıkça sıcak dövmeye, hassasiyet ve mukavemet talebi arttıkça soğuk/ılık dövmeye yaklaşılır.
3.Dövme Yöntemleri
- Açık kalıpta dövme: Basit düz/şekilli kalıplar arasında serbest şekillendirme. Büyük miller, generatör rotorları; ingot iç yapısının kırılması (kesme oranı ≥ 3:1 hedefi).
- Kapalı kalıpta (çapaklı) dövme: Parça geometrisi kalıp boşluğuna işlenmiştir; fazla metal çapak olarak dışarı taşar. Seri üretimin ana yöntemi.
- Hassas (çapaksız) dövme: Hacim hassas kontrol edilir, kapalı boşlukta çapaksız form; diş formu dövülmüş dişliler gibi net-shape parçalar.
- Yığma (upset) dövme: Çubuk ucunun yatay makinelerde kademeli şişirilmesi; cıvata başı, supap.
- Halka haddeleme (ring rolling): Delinmiş ön formun çapının döner merdanelerle büyütülmesi; rulman bilezikleri, flanşlar.
- Radyal/rotari dövme: Çevresel çekiçlerle eksenel simetrik inceltme; kademeli miller, namlu üretimi.
3.1 Ekipman: çekiç mi, pres mi?
| Ekipman | Karakter | Tipik kullanım |
|---|---|---|
| Şahmerdan (çekiç) | Darbeli, enerji sınırlı, esnek | Küçük-orta parçalar, çok boşluklu kalıplar |
| Mekanik pres (krank/eksantrik) | Strok sınırlı, yüksek tempo | Otomotiv seri dövme hatları |
| Vidalı pres | Enerji sınırlı, tek etkili vuruş | Orta boy, yüksek şekil hassasiyeti |
| Hidrolik pres | Kuvvet sınırlı, düşük hız | Büyük parçalar, izotermal dövme (Ti, süper alaşım) |
4.Fiber Yapı ve Mekanik Özelliklere Etkisi
Sıcak deformasyon sırasında segregasyon bantları ve inklüzyonlar deformasyon yönünde uzayarak tane akış hatlarını oluşturur. Doğru tasarlanmış bir dövmede bu hatlar parça konturunu kesintisiz izler; talaşlı imalatta ise yüzeyde kesilirler.
Fiber yönüne paralel doğrultuda süneklik ve tokluk en yüksek, dik doğrultuda en düşüktür. Tasarım kuralı: ana yük ve gerilme yoğunlaşması doğrultusu fiber yönüne paralel olmalı; makro dağlama (etch) testiyle doğrulanmalıdır.
5.Kalıp ve Ön Form Tasarımı
5.1 Kalıp elemanları
- Mala yüzeyi: Kalıp yarımlarının ayrım düzlemi; fiber sürekliliği ve çapak alma kolaylığı birlikte gözetilir.
- Eğimler: Parçanın kalıptan çıkabilmesi için tipik iç yüzeylerde 7–10°, dış yüzeylerde 3–7° (ejektörlü preslerde daha düşük).
- Radyüsler: Küçük radyüs; kalıpta erken yorulma, parçada kat (lap) ve dolum sorunu demektir. Kesit geçişlerinde cömert radyüs esastır.
- Çapak boşluğu (flash land + gutter): Dar çapak köprüsü basınç oluşturarak boşluğun dolmasını sağlar; taşan metal çapak cebinde toplanır.
5.2 Ön form (blocker) mantığı
Karmaşık parçalar tek vuruşta dövülmez; uzatma/toplama → ön form (blocker) → bitirme (finisher) kademeleriyle metal, son boşluğa "hazırlanarak" getirilir. İyi ön form; bitirme kalıbında düşük çapak oranı, düzgün dolum ve uzun kalıp ömrü demektir. Günümüzde bu kademelerin tasarımı FEM tabanlı dövme simülasyonuyla doğrulanır.
5.3 Kalıp malzemeleri
Sıcak iş takım çelikleri esastır: 1.2344 (H13) / 1.2343 (H11); büyük kalıplarda 1.2714 (55NiCrMoV7). Kalıp ömrünü belirleyen ana mekanizmalar termal yorulma (ısıl çatlak ağı), abrazif aşınma ve plastik deformasyondur; nitrürleme ve kaynakla dolgu-tamir standart uygulamalardır.
6.Proses Parametreleri
- Kütük ısıtma: İndüksiyon ısıtma seri üretimde standarttır (hızlı, az tufallı, otomasyona uygun). Sıcaklık üniformluğu ve aşırı ısıtmadan kaçınma (yanık yapı riski) kritiktir.
- Tufal yönetimi: Tufal; kalıba taşınırsa yüzey hatası, temizlenmezse boyut kaybı üretir. Tufal kırıcı/yıkayıcı ve kısa transfer süreleri gerekir.
- Yağlama: Sıcak dövmede grafit-su emülsiyonları yaygındır; kalıp soğutma + ayırıcı görev görür. Soğuk dövmede fosfat kaplama + sabun klasik sistemdir.
- Kalıp ön ısıtma: 150–300 °C aralığı; soğuk kalıp hem erken çatlar hem yüzeyde soğuk kat riski doğurur.
7.Dövme Malzemeleri
7.1 Çelikler
- Islah çelikleri (EN 10083): C45, 42CrMo4, 41Cr4, SAE 5140 (41Cr4 muadili). Dövme sonrası su verme + temperleme (ıslah) ile 850–1100 MPa çekme dayanımı; aks, mil, pim ve cıvata gibi makine ve taşıt parçaları.
- Mikroalaşımlı (ferritik-perlitik) çelikler (EN 10267): 30MnVS6, 38MnVS6. V(C,N) çökeltileriyle kontrollü soğutma sonrası ısıl işlemsiz ıslah çeliği mertebesinde mukavemet; enerji ve proses maliyetinde ciddi kazanç. Otomotiv dövmeciliğinde krank ve biyel gibi parçaların standardı hâline gelmiştir.
- Sementasyon çelikleri (EN 10084): 16MnCr5, 20MnB4, 20MnCr5; dişli ve mil uygulamalarında dövme + sementasyon rotası.
7.2 Demir dışı alaşımlar
- Alüminyum: 6082, 6061 (taşıt şasi ve bağlantı parçaları) ve yüksek mukavemetli 7075 (havacılık). Dövme sonrası T6 ısıl işlemi tipiktir.
- Titanyum: Ti-6Al-4V; β-transus'a göre yürütülen α+β veya β dövme rotaları mikroyapıyı (eş eksenli/lamelar) belirler. Fan diski, kanat, ortopedik implant.
- Süper alaşımlar: Inconel 718 vb.; dar sıcaklık pencereleri nedeniyle izotermal dövme ve hassas proses kontrolü gerektirir.
8.Dövme Sonrası Isıl İşlemler
- Normalizasyon: Dövme sonrası kaba ve heterojen taneyi inceltir; işlenebilirlik ve tokluk için temel.
- Islah (su verme + temperleme): Islah çeliklerinde nihai mukavemet/tokluk dengesini kurar.
- Kontrollü soğutma: Mikroalaşımlı çeliklerin "ısıl işlemi"; dövme sıcaklığından hedeflenen hızla soğutma hattı üzerinde yapılır.
- Gerilim giderme / yumuşatma: Soğuk dövme kademeleri arasında rekristalizasyon tavı; kademeler arası şekillendirilebilirliği geri kazandırır.
9.Dövme Hataları: Tanı ve Önleme
| Hata | Tipik görünüm | Kök neden | Başlıca önlemler |
|---|---|---|---|
| Kat (lap / fold) | Yüzeye paralel, oksitli ince süreksizlik; MT/PT'de çizgisel iz | Metalin kendi üstüne katlanması: kötü ön form, keskin radyüs | Ön form revizyonu, radyüs artırma, simülasyonla akış kontrolü |
| Eksik dolum | Kalıp boşluğunun dolmayan köşeleri | Yetersiz hacim/enerji, düşük sıcaklık, geniş çapak kaçışı | Kütük hacmi, çapak köprüsü daraltma, sıcaklık |
| Boru / merkez gevşekliği | Kesit merkezinde süreksizlik (UT ile) | İngot çekintisinin yetersiz kesme oranıyla kapanmaması | Kesme oranı ≥ 3:1, nitelikli yarı mamul |
| Sıcak yırtılma / yanık | Tane sınırlarında oksitlenmiş çatlak | Aşırı ısıtma (ergime başlangıcı), kükürt etkisi | Isıtma kontrolü, uygun sıcaklık penceresi |
| Tufal izi | Yüzeyde basılmış oksit çukurları | Tufalın kalıba taşınması | Tufal temizliği, kısa transfer, yağlama düzeni |
| Dekarbürizasyon | Yüzeyde yumuşak ferritik katman | Uzun/oksitleyici ısıtma | Hızlı indüksiyon ısıtma, atmosfer kontrolü, işleme payı |
| Kaçıklık (mismatch) | Mala yüzeyinde iki yarım arasında kayma | Kılavuz boşluğu, pres/kalıp ayarı | Kalıp kilitleri, bakım, EN 10243 tolerans takibi |
| Su verme çatlağı | Islah sonrası keskin, taneler arası çatlak | Sert su verme + gecikmiş temper, kesit geçişleri | Uygun ortam (polimer/yağ), derhâl temper |
10.Kalite Kontrol ve Muayene
- Boyut ve şekil: EN 10243 (çelik kapalı kalıp dövme toleransları); kaçıklık, çapak artığı, eğiklik kontrolleri.
- Yüzey muayenesi: Manyetik parçacık (MT) çelik dövmede standarttır; demir dışında penetrant (PT).
- İç yapı: Ultrasonik muayene (UT) özellikle büyük serbest dövmelerde zorunlu; kritik havacılık parçalarında tam hacim taraması.
- Makro dağlama: Kesit alınıp dağlanarak fiber akışının çizime uygunluğu doğrulanır (özellikle emniyet parçalarında).
- Mekanik testler: Çekme, darbe (özellikle ıslah sonrası), sertlik taraması; mikroalaşımlıda sertlik bandı takibi.
- Başlıca standartlar: EN 10243-1/2, EN 10083, EN 10267, EN 10084, ASTM A788 (çelik dövme genel şartlar), AMS 2380 vb. havacılık spesifikasyonları.
11.Simülasyon ve Güncel Eğilimler
Sonlu elemanlar tabanlı dövme simülasyonu; kalıp dolumu, kat oluşumu, kalıp yükleri ve tane akışını döküm öncesi görünür kılarak kademe tasarımını deneme-yanılmadan kurtarmıştır. Güncel başlıklar: servo mekanik presler (programlanabilir strok profili), net-shape/near-net-shape dövme ile talaş oranının düşürülmesi, otomasyon ve hat içi izlenebilirlik (parça başı proses verisi), elektrikli araç dönüşümüyle birlikte hafif alaşım dövme hacminin artışı.
12.Yararlanılan Temel Kaynaklar
- Altan, T., Ngaile, G., Shen, G., Cold and Hot Forging: Fundamentals and Applications, ASM International, 2005.
- ASM International, ASM Handbook Vol. 14A: Metalworking — Bulk Forming, 2005.
- Dieter, G.E., Mechanical Metallurgy, SI Metric ed., McGraw-Hill, 1988.
- Tschaetsch, H., Metal Forming Practise, Springer, 2006.
- Groover, M.P., Fundamentals of Modern Manufacturing, 7. baskı, Wiley, 2019.
- İlgili standartlar: EN 10243-1/2, EN 10083, EN 10267, EN 10084, ASTM A788.
Ders Notu
Dövme Teknolojisi — SAE Teknik Yayınları No.2 (PDF · 0,19 MB)Bu not 19 notluk serinin parçası — tüm ders notları ve tablo PDF'leri.
Elinde bir parça mı var?
Hasar incelemesi, malzeme seçimi ya da ikinci görüş için ön değerlendirme ücretsiz: durumu bir paragrafla anlat, hangi incelemenin gerektiğini ve ne süreceğini söyleyeyim.